-
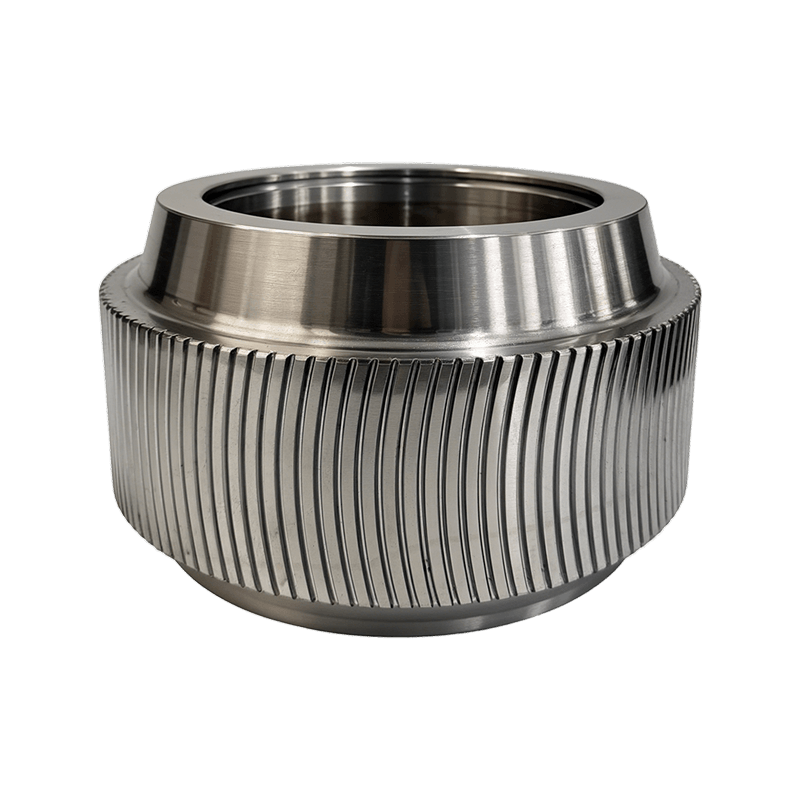 Přehled produktu Obloukový zubový válec Shell je klíčovou součástí kruhového lisu na pele...Zobrazit podrobnosti
-
 Přehled produktu Vysoce pevný, otěruvzdorný komponent přítlačného válečku vyrobený z vyso...Zobrazit podrobnosti
-
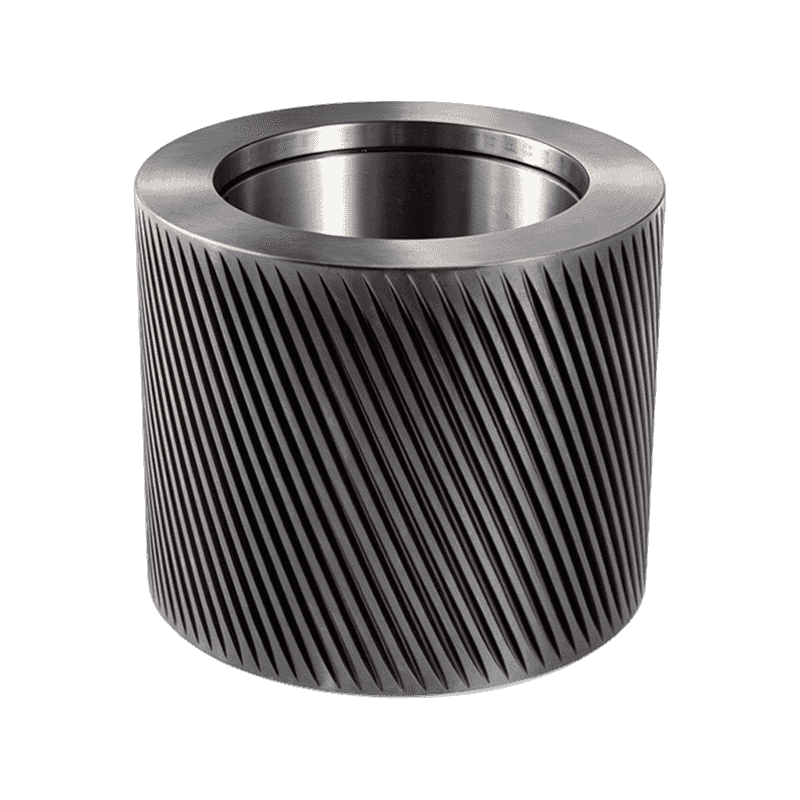
 Přehled produktu Specializované vysoce výkonné válečky vyrobené z ložiskové oceli GCr15 n...Zobrazit podrobnosti
-
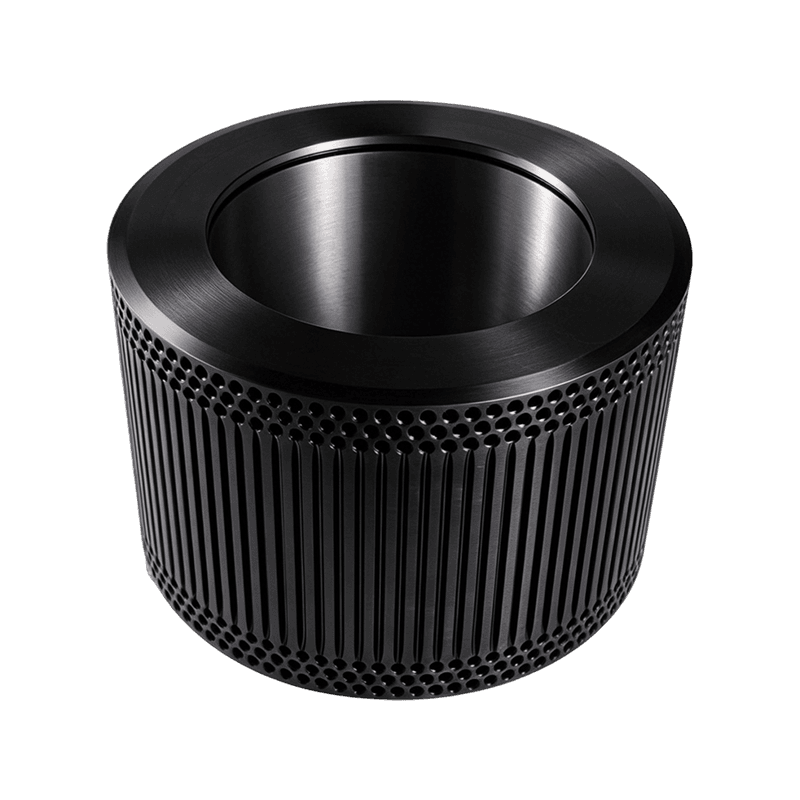
 Přehled produktu Odolný plášť přítlačného válečku vyrobený z pružinové oceli 60Si2Mn, nav...Zobrazit podrobnosti
-
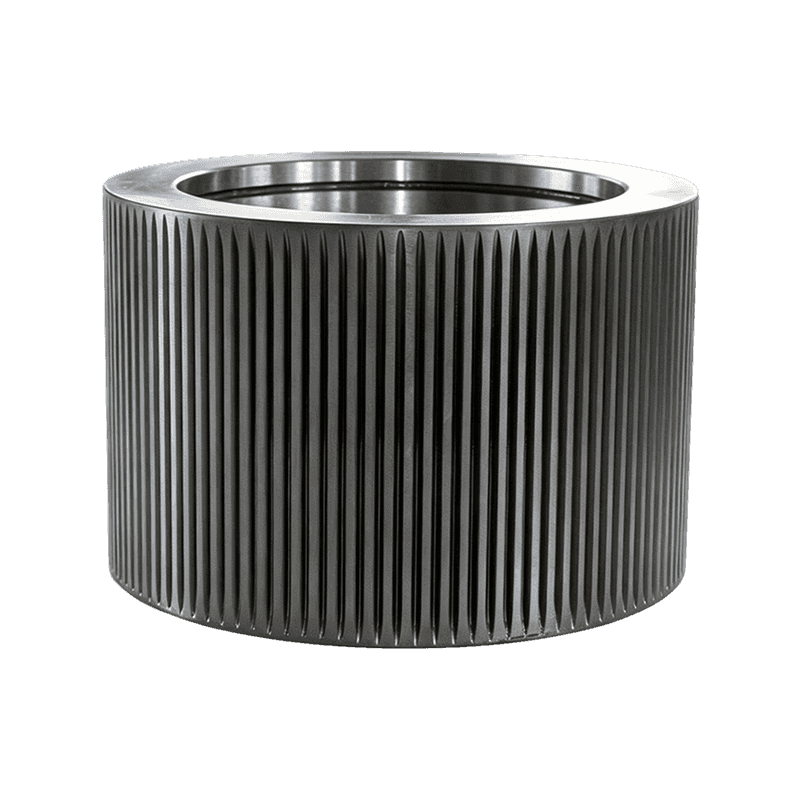
 Přehled produktu Široce používaný a všestranný přítlačný válec z legované oceli, sloužící...Zobrazit podrobnosti
-
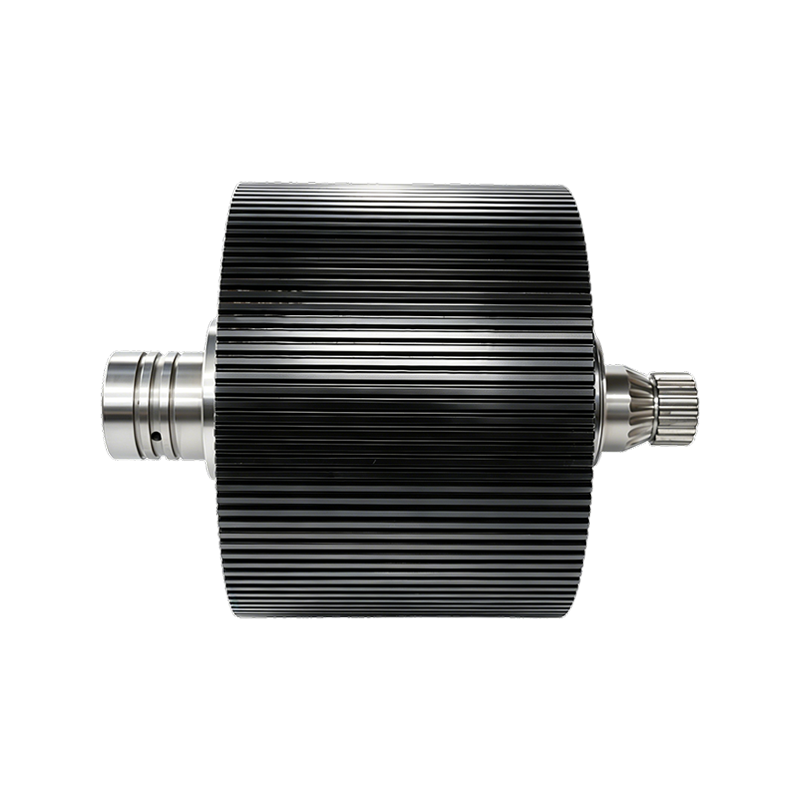
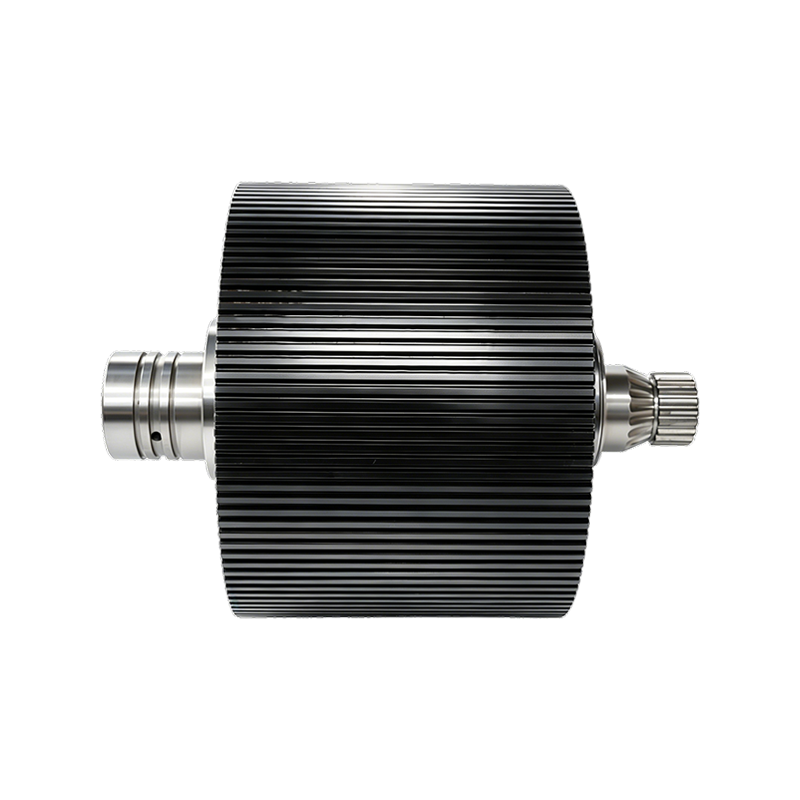
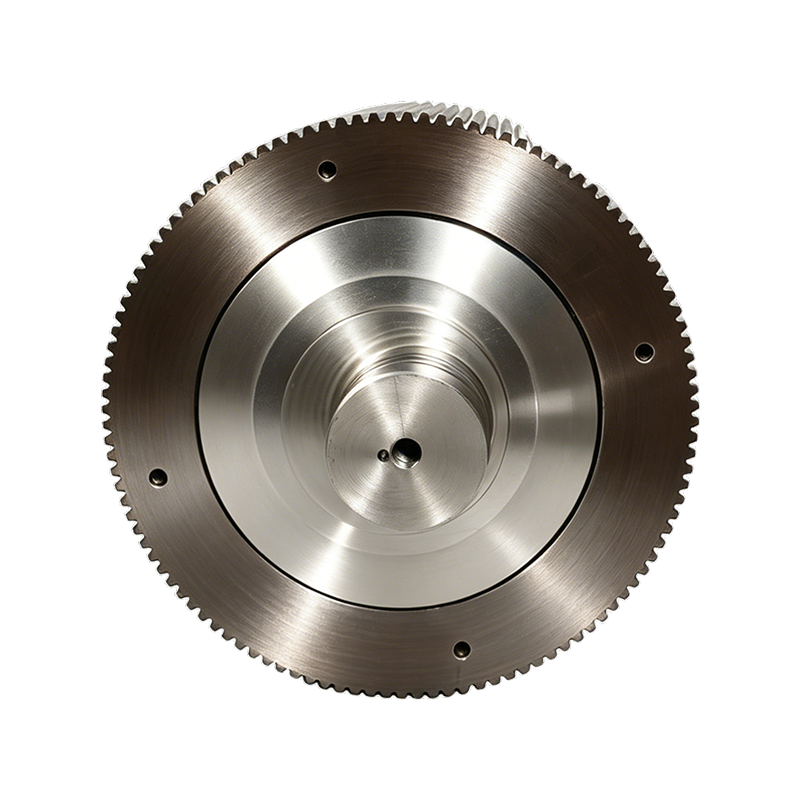
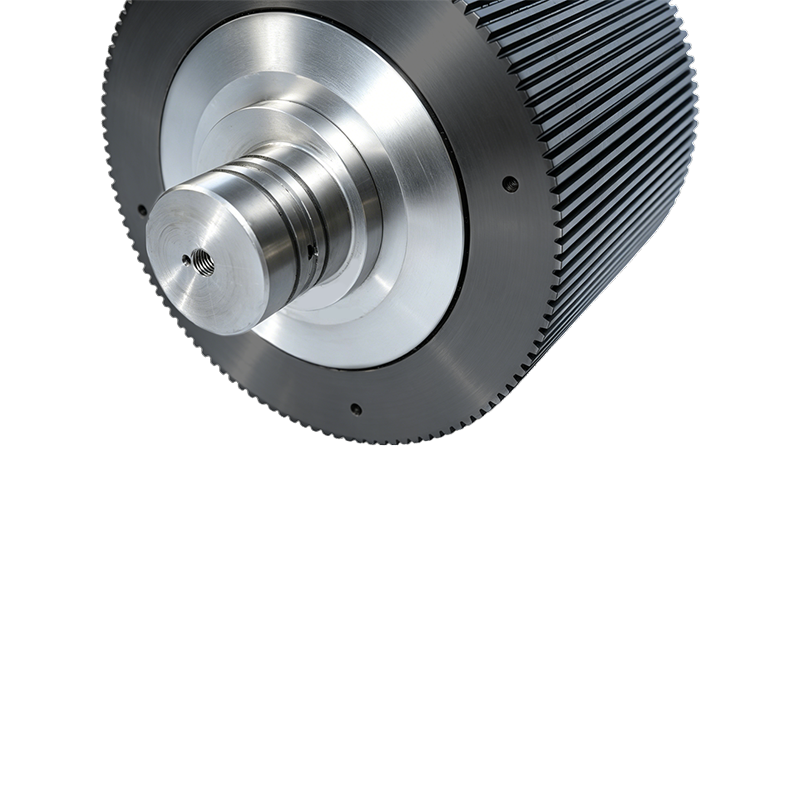
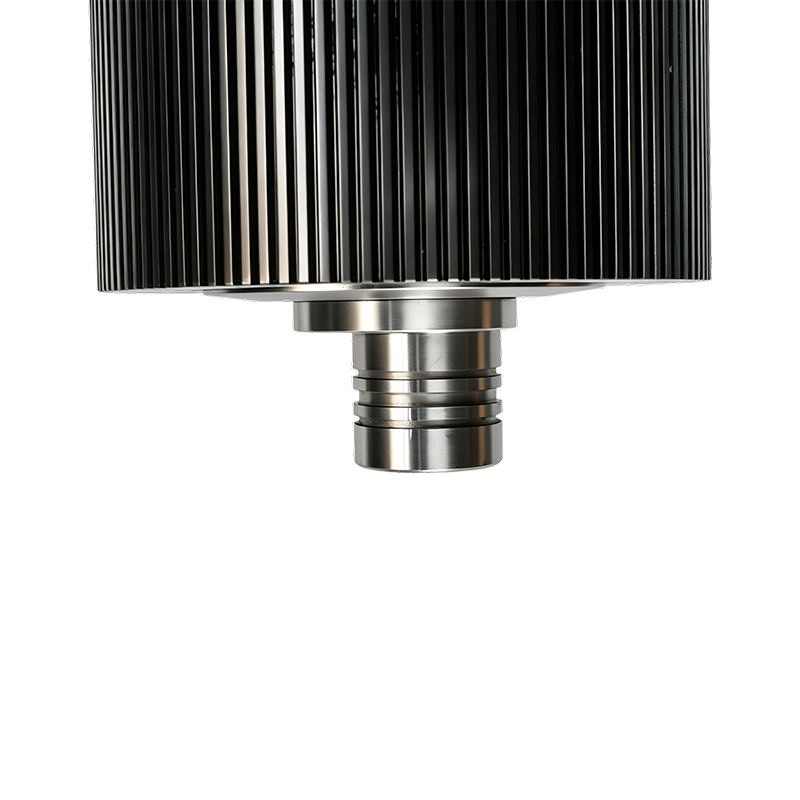
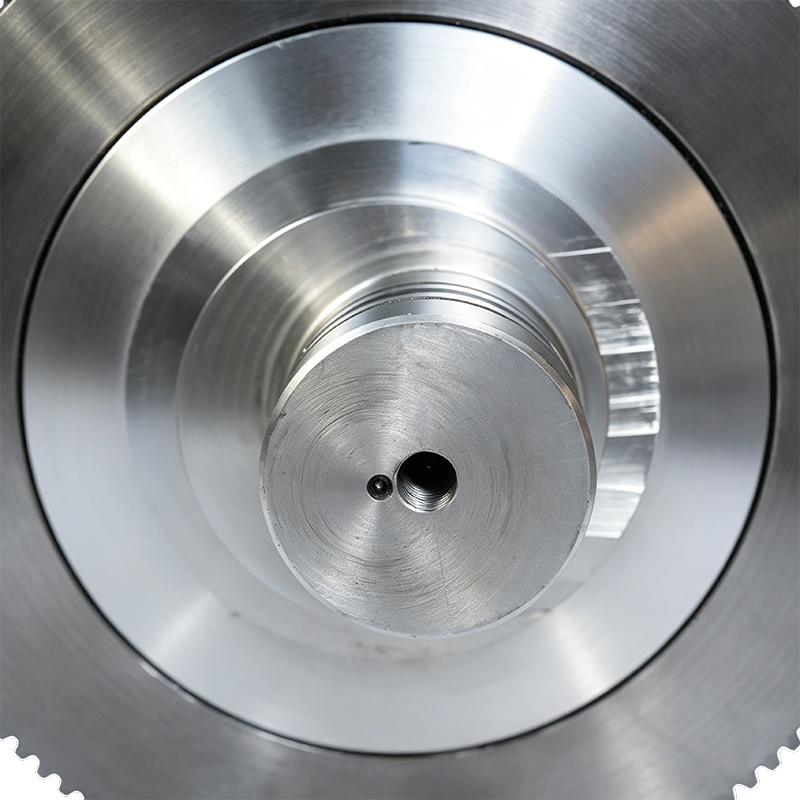
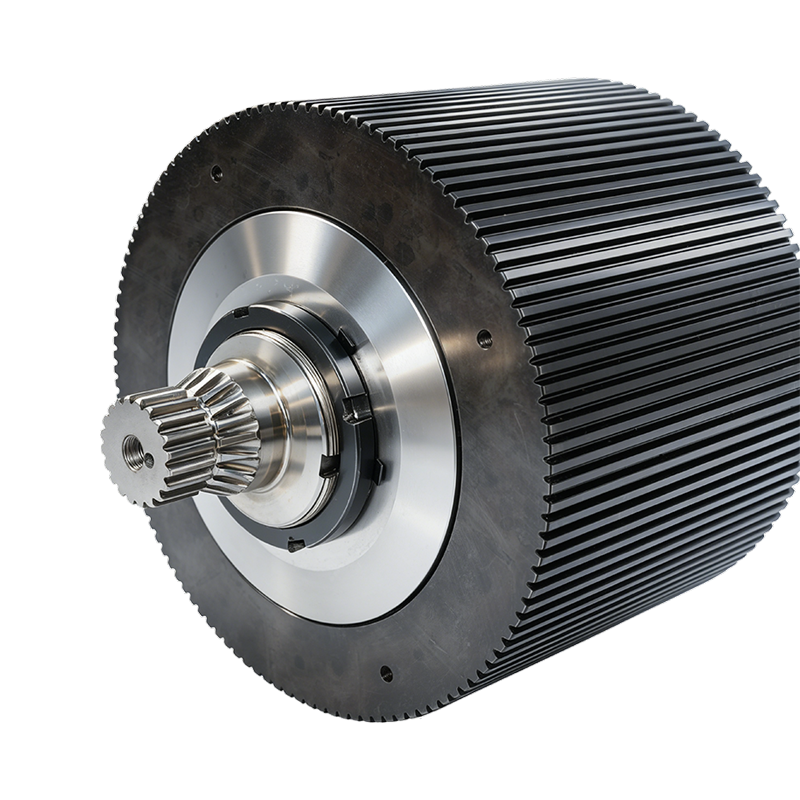
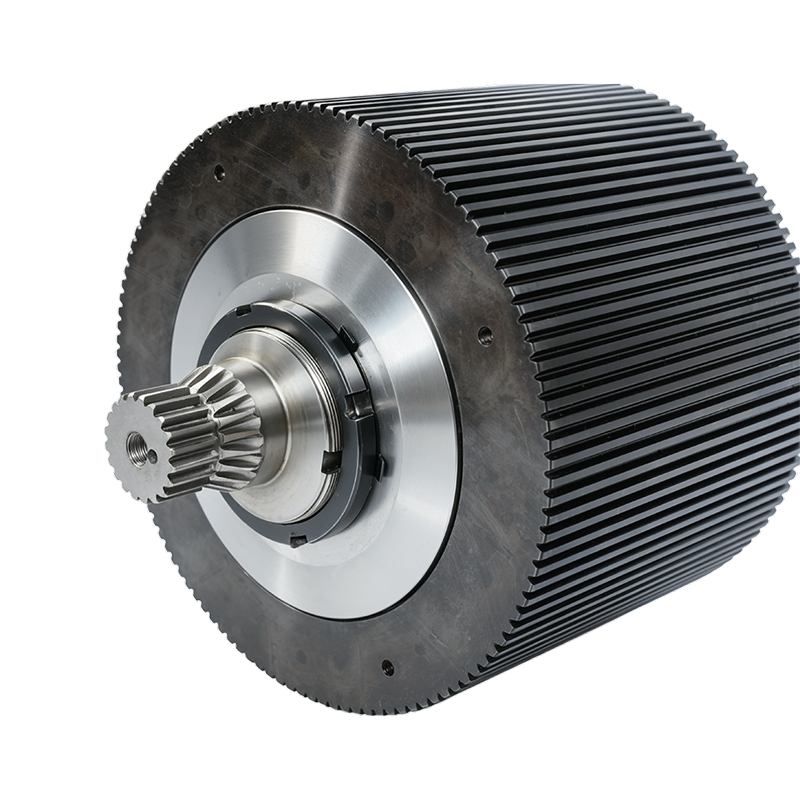
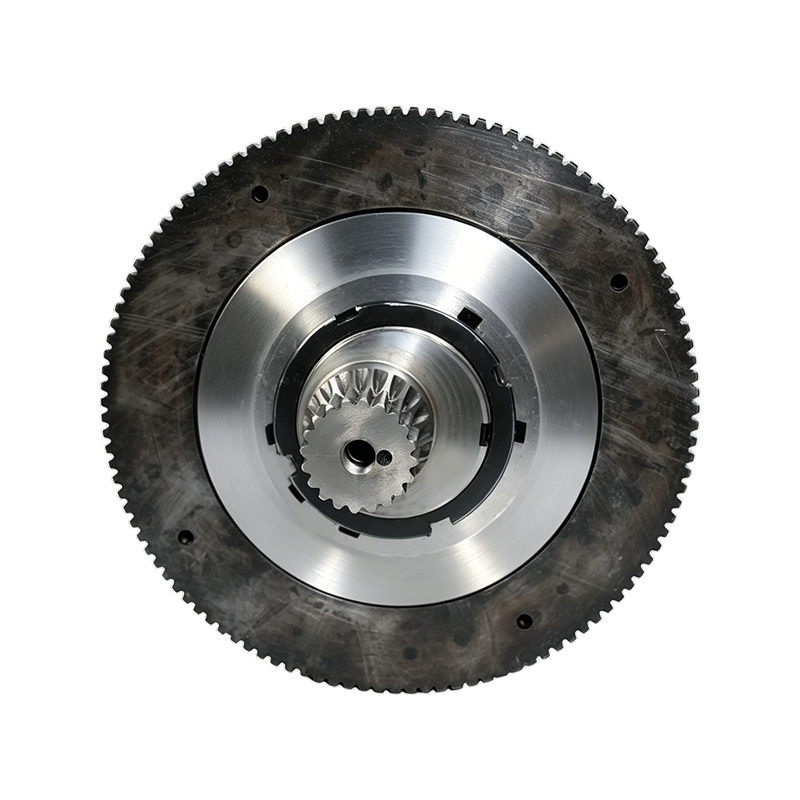
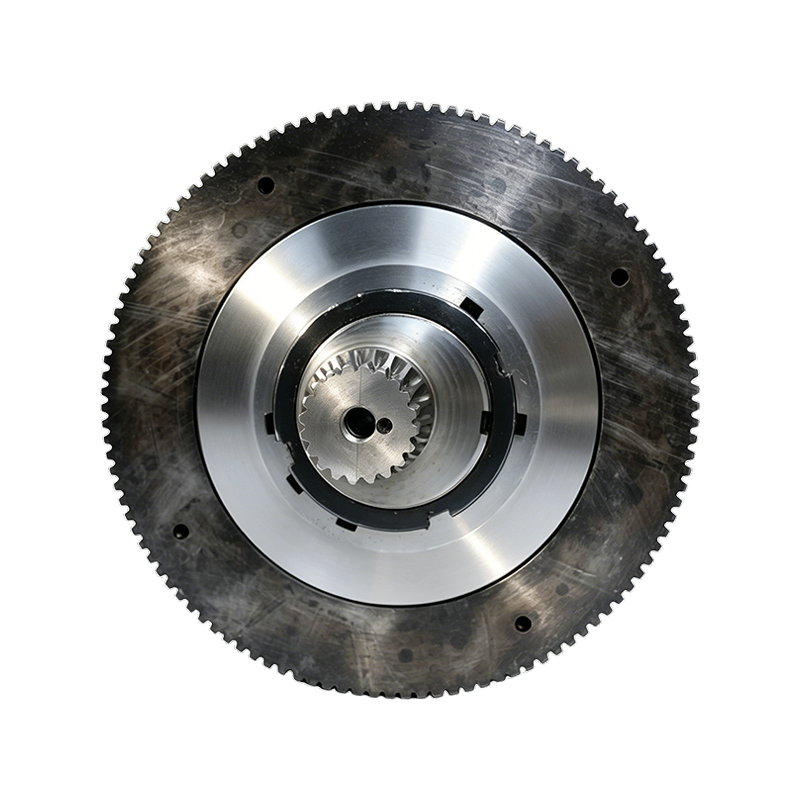
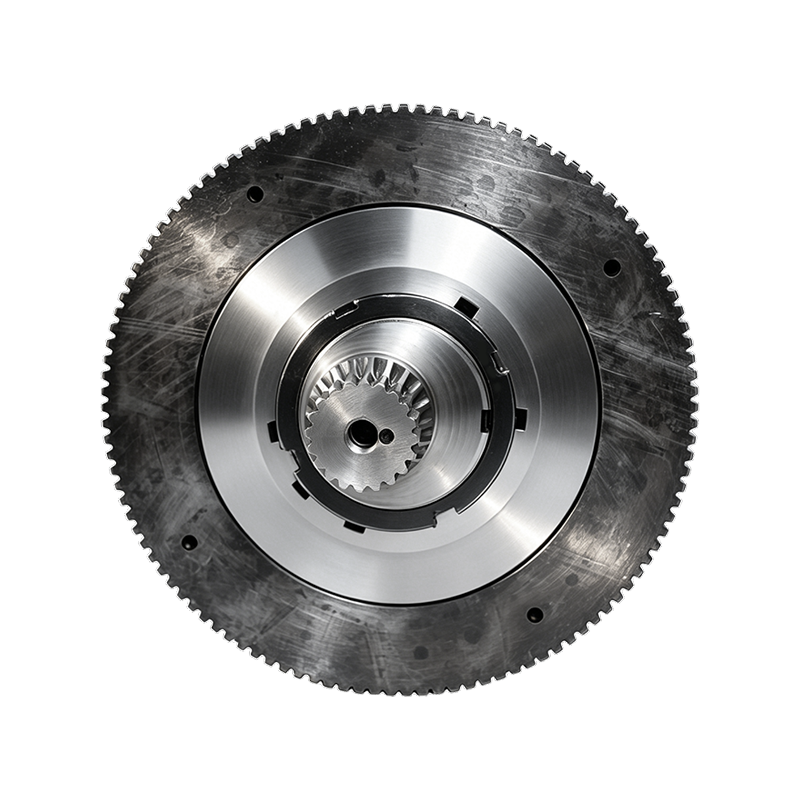
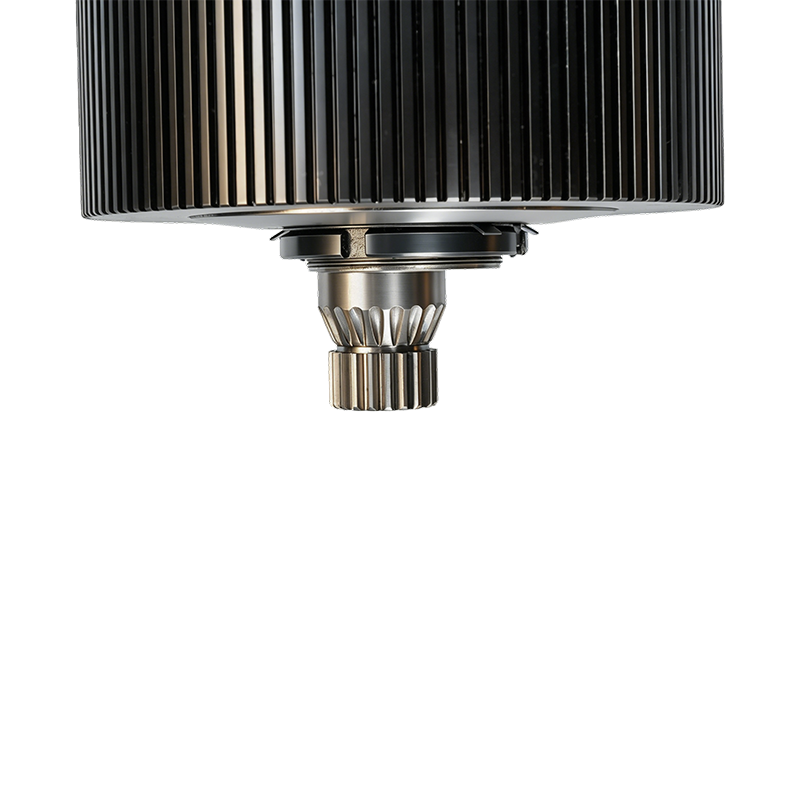
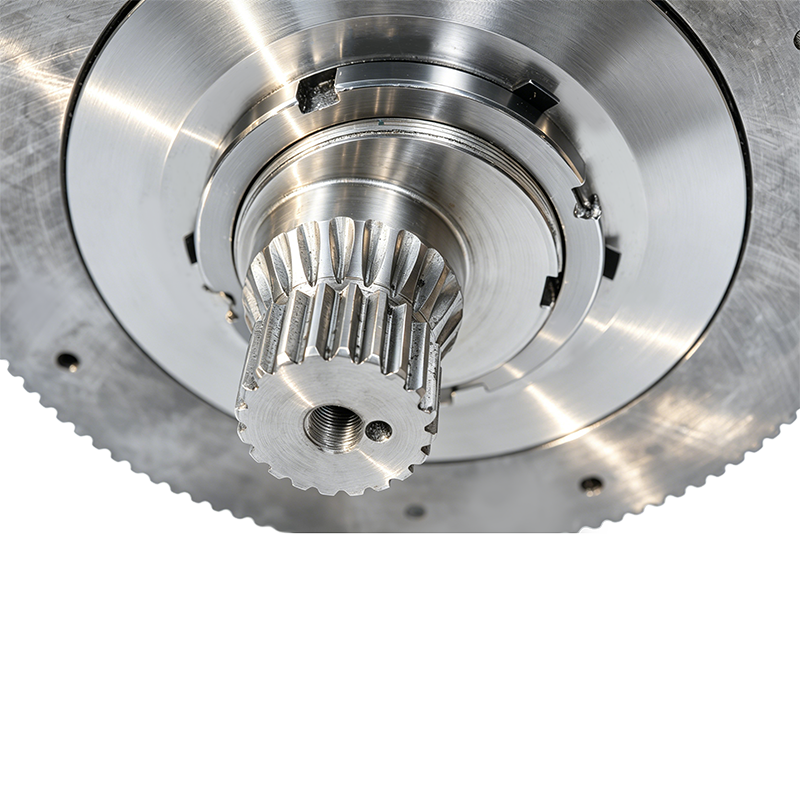
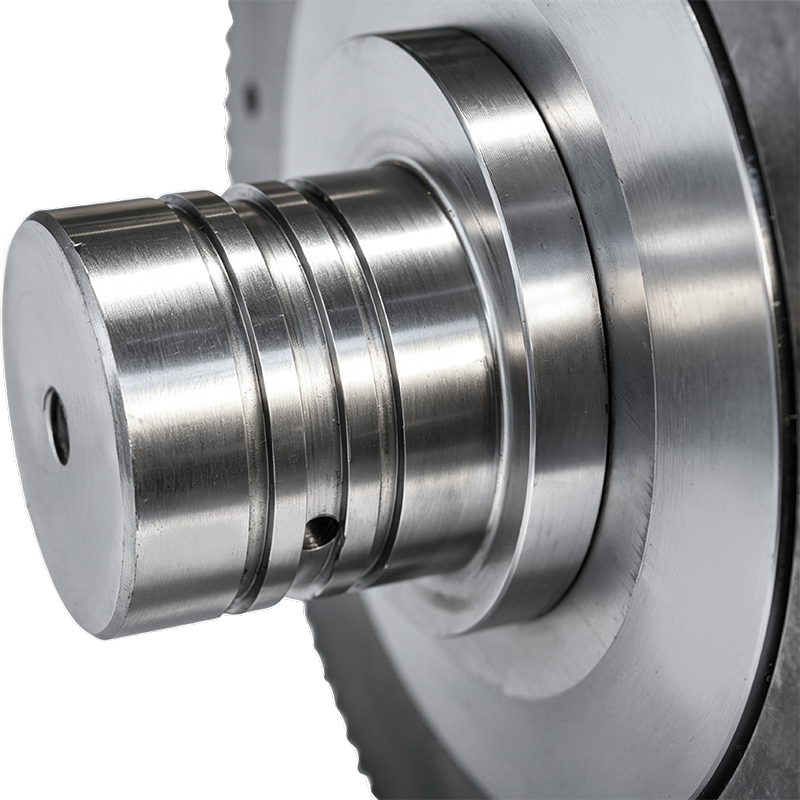 Přehled produktu Vysoce produktivní sestava válcového pláště mlýna na pelety je kritickou...Zobrazit podrobnosti
-
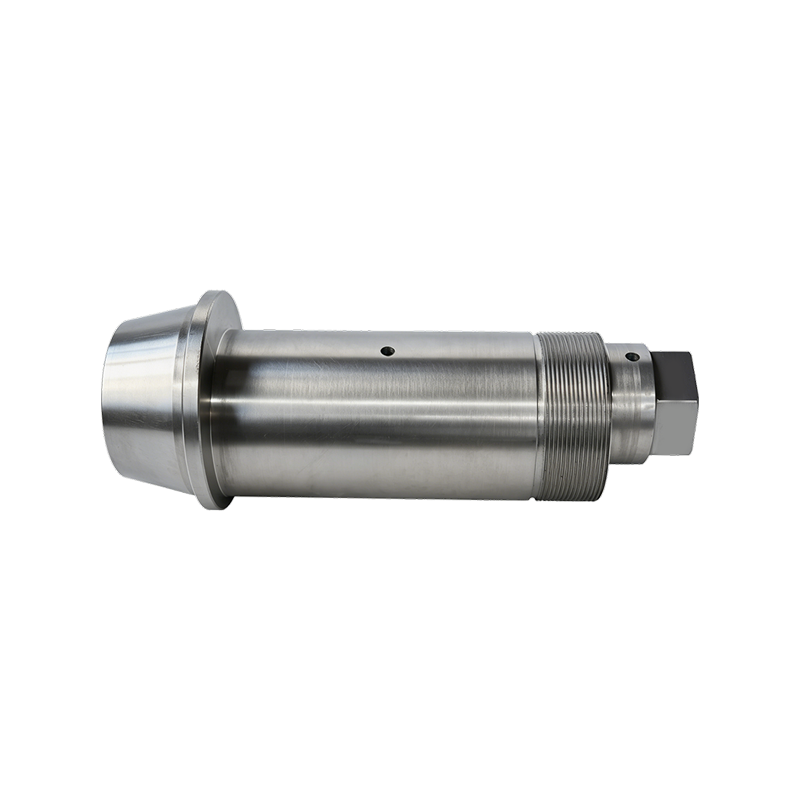
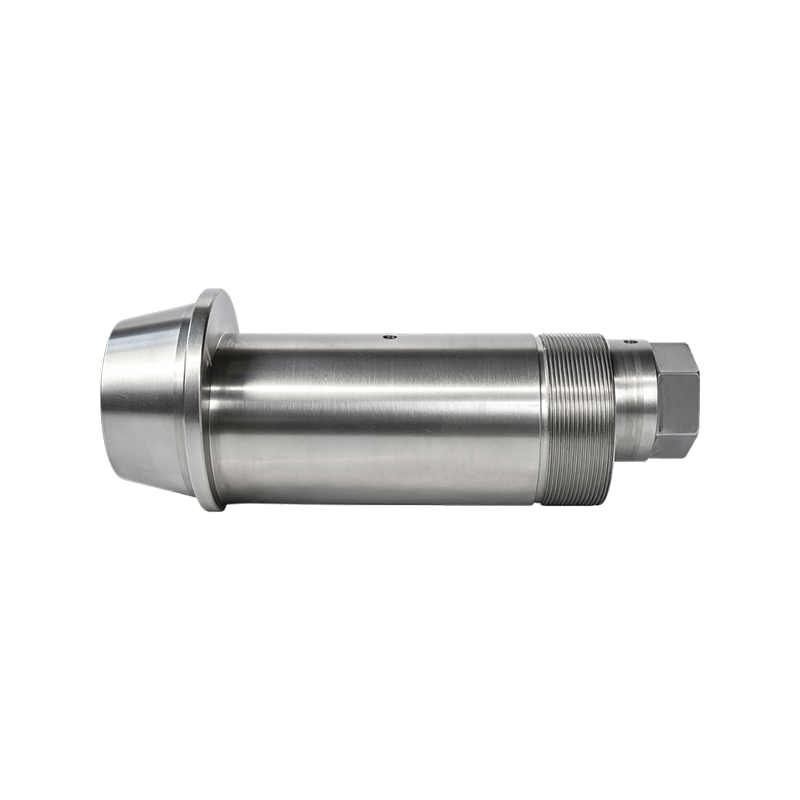 Přehled produktu: Excentrický hřídel 42CrMo je součást z vysoce pevné legované oceli navr...Zobrazit podrobnosti
-
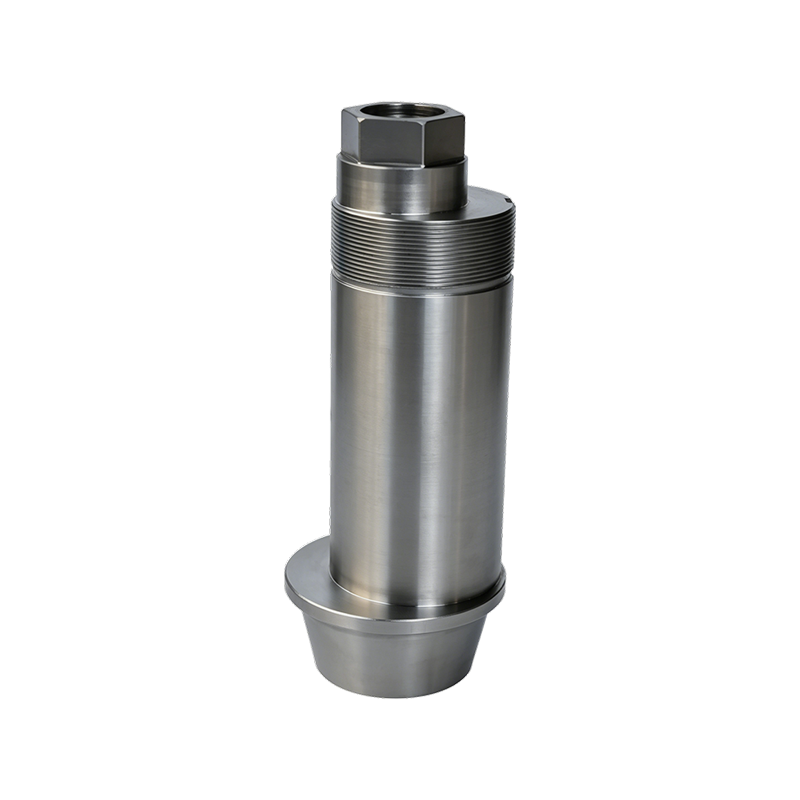
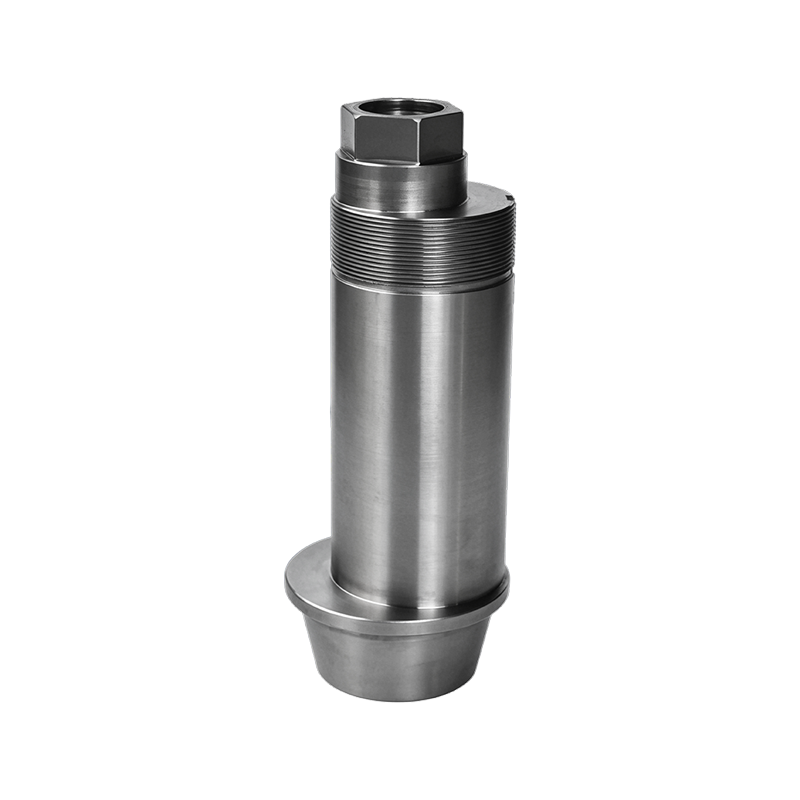
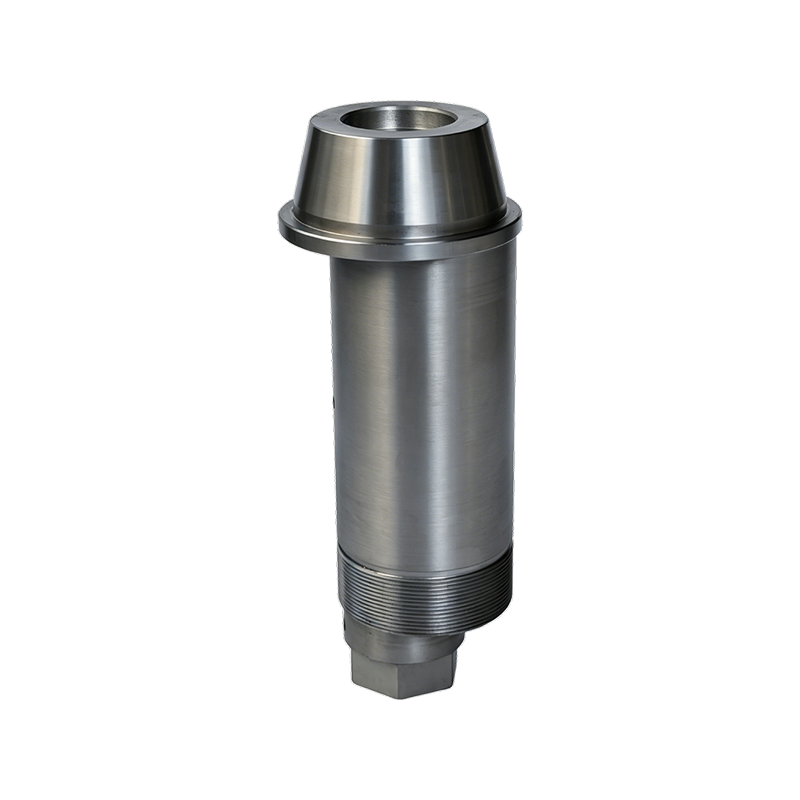
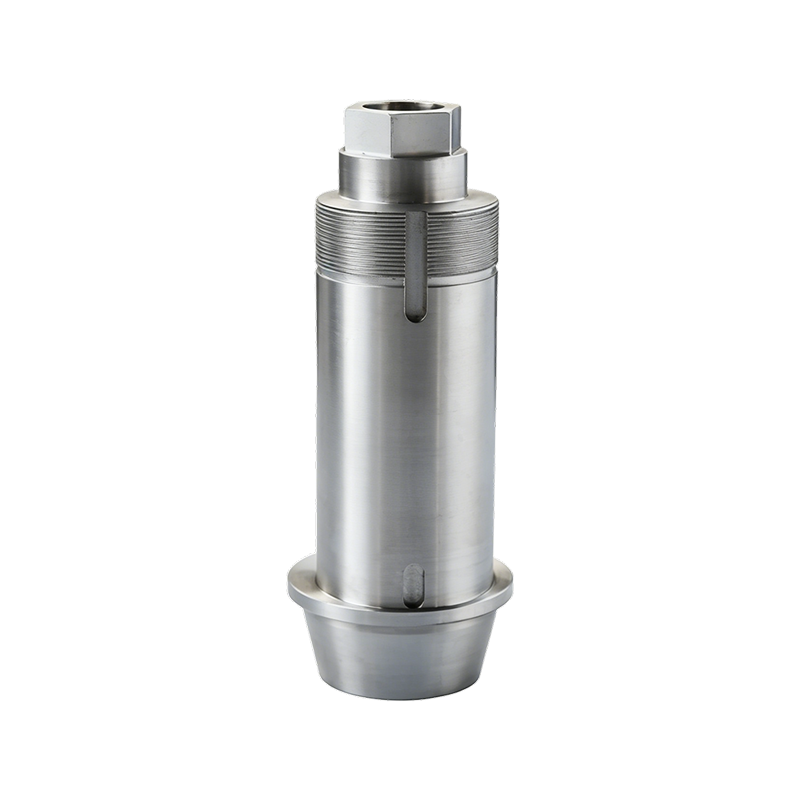
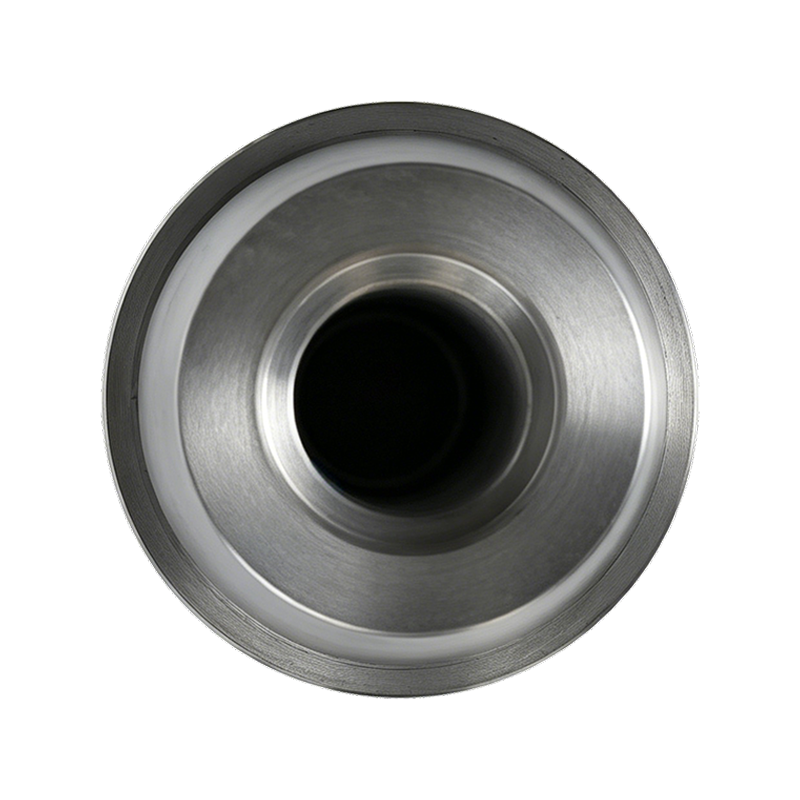
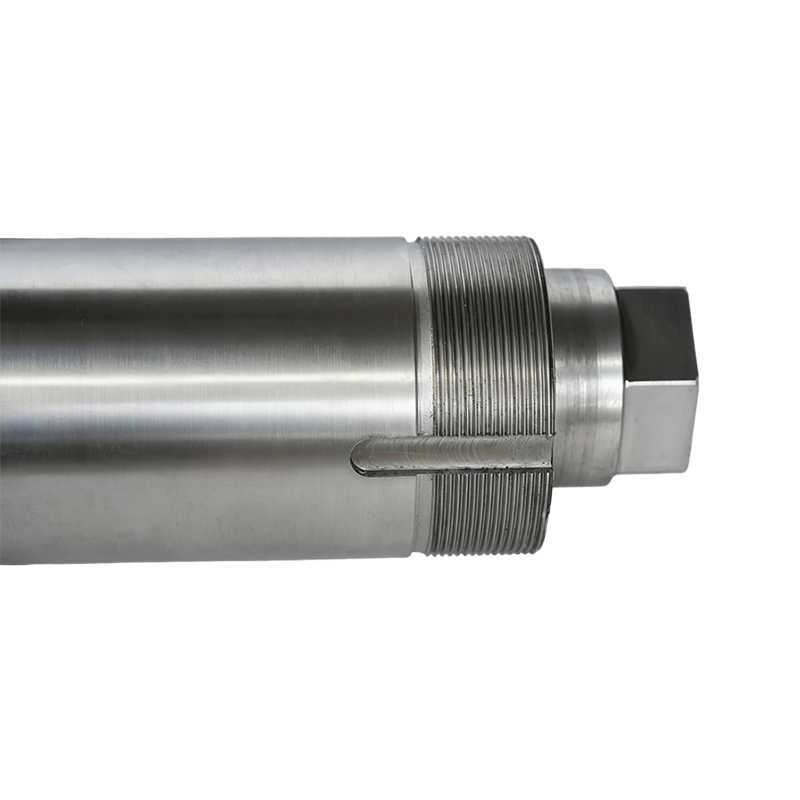
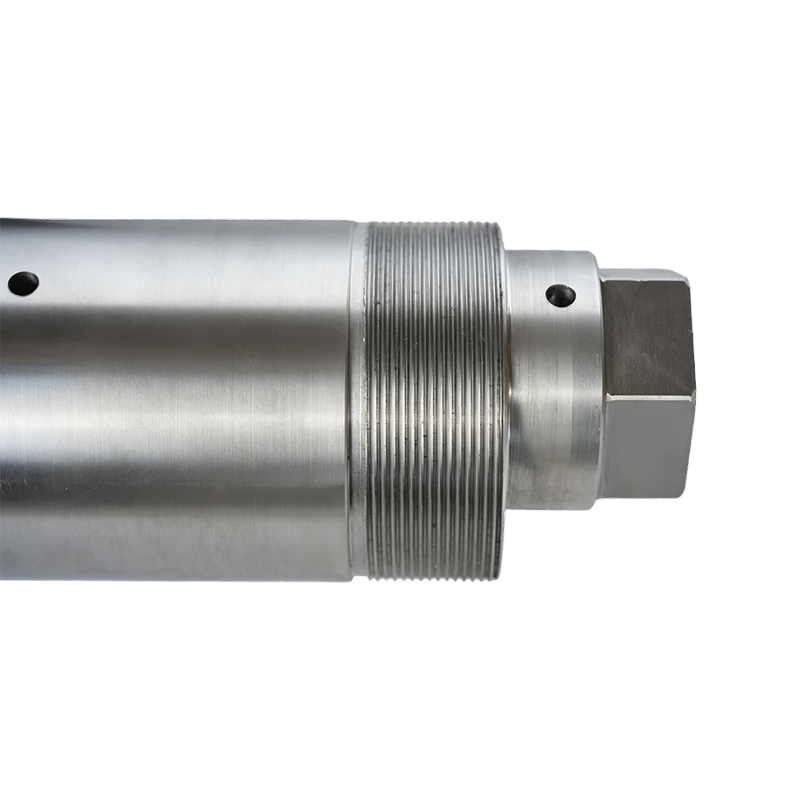
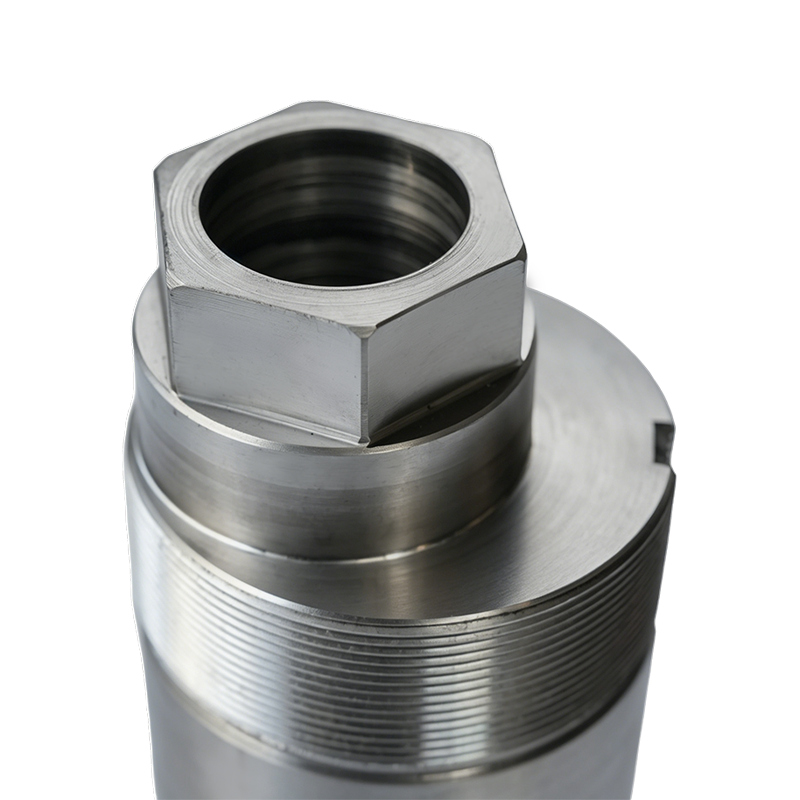
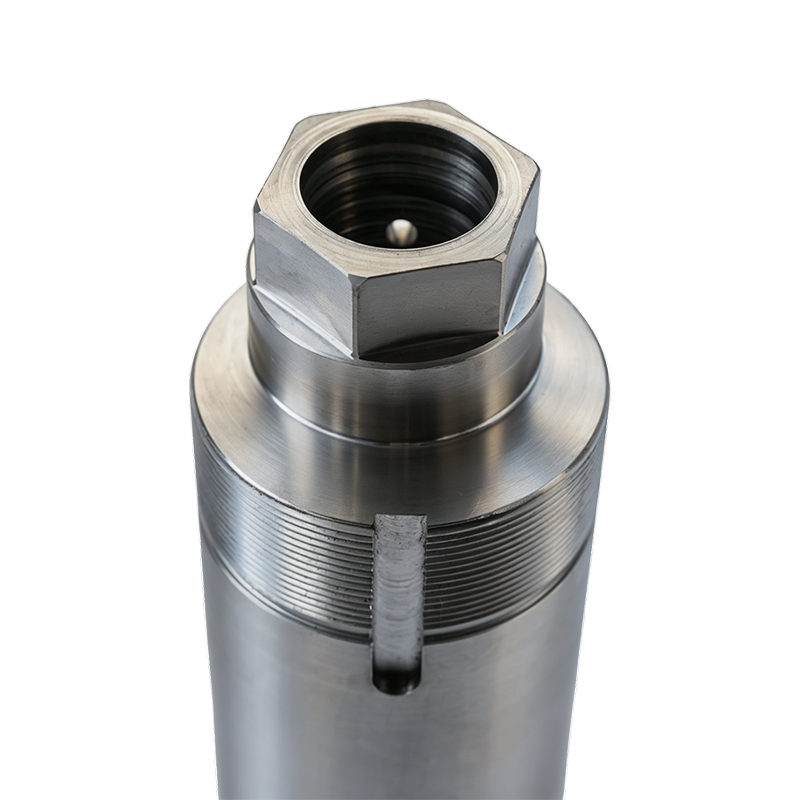
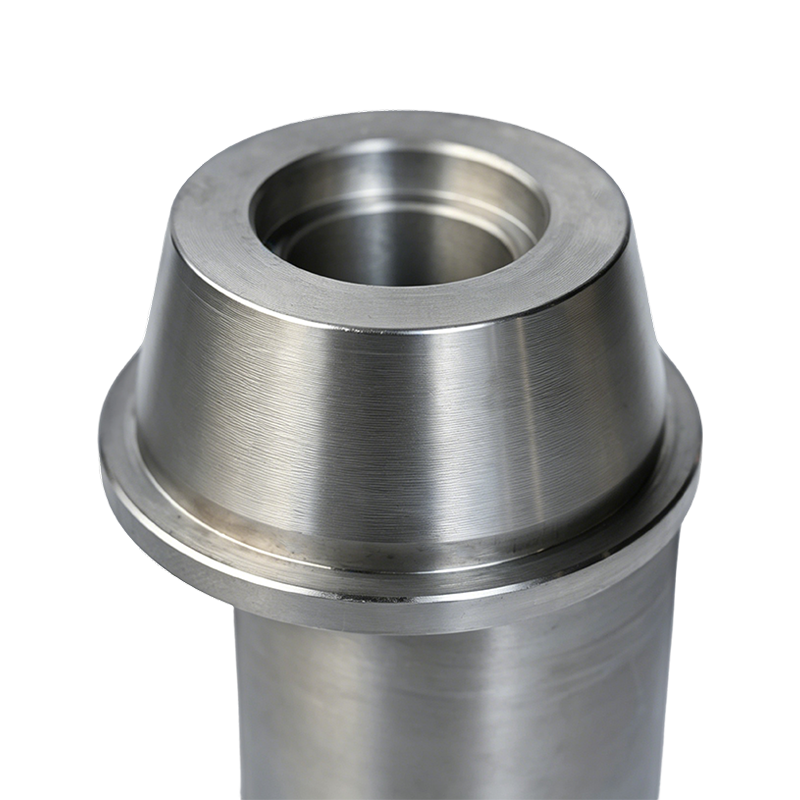 Přehled produktu: Tento excentrický hřídel je precizně navržený komponent vyrobený z uhlí...Zobrazit podrobnosti
-
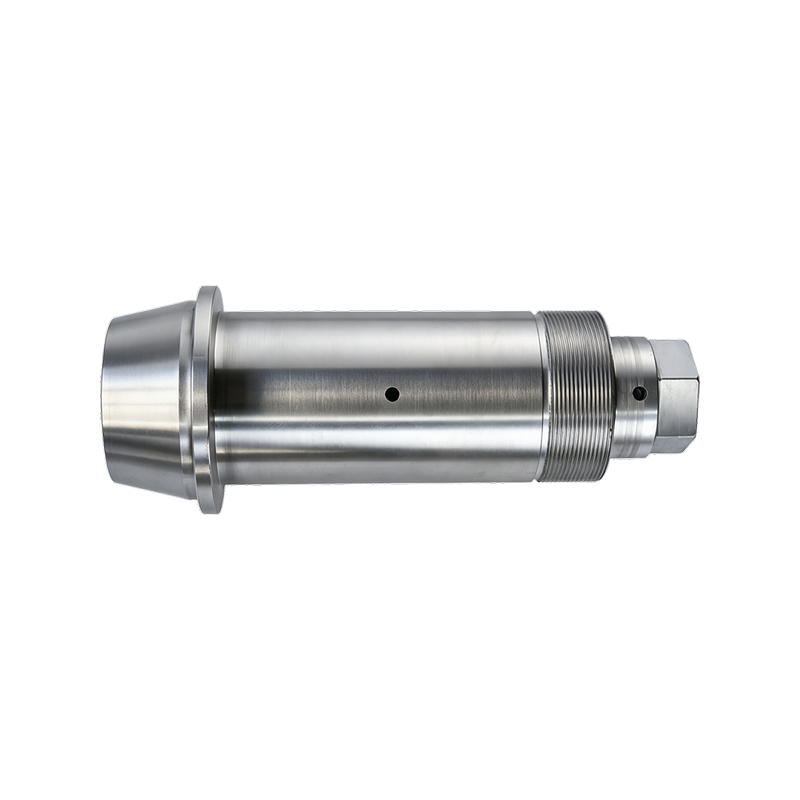
 Přehled produktu: Excentrický hřídel 40Cr je součást z legované oceli vyráběná pro velkoo...Zobrazit podrobnosti
-
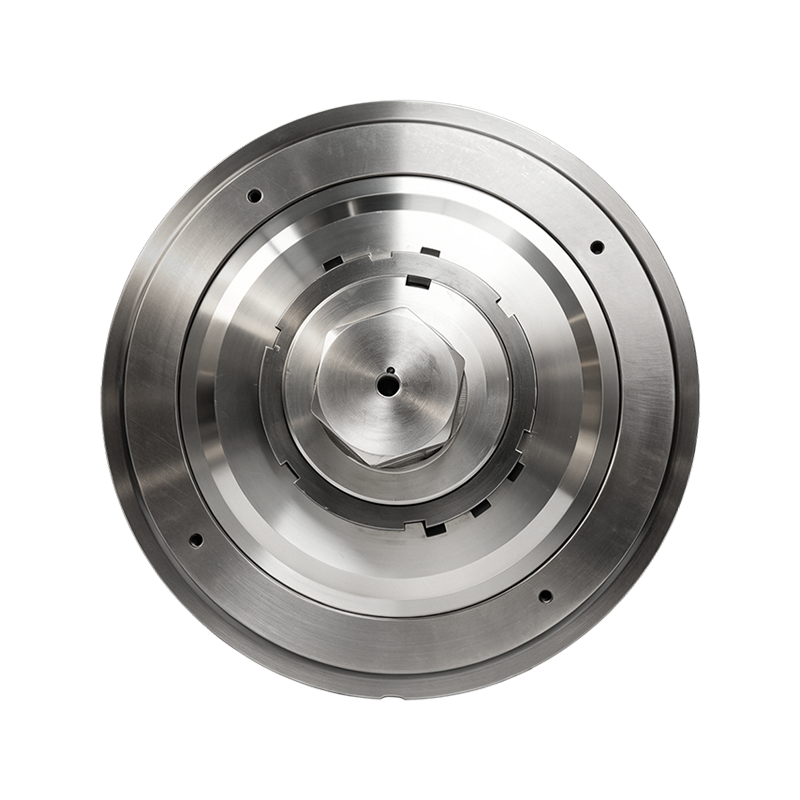
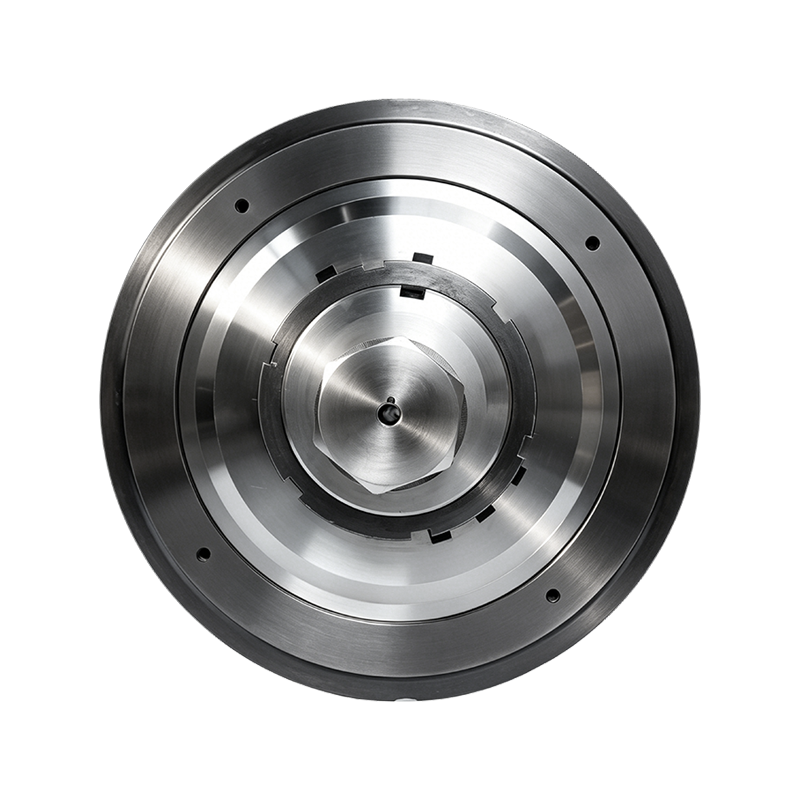
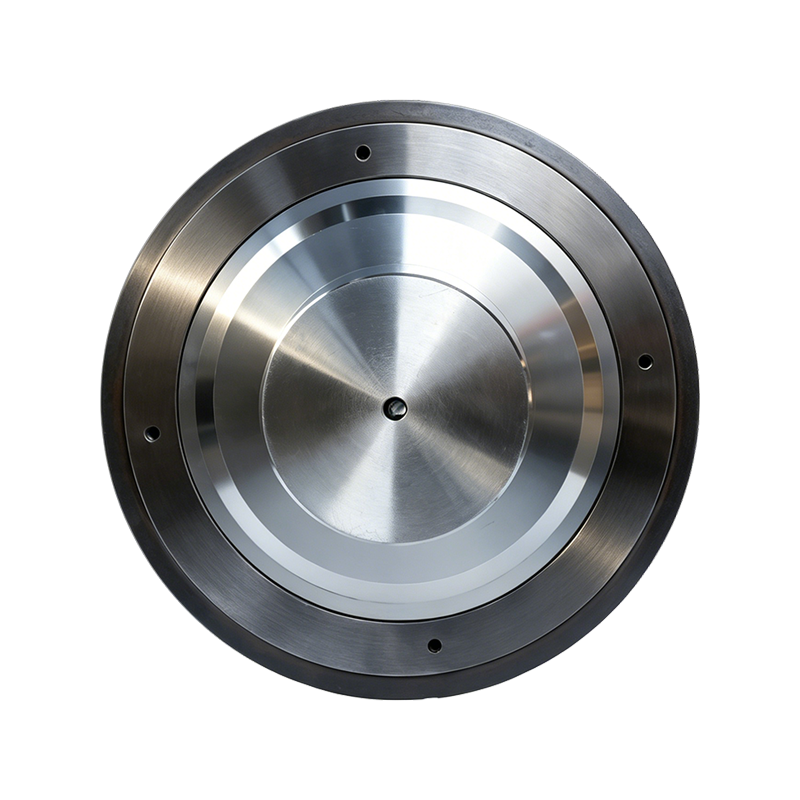
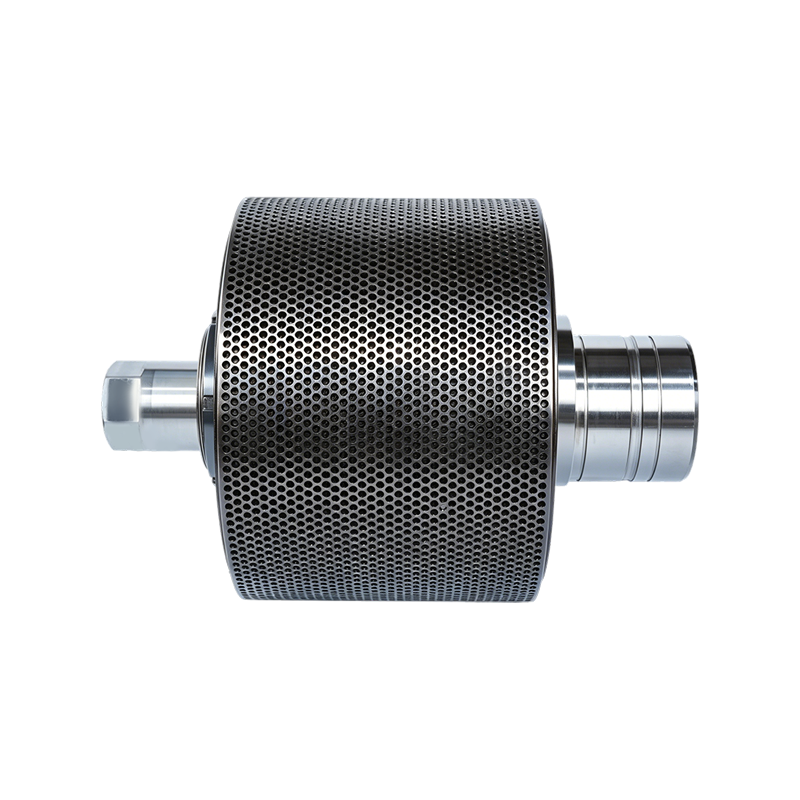
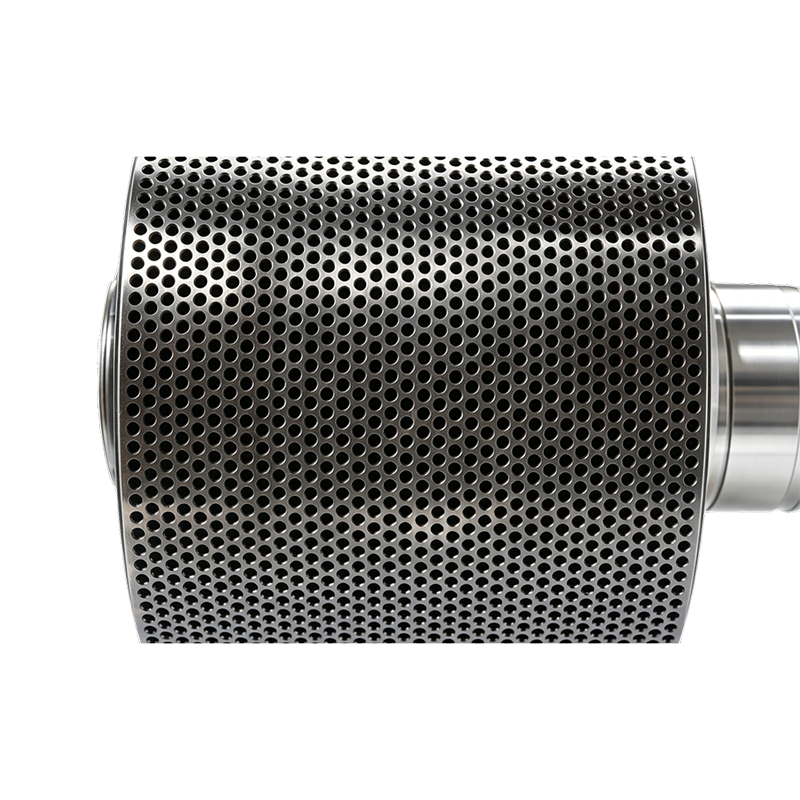
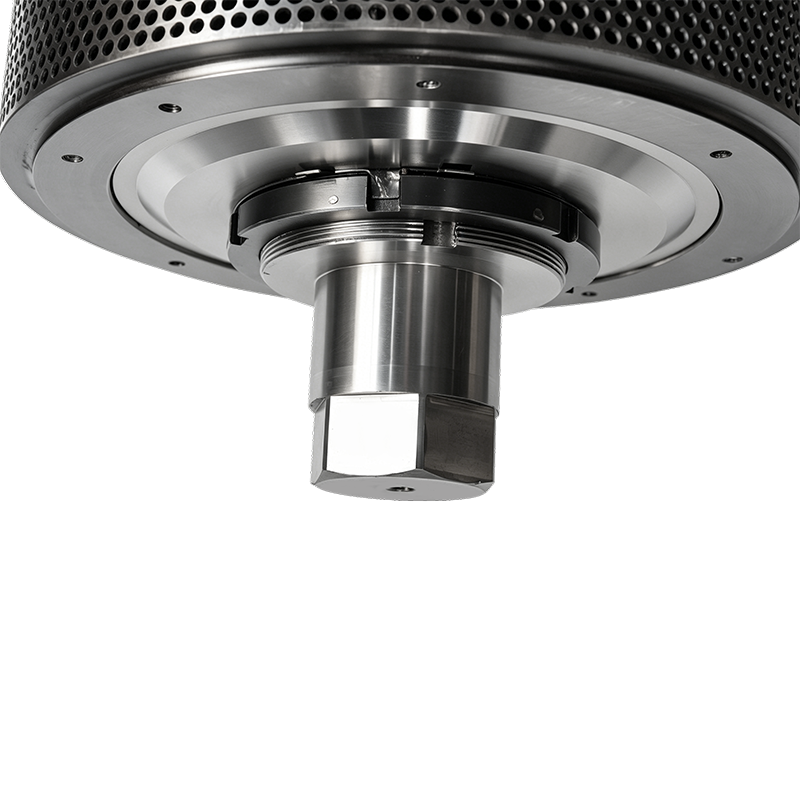
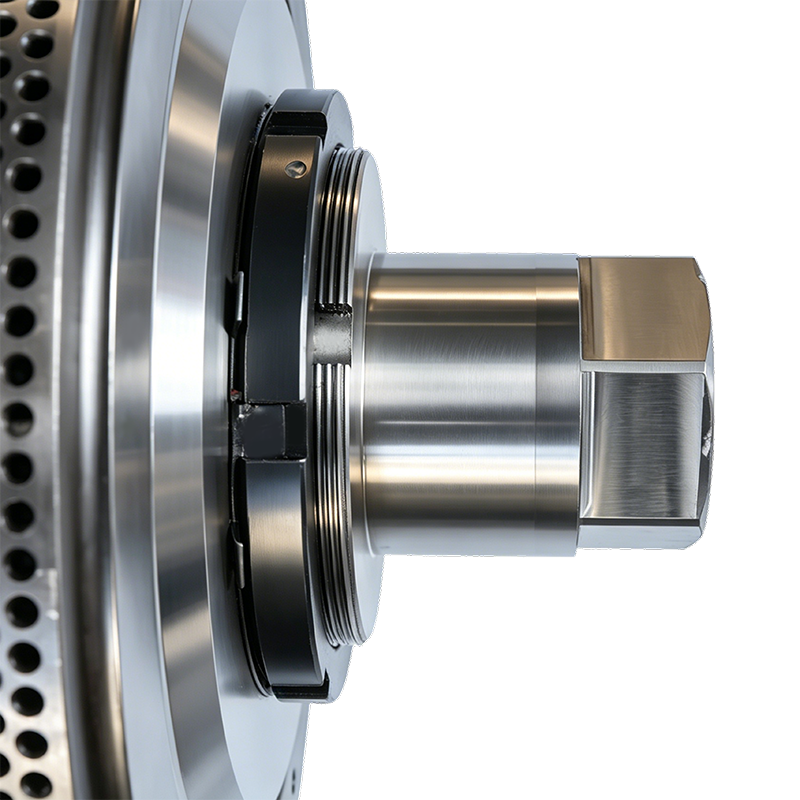
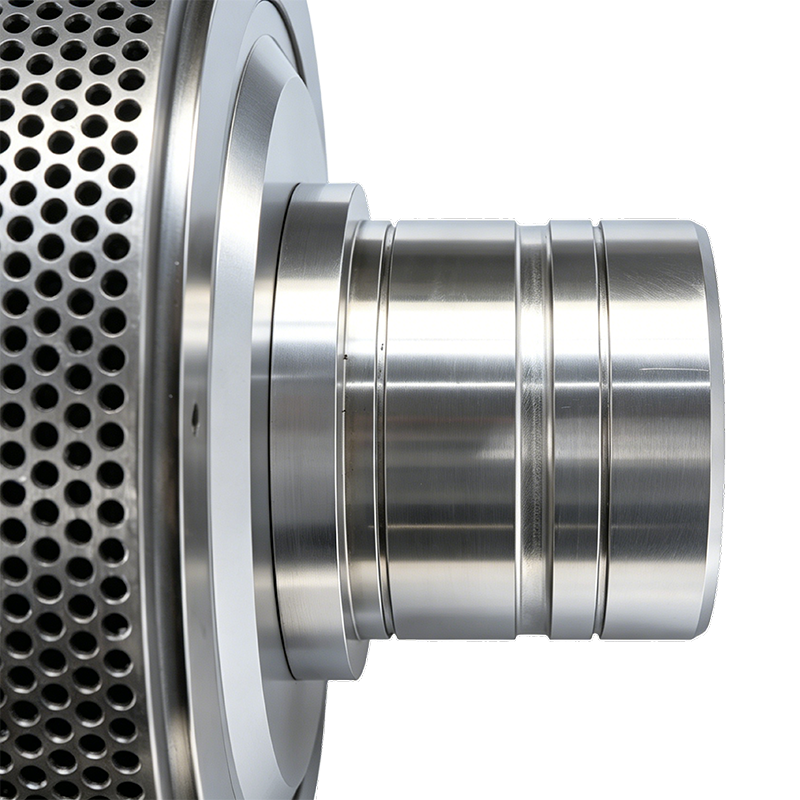
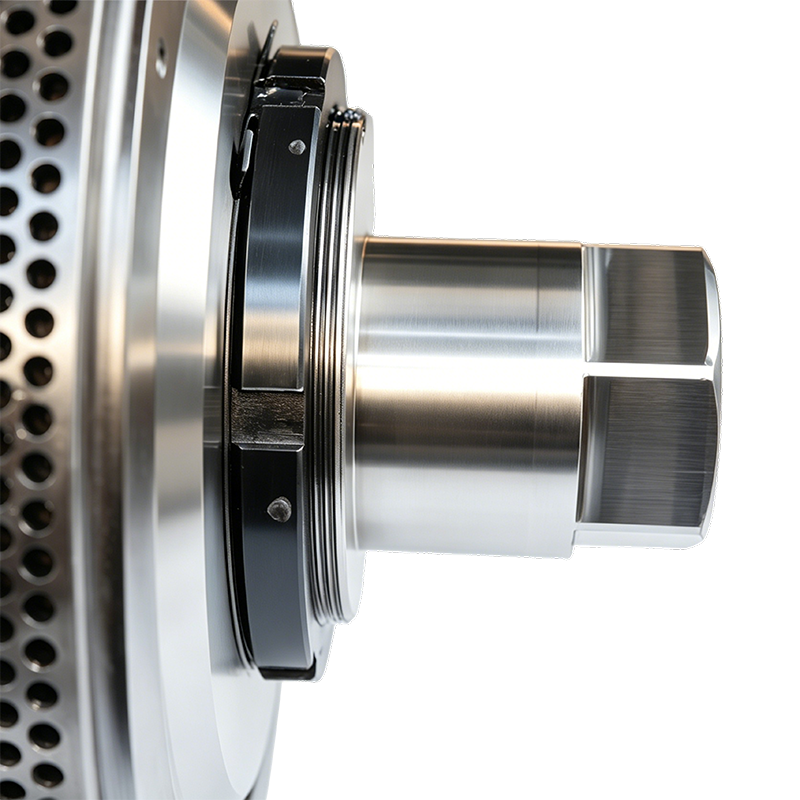
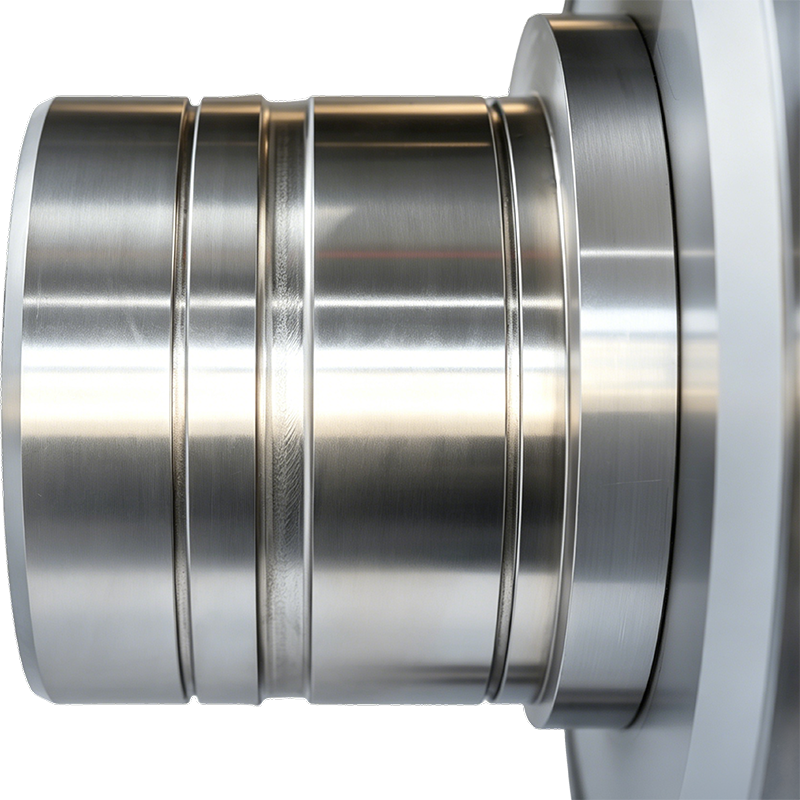
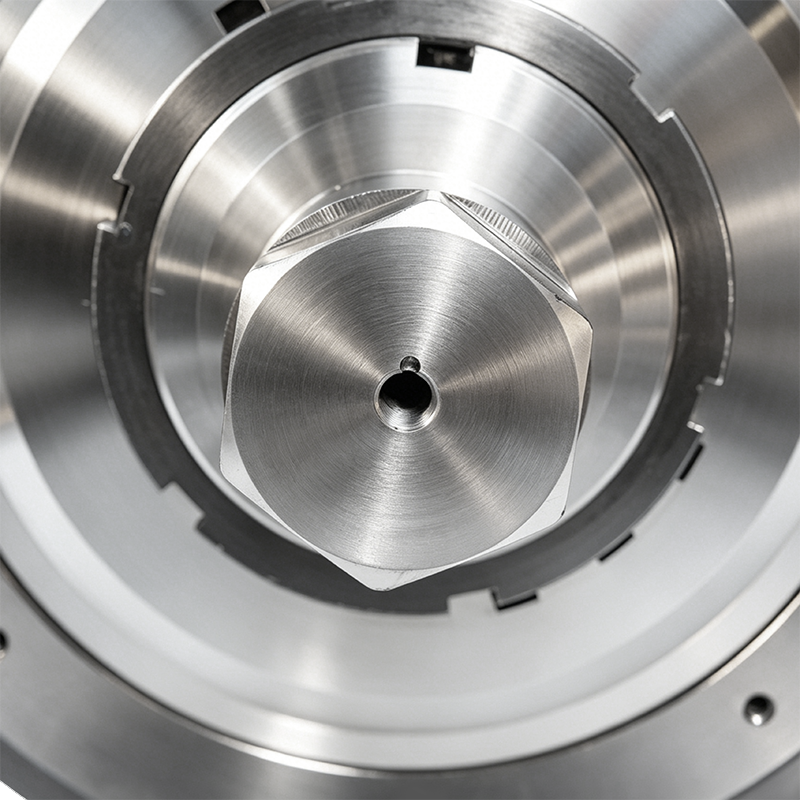 Přehled produktu Tento produkt je precizně obrobená 45# ocelová ucpávka (kryt ložiska/uzá...Zobrazit podrobnosti
-
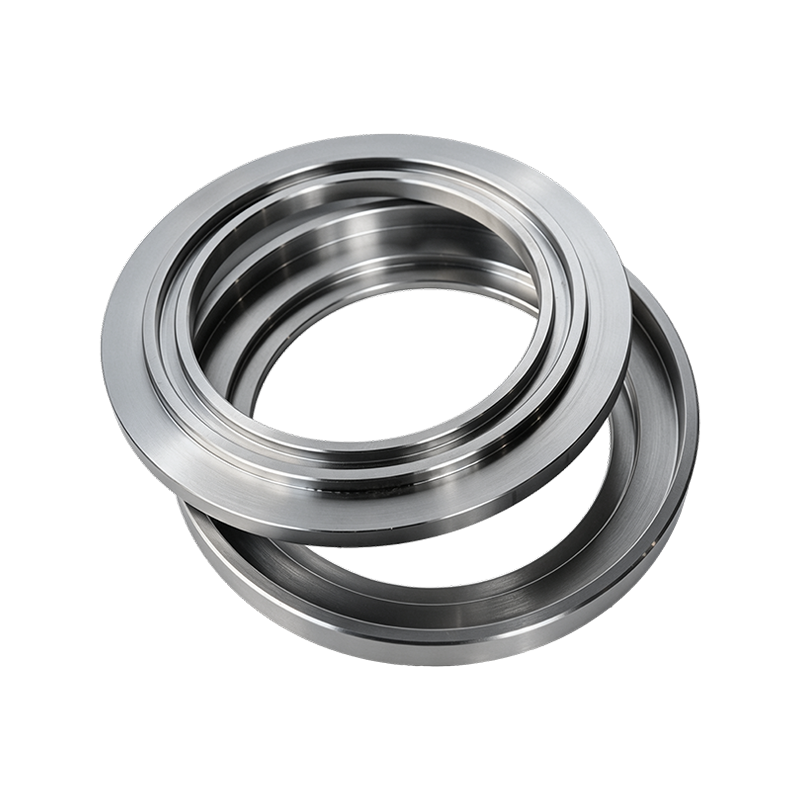
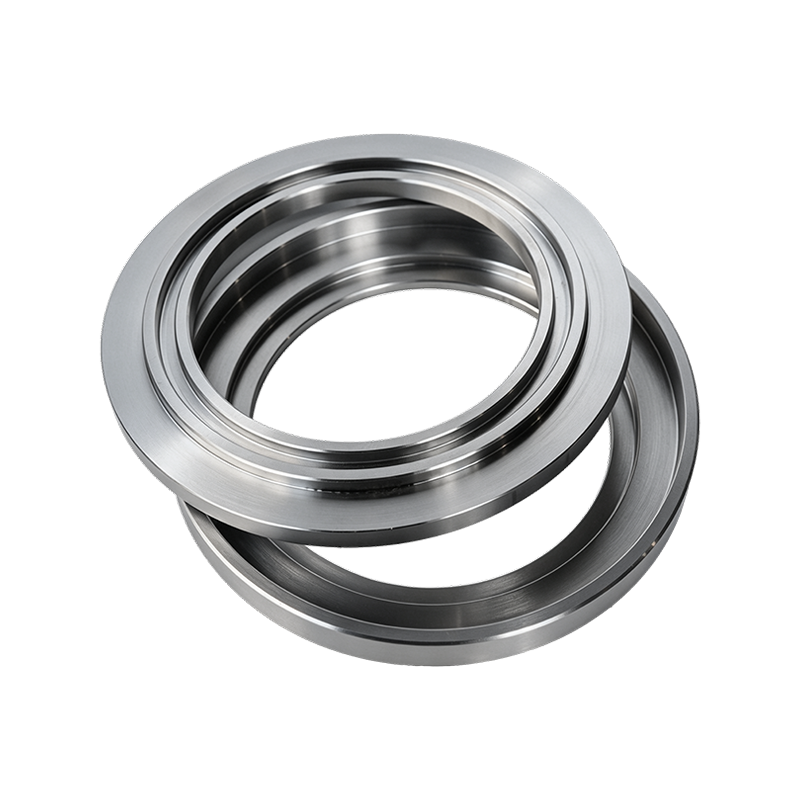
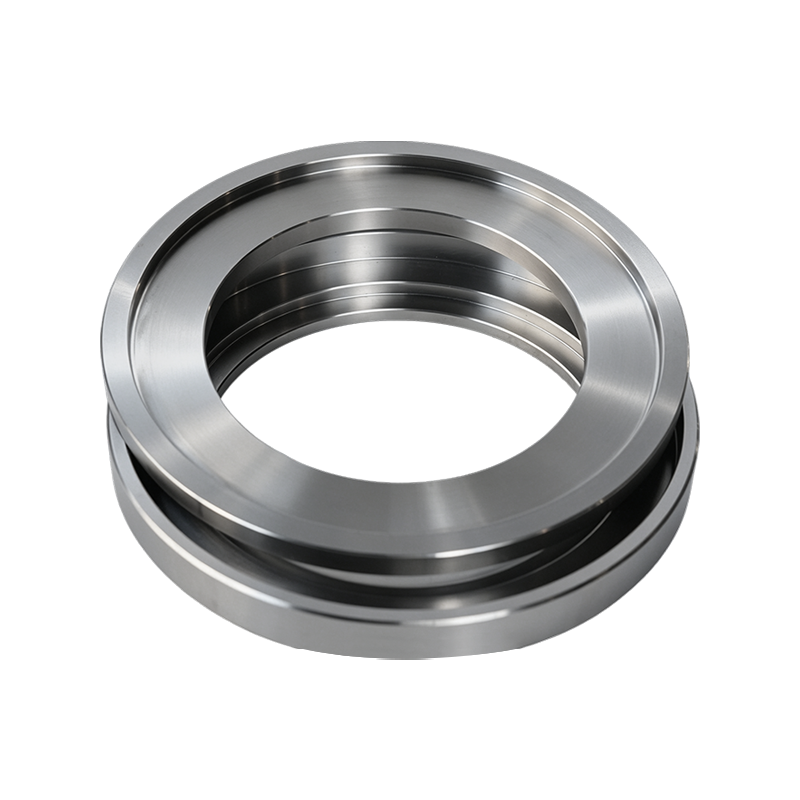
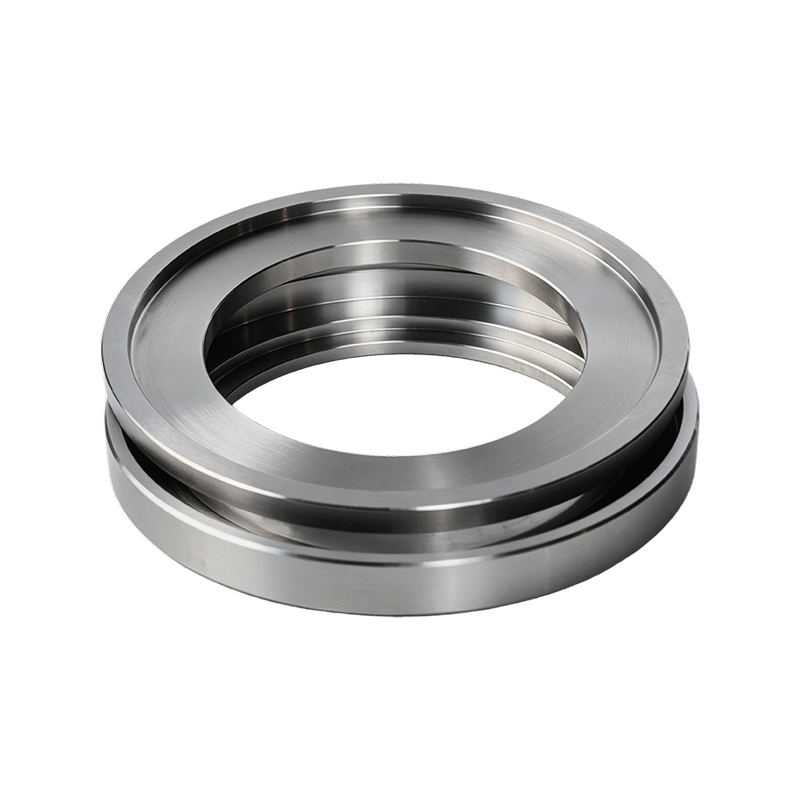
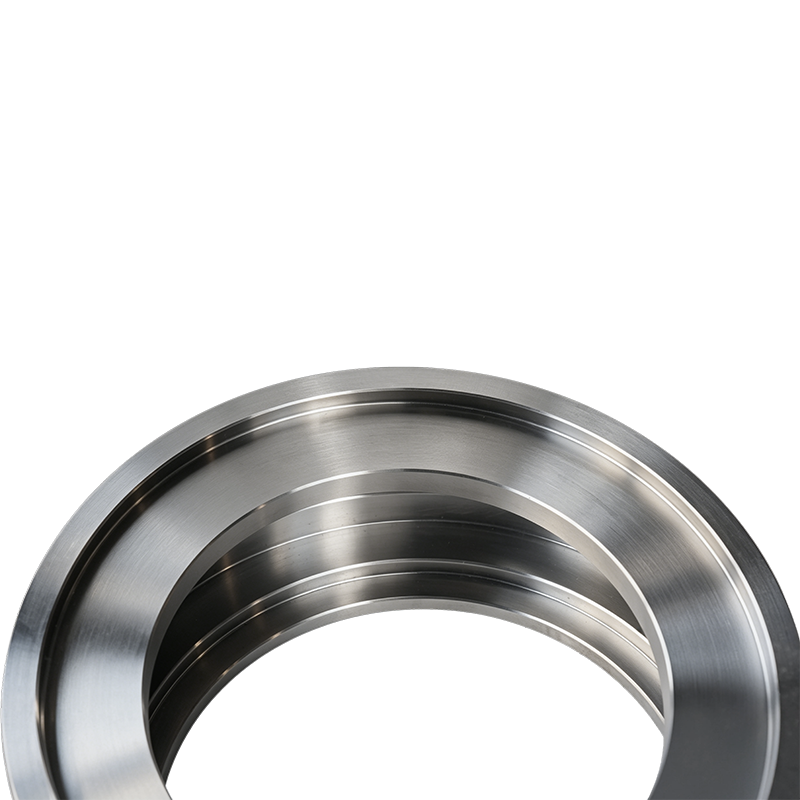
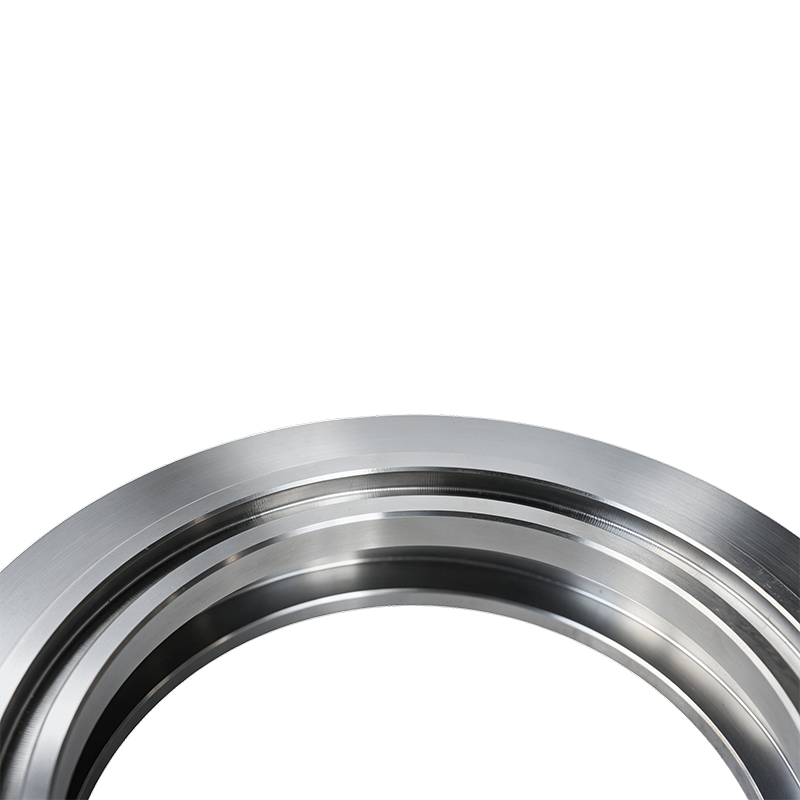
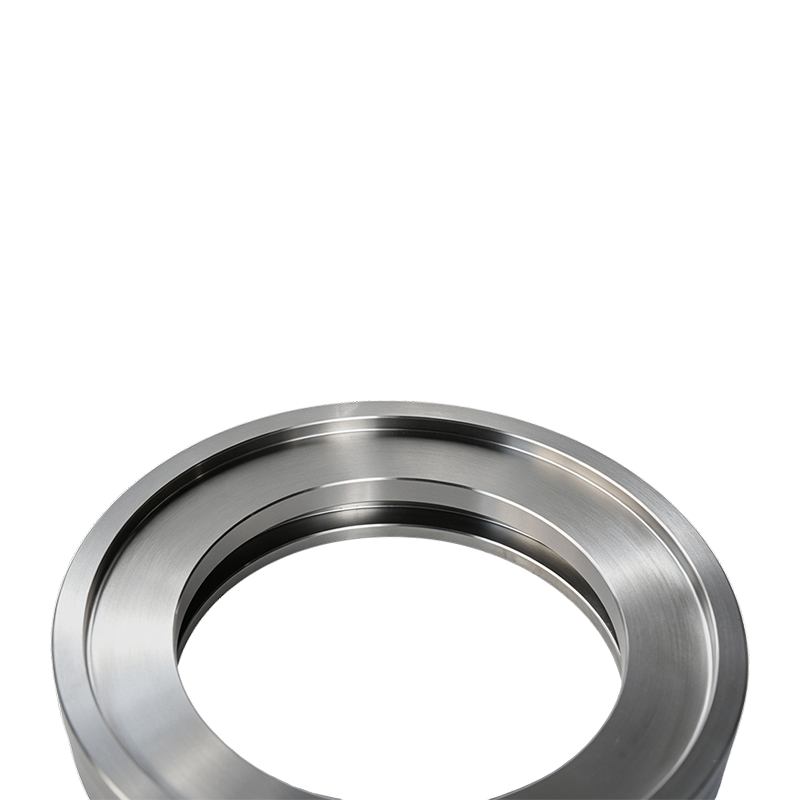
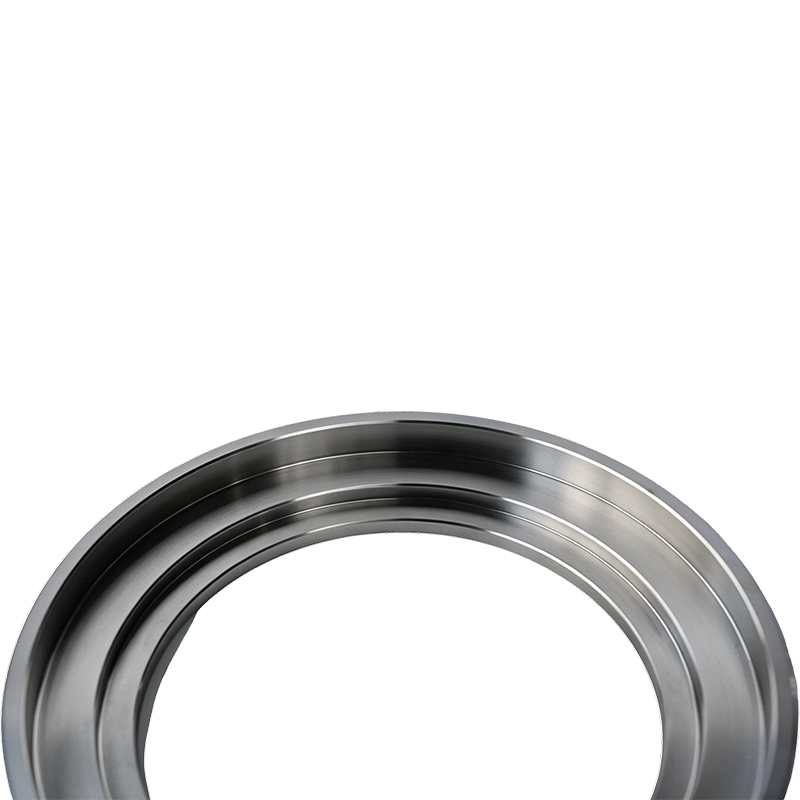
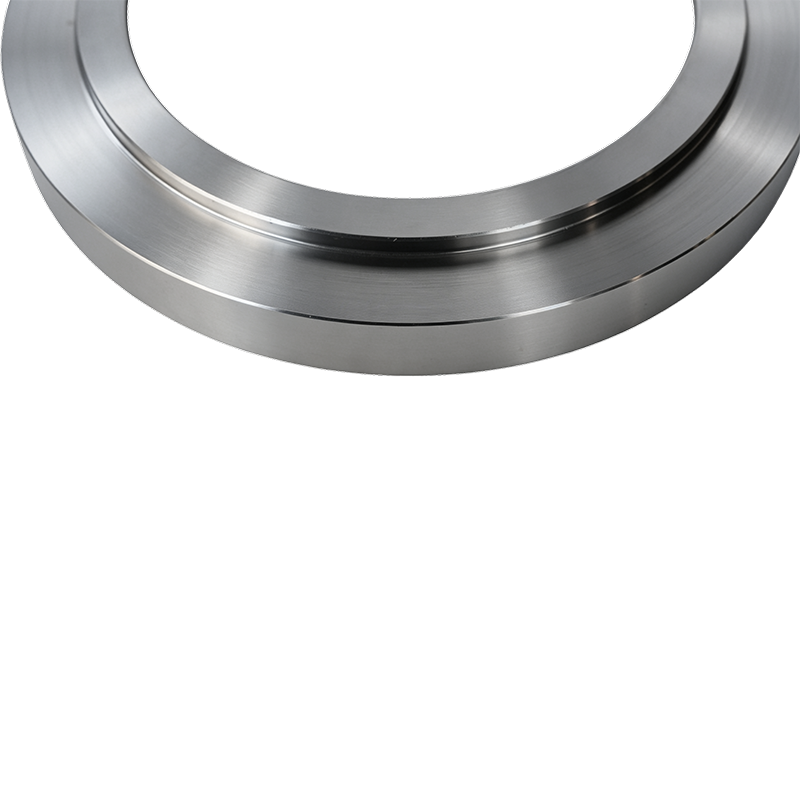
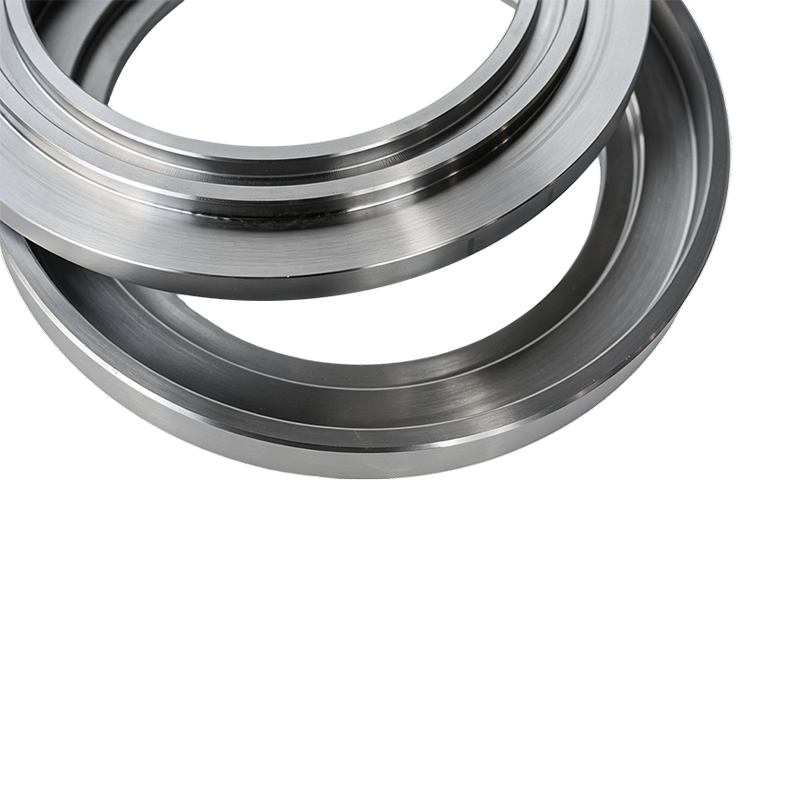 Přehled produktu 45# Steel Oil Slinger (Oil Deflector) je přesná vnitřní součást namontov...Zobrazit podrobnosti
-
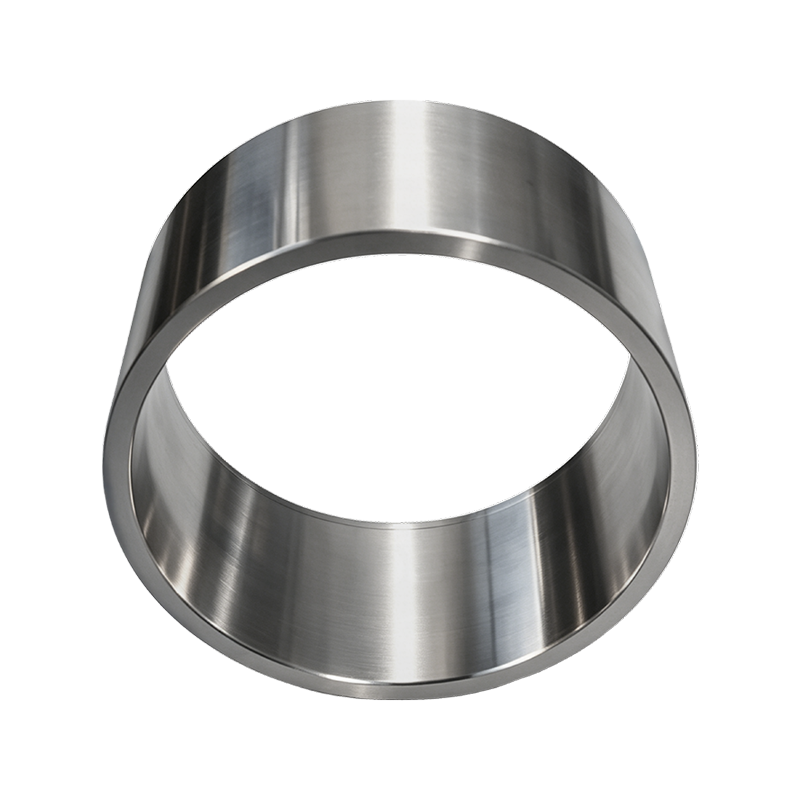
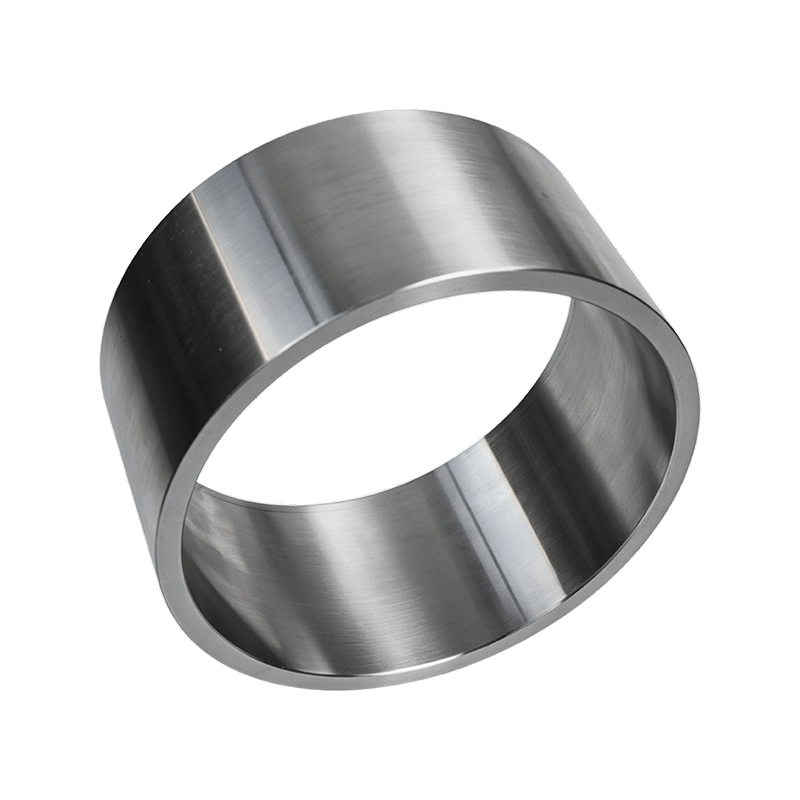
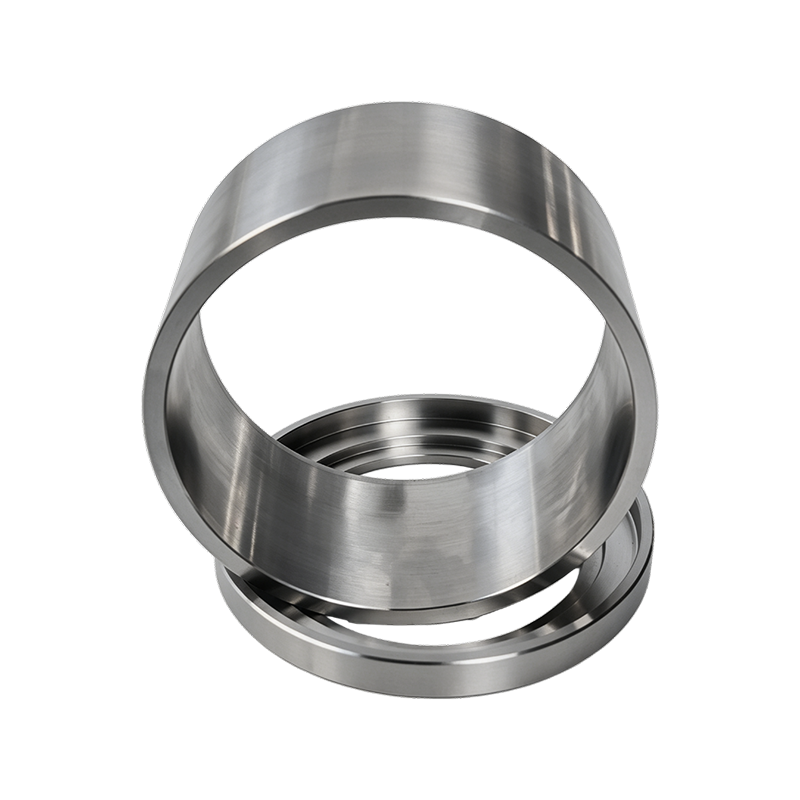
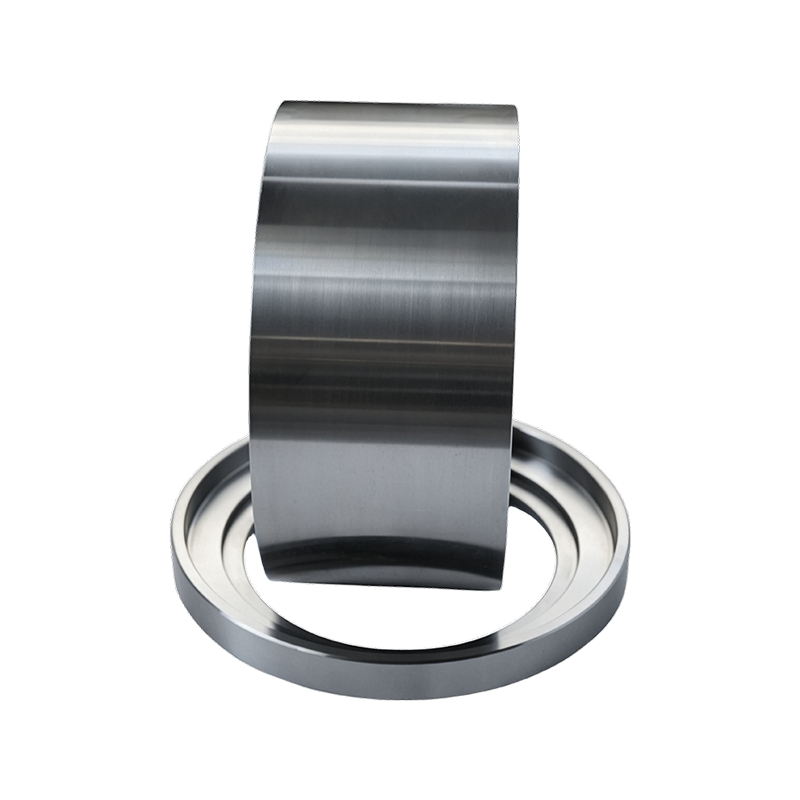 Přehled produktu 45# Steel Precision Spacer (distanční kroužek) je kritická vnitřní součá...Zobrazit podrobnosti
Mušle s důlky
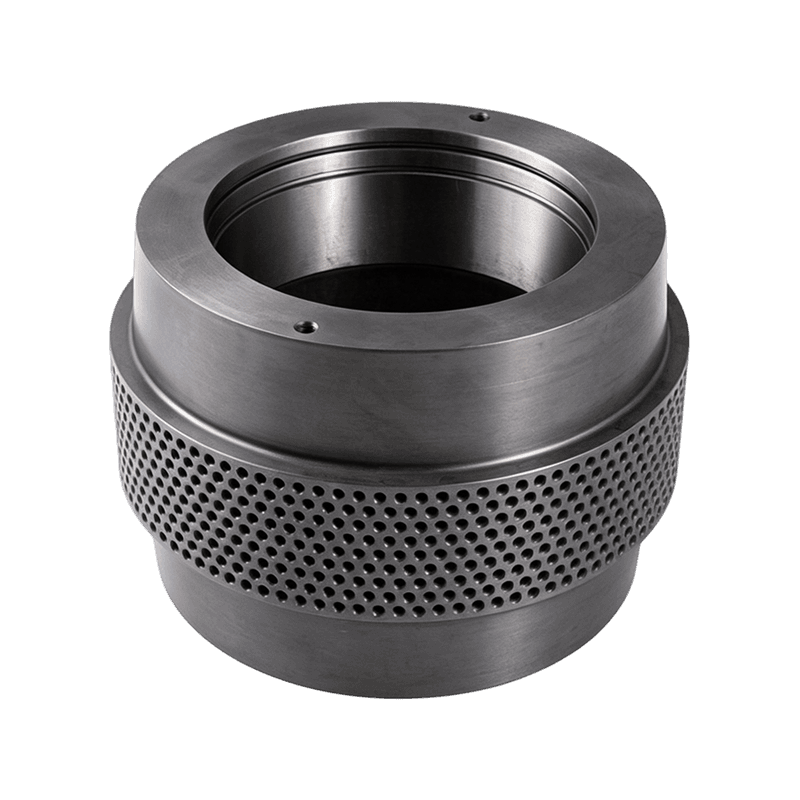
Anhui Jindingsheng Machinery Co., Ltd. vyrábí válcové pláště s důlky pro průmyslové mlýny na pelety. Tyto součásti jsou vyráběny řízeným procesem kování a tepelného zpracování s rozměrovými tolerancemi do 0,05 mm. Geometrie povrchu s důlky je navržena tak, aby zvyšovala tření mezi válečkem a prstencovou matricí, což usnadňuje konzistentní zhutňování materiálu v různých složeních biomasy nebo krmiva. Každá skořepina je vyrobena z oceli s vysokým obsahem uhlíku a podrobena vícestupňovému testování tvrdosti, aby byla zajištěna jednotnost struktury. Společnost provozuje integrovanou výrobní linku od kontroly surovin až po balení hotových výrobků, což umožňuje sledovatelnost šarží a stabilní dodávky provozovatelům peletovacích zařízení po celém světě.
Hlavní výhody
- Jednotný vzor důlků zajišťuje konzistentní přilnavost materiálu po celé šířce válečku a snižuje boční prokluz při stlačení
- Průběžně kalená struktura s tvrdostí jádra HRC 58 až 62 a hloubkou pouzdra minimálně 2,5 mm, poskytuje odolnost proti abrazivnímu opotřebení při trvalém zatížení
- Přizpůsobitelná hloubka důlku od 0,8 do 2,0 mm a rozteč, aby odpovídaly specifickým charakteristikám suroviny, včetně délky vlákna a variability vlhkosti
- Úplná sledovatelnost od šarže oceli až po konečnou kontrolu, se zprávami o rozměrech a protokoly o tvrdosti poskytované na šarži pro zajištění kvality
- Kompatibilní s hlavními značkami mlýnů na pelety; rozměry hřídele a klínové drážky lze bez úprav přizpůsobit stávajícímu zařízení
Vlastnosti produktu
| Materiál | Ložisková ocel s vysokým obsahem uhlíku SAE 52100 nebo DIN 100Cr6 se zrnitostí ASTM 8 až 10 |
| Tvrdost HRC | 58 až 62 průběžně kalené, ne pouze pouzdro |
| Geometrie důlků | Kulové prohlubně, hloubka 0,8 až 2,0 mm, rozteč 4 až 8 mm, přizpůsobitelné |
| Rozsah vnějšího průměru | 200 mm až 600 mm, jiné rozměry na vyžádání |
| Povrchová úprava | Ra menší nebo rovné 0,8 mikrometru na plochách čepů; dolíčkový povrch jako kovaný s kontrolovanou drsností |
| Vyrovnávací stupeň | G 6,3 podle ISO 1940 pro rotaci pláště až 450 ot./min |
Aplikační scénáře
- Výroba pelet z biomasy včetně dřevěných štěpků, slámy, slupek slunečnice a slupek palmových jader, kde je vyžadováno vysoké tření k překonání elastické deformace vláknitých materiálů
- Peletování krmiva pro kukuřici, sójový šrot, vojtěšku a krmné směsi pro udržení průchodnosti při různých úrovních vlhkosti a obsahu oleje
- Linky na granulaci hnojiv, kde protiskluzový povrch válce snižuje ucpávání matrice a zlepšuje rovnoměrnost granulí v prostředí s vysokou vlhkostí
- Dodatečné vybavení pro stávající mlýny na pelety od CPM, Andritz, Buhler a dalších běžných značek s výměnnými konfiguracemi montáže hřídele
Zpracování a kontrola kvality
- Ověření surovin: každá šarže oceli prochází analýzou chemického složení OES a hodnocením čistoty podle ASTM E45
- Proces kování: předvalek zahřátý na 1050 až 1100 stupňů Celsia, kovaný pod lisem 4000T, s řízeným chlazením, aby se zabránilo tvorbě karbidové sítě
- Tepelné zpracování: austenitizováno při 830 až 850 stupních Celsia, kaleno v oleji, poté temperováno na 180 až 220 stupňů Celsia, aby se dosáhlo stabilního zadrženého austenitu pod 5 procent
- Průběžná kontrola: 100% kontrola rozměrů vnějšího průměru, ID a drážky pro pero; zkouška tvrdosti na kus pomocí Rockwellovy stupnice; detekce povrchových trhlin pomocí magnetických částic
Poznámky k instalaci a údržbě
- Před montáží očistěte hřídel a vývrt pláště, abyste odstranili veškeré nečistoty; naneste na povrch klíče a kužele směs proti zadření pro usnadnění budoucí demontáže
- Utáhněte upevňovací matici na hodnotu specifikovanou pro model frézy; přílišné utažení může deformovat vývrt pláště a ovlivnit vyrovnání s matricí
- Monitorujte teplotu pláště válce během prvních 4 hodin provozu; zvýšení teploty nad 85 stupňů Celsia může znamenat nedostatečnou vůli nebo nadměrné předpětí
- Zkontrolujte opotřebení důlků každých 200 provozních hodin pomocí hloubkoměru; naplánujte výměnu, když průměrná hloubka důlku klesne pod 0,4 mm, aby nedošlo k poškození matrice
Často kladené otázky
Jaká je typická životnost pláště válce s důlky
Životnost se pohybuje od 800 do 2500 hodin v závislosti na abrazivitě suroviny, obsahu vlhkosti a provozním tlaku. Doporučuje se pravidelná kontrola hloubky opotřebení důlků; výměna se doporučuje, když se hloubka důlku sníží pod 0,4 mm.
Vzory důlků lze přizpůsobit pro různé materiály
Ano. Hloubka důlku, průměr a rozteč jsou upraveny na zakázku. U vláknitých materiálů, jako je sláma, jsou často specifikovány hlubší důlky od 1,6 do 2,0 mm s širšími rozestupy; pro jemné podávání, mělčí vzory snižují opotřebení.
Jaká dokumentace kvality je přiložena ke každé zásilce
Každá šarže obsahuje certifikát o zkoušce materiálu podle EN 10204 3.1, protokol o ověření tvrdosti, rozměrový kontrolní list a měření geometrie důlků. Lze domluvit další nedestruktivní testování pomocí UT nebo MT.
Jak by měl být shell před instalací uložen
Skladujte na suchém, větraném místě s relativní vlhkostí nižší než 60 procent. Na obrobené povrchy naneste ochranný olejový nátěr proti korozi. Vyvarujte se ukládání těžkých předmětů na skořápku, abyste zabránili deformaci.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Mušle s důlky Supplier and China Mušle s důlky Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Společnost se zaměřuje na hlavní činnost výzkumu a vývoje a výroby prstencových matric granulátoru, válců a souvisejících služeb v oblasti dílů pro granulátory. Hlavními typy produktů jsou prstencové matrice, válečky a příslušenství pro granulátory. Má nejmodernější vybavení a komplexnější servisní podnik v Číně. Produkty společnosti jsou vyváženy do mnoha zahraničních zemí: USA, Japonska, Jižní Koreje, Vietnamu, Francie, Bangladéše, Ruska, Indie, Filipín a evropských zemí. Společnost přísně kontroluje všechny procesy od surovin až po kování, konečnou úpravu a tepelné zpracování. Je to společnost s komplexním servisním střediskem v Číně.
Anhui Jindingsheng Machinery Co., Ltd., v souladu s výrobní koncepcí "zjemnění", používá stabilní a spolehlivou kvalitu k vytvoření vašeho dlouhodobého rozvoje.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Zpětná vazba ke zprávě