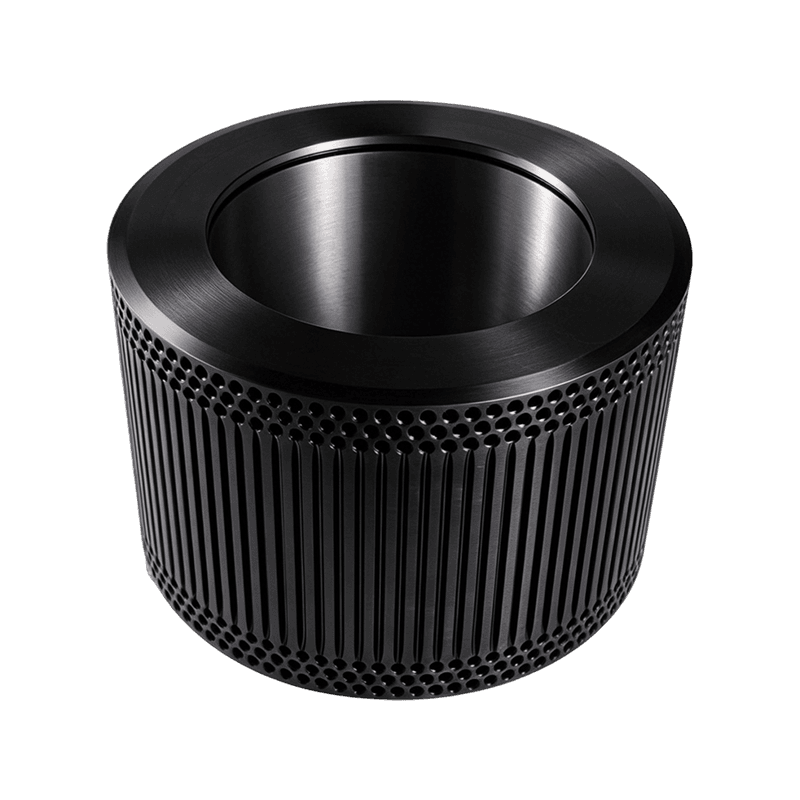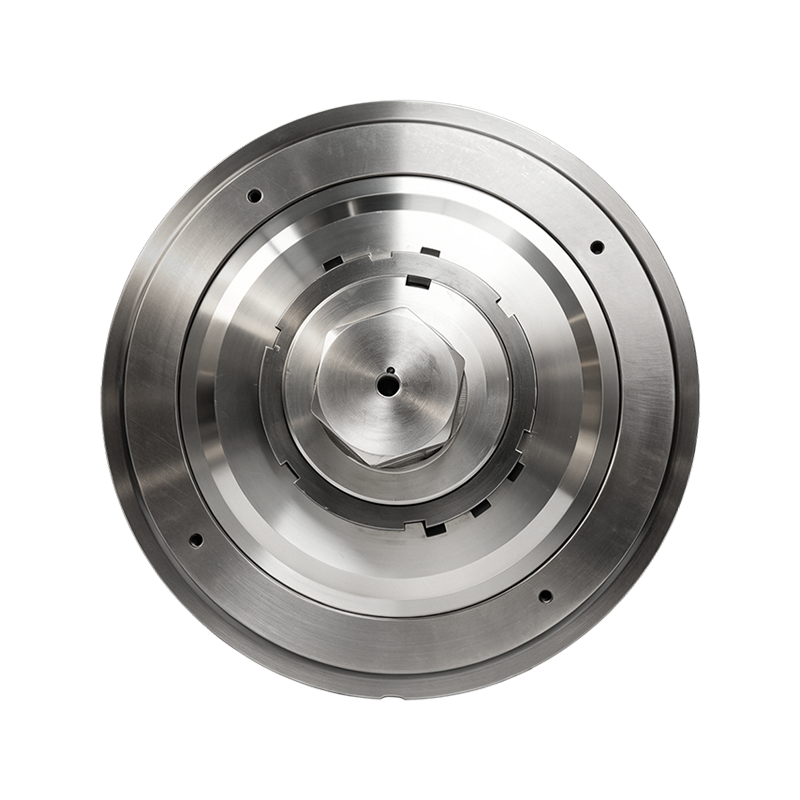
Proč si sestava přítlačného válce zaslouží pozornost
Dvě linky na pelety běží vedle sebe se stejnou prstencovou matricí a stejnou surovinou. Člověk produkuje husté, jednotné pelety po celé týdny; druhý začne vytvářet více jemných částic, vibrovat a odebírat nerovnoměrný proud. Po otevření druhého potrubí je obvyklým viníkem sestava přítlačného válečku: opotřebená skořepina, uvolněné ložisko nebo vadné těsnění, které propouští prach do maziva.
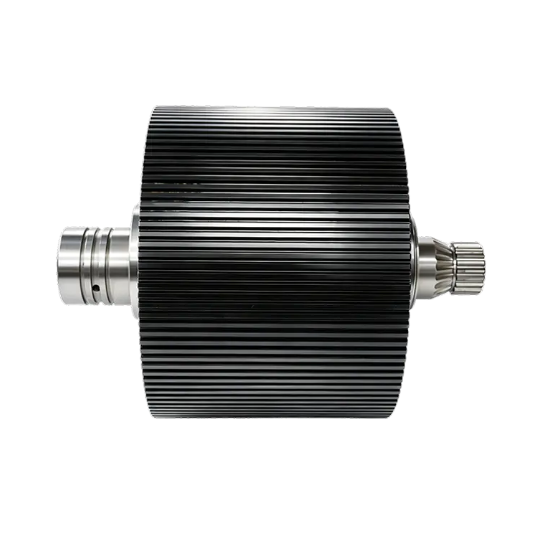
Krátká verze je, že sestava přítlačného válce přijímá větší zatížení a otěr než kterákoli jiná část v lisovací komoře. Rozhoduje o tom, jak rovnoměrně je materiálové lože stlačeno a jak dlouho prstencová matrice vydrží. Zacházet s ním jako s přesným komponentem spíše než s generickým náhradním dílem je nejrychlejší způsob, jak omezit neplánované zastávky.
Než půjdeme dále, jedno upřesnění. Pojem sestava přítlačného válce se také objevuje u strojů pro zpracování a potahování kotoučem, kde obvykle znamená svěrný nebo podávací válec. Tento článek sleduje význam granulačního průmyslu: válcová jednotka, která protlačuje krmivo, biomasu nebo hnojivo skrz otvory prstencové matrice.
Co dělá sestava tlakového válce v mlýně na pelety
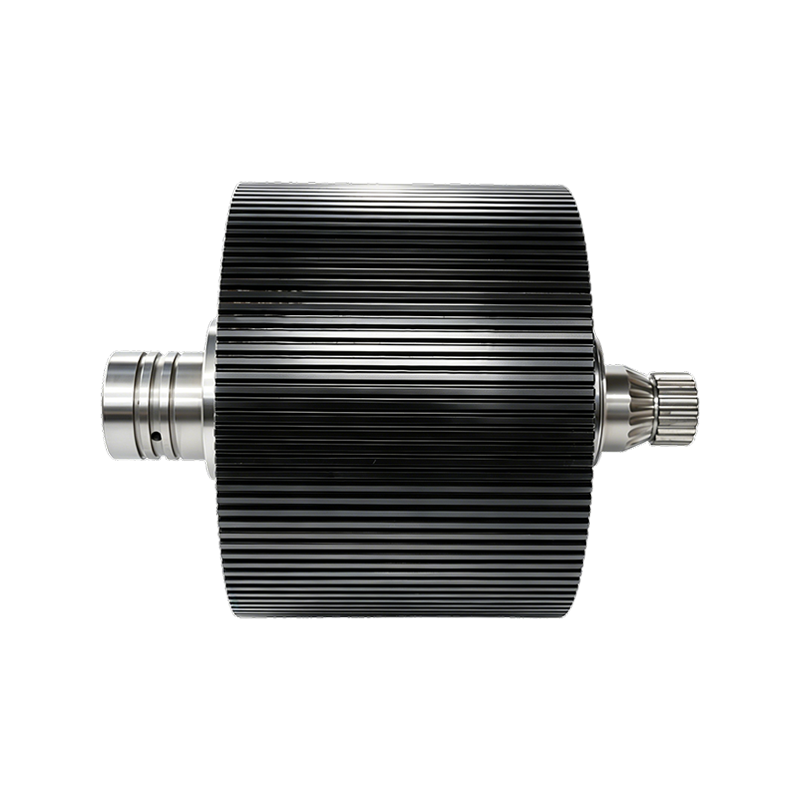
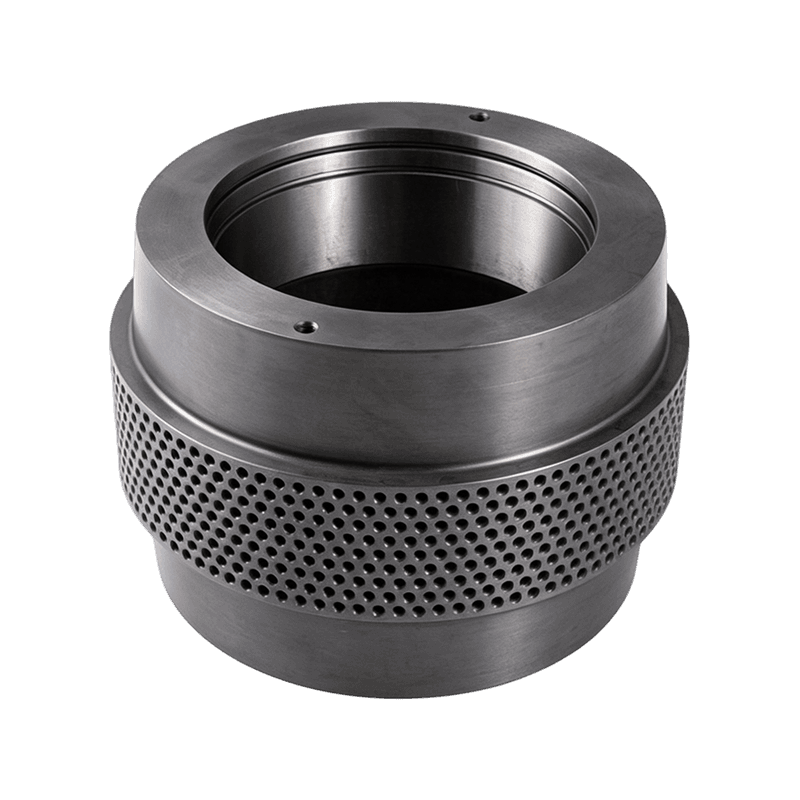
V typickém mlýnu na pelety s prstencovou matricí se matrice otáčí kolem válců. Každá sestava přítlačného válce je umístěna na excentrickém hřídeli a hydraulický, pneumatický nebo mechanický systém tlačí válec směrem ven proti vnitřnímu povrchu matrice. Třením mezi matricí, materiálem a pláštěm se válec otáčí, materiál je vtlačován do otvorů matrice a stacionární nůž řeže pelety, jak se vynořují.
Klíčovým bodem je, že touto sestavou prochází plná lisovací síla stroje. Proto stav sestavy mění peletu téměř okamžitě.
Plášť válce je pracovní povrch
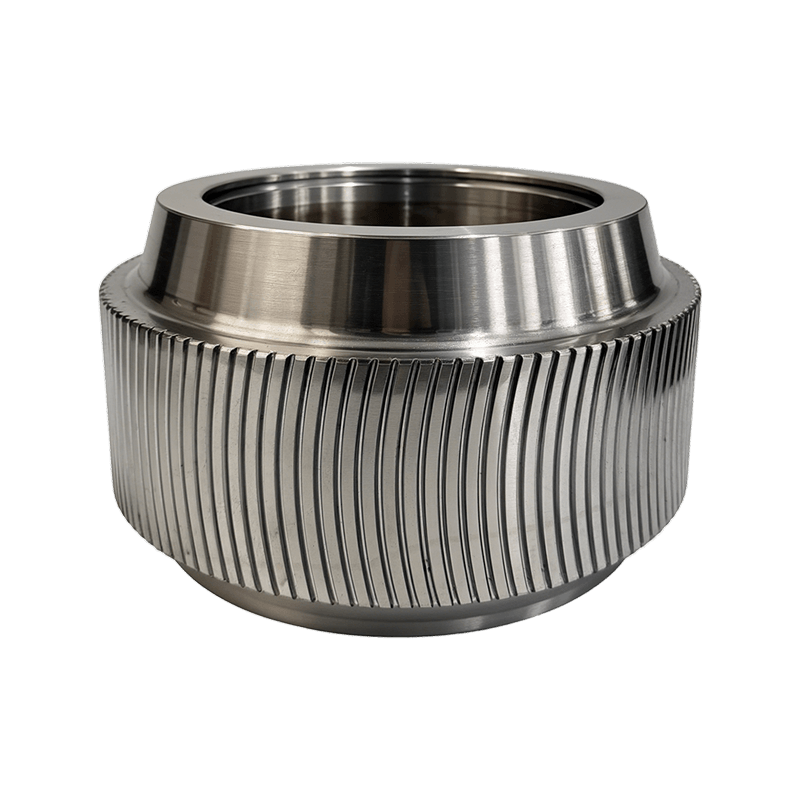
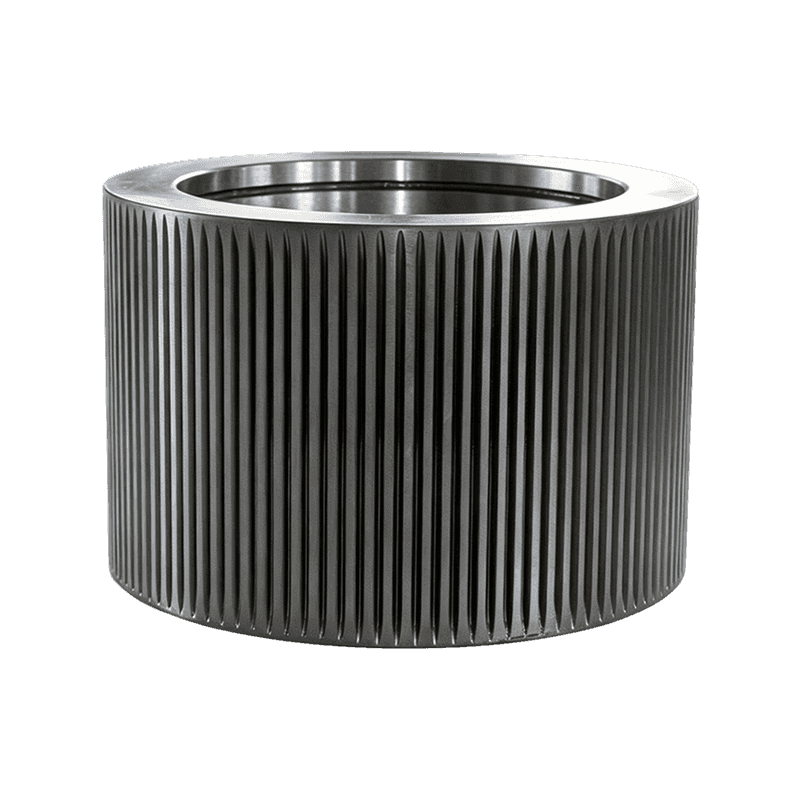
Plášť je odnímatelná vnější vrstva, která je v kontaktu s ložem materiálu. Absorbuje abrazivní opotřebení od suroviny, únavu z každé rotace a teplo z nepřetržitého stlačování. Její vnější průměr a šířka jsou přizpůsobeny prstencové matrici a její povrchová tvrdost je hlavním faktorem životnosti.
Ložiska, těsnění a excentrický hřídel přenesou zbývající práci
Za pláštěm přenášejí válečková ložiska radiální zatížení, těsnění udržují jemné částice a vlhkost mimo ložisko a excentrický hřídel umožňuje nastavení polohy válečku vzhledem k matrici. Závada v kterékoli z těchto částí je zvenčí těžko viditelná, přesto zkracuje životnost celé sestavy, zatímco skořepina vypadá stále přijatelně.
Hlavní součásti sestavy přítlačného válečku
Typická jednotka se skládá z pláště válce, jednoho nebo dvou ložisek, excentrického hřídele, olejových těsnění a upevňovacích prvků. Každá součást má definovanou povinnost a každá selže jiným způsobem. Jejich porovnání vedle sebe usnadňuje rutinní kontrolu.
| Komponenta | Primární funkce | Nejčastější selhání |
|---|---|---|
| Skořápka válečku | Stlačuje lože materiálu proti prstencové matrici | Ploché opotřebení, schodové opotřebení, povrchové praskání |
| Valivá ložiska | Přenášejte radiální zatížení, zatímco se plášť otáčí | Přehřívání, důlková korekce, odlupování |
| Excentrický hřídel | Podporuje sestavu a upravuje mezeru mezi válečkem a matricí | Únava, ohýbání, poškozené drážky |
| Olejová těsnění | Udržujte tuk uvnitř a blokujte prach a vlhkost | Únik, roztrhané rty, kontaminace |
| Spojovací a distanční prvky | Držte předpětí ložiska a vůli chodu | Uvolňování, koroze |
Známky selhání sestavy přítlačného válečku
První varování se objeví na dvou místech najednou: peleta a stroj. Pokud se hustota pelet stane nerovnoměrnou, zvýší se množství jemných částic a mlýn vibruje nebo odebírá nerovnoměrný proud, zkontrolujte sestavu válců, než obviníte prstencovou matrici.
- Nerovnoměrná tvrdost pelet nebo stoupající podíl jemných částic
- Vibrace nebo klepání z lisovací komory
- Plochý nebo stupňovitý vzor opotřebení na plášti válce
- Ložiskové pouzdro, které je horké na dotek
- Ztmavlý tuk nebo tuk obsahující kovové částice
Opotřebení skořepiny se nejprve projeví v kvalitě pelet
Opotřebení skořepiny je zřídka jednotné. Plášť, který ztratil svůj původní profil, nemůže stlačit materiál rovnoměrně, takže tam, kde je opotřebení nejhlubší, tlak klesá a následuje hustota pelet. Jakmile se opotřebení dostane přes vytvrzenou vrstvu, delší provoz pouze plýtvá energií a riskuje poškození matrice.
Porucha ložiska a těsnění končí zadřenou sestavou
Když těsnění selže, jemné částice se smísí s mazivem a působí jako brusná pasta uvnitř ložiska. Nejprve se objeví teplo, pak hluk, pak vůle, pak zadřené nebo roztočené ložisko, které ničí excentrický hřídel. V této fázi nemá výměna pouze pláště smysl, protože nosné části jsou již poškozené.
Co zkontrolovat, než si koupíte náhradní
Ve srovnání s prstencovou matricí je sestava přítlačného válečku menším pořízením, přesto má předimenzovaný vliv na dobu provozuschopnosti a konzistenci pelet. Následující kontroly platí pro krmiva, biomasu a hnojiva.
Začněte raději strojem než katalogem. Použijte číslo dílu výrobce frézy nebo změřte šířku válce, vnější průměr a geometrii hřídele. Sestava musí vyhovovat vnitřnímu průměru prstencové matrice a rozsahu nastavení excentrického systému.
Pak zpochybňujte materiál a tepelné zpracování. Dobré skořepiny jsou legované oceli, průběžně kalené nebo cementované na hrubo 58 až 62 HRC . Měkčí skořepina se rychle opotřebovává; příliš tvrdá skořepina riskuje prasknutí při rázovém zatížení.
Zkontrolujte také obal ložiska: typ a číslo ložiska, způsob předpětí a specifikace maziva. Ložisko, které jednoduše pasuje, ale má nižší hodnocení, brzy selže v nepřetržité výrobě.
Potvrďte kritické rozměry a tolerance. Vnější průměr pláště válce ovlivňuje mezeru mezi válečkem a matricí a házení ovlivňuje rovnoměrné stlačení. Spíše než katalogová čísla se ptejte na naměřené hodnoty.
Nakonec se podívejte na řízení procesu dodavatele. Konzistentní výsledky pocházejí z kontrolované suroviny, kování, tepelného zpracování a konečného obrábění. Dodavateli, který řídí celý řetězec, je snazší důvěřovat než dodavateli, který pouze montuje nakupované díly.
- Šířka válečku, vnější průměr a uložení hřídele
- Třída materiálu a rozsah tvrdosti, typicky 58 až 62 HRC
- Typ ložiska, počet, předpětí a mazivo
- Kulatost, házivost a povrchová úprava
- Řízení procesu od suroviny až po finální obrábění
Výměna na úrovni montáže versus pouze skořepina
Výměna kompletní sestavy přináší předepjatá ložiska, správně umístěná těsnění a nový pracovní povrch v jednom záběru. Odstraňuje také riziko, že skryté opotřebení v ložisku nebo hřídeli zkracuje životnost nového pláště. Plánované prostoje se snáze předpovídají, protože práci dokončíte jedním zastavením.
Nákup pouze pláště má smysl, když byla zkontrolována stávající hřídel, vůle ložisek je stále v rámci specifikací a stará jednotka nevykazuje žádné známky tepla nebo kontaminace. V kontinuální výrobě většina týmů stejně volí plnou montáž, protože cenový rozdíl je malý ve srovnání s druhou poruchou uvnitř lisovací komory.
Návyky údržby, které prodlužují životnost sestavy
První linií obrany je mazací disciplína. Dodržujte stupeň a interval maziva výrobce mlýna; běžným pravidlem v prašných podmínkách je domazávání válců každých osm provozních hodin. Nenatahujte interval jen proto, že se stroj zdá tichý.
Při každodenní procházce kontrolujte vůli ložisek a teplotu skříně. Včasná detekce vůle zabrání protáčení ložiska na hřídeli, což je jeden z nejdražších způsobů selhání v lisovací zóně. Pokud mlýn používá více než jeden válec, otáčejte sestavami tak, aby opotřebení zůstalo vyvážené a prstencová matrice udržovala rovnoměrné zatížení.
Udělejte z každé výměny kroužku kontrolní bod. Plánovaná zastávka je nejlevnější okamžik pro měření průměru pláště, kontrolu těsnění a osvěžení maziva.
Sečteno a podtrženo
Sestava přítlačného válce je umístěna ve středu nejnáročnější práce mlýna na pelety. Jeho práce je jednoduchá, ale jeho konstrukce, opotřebení a výměna mají mimořádný vliv na dobu provozuschopnosti a kvalitu pelet. Prohlédněte skořepinu a poslechněte si ložisko, vyměňte sestavu jako sladěný systém spíše než hrst dílů, které náhodou pasují, a dodržujte mazání podle plánu. Tyto tři návyky vrátí více provozuschopnosti než téměř jakákoli jiná rutina údržby v továrně.