Novinky z oboru
Plášť válečku z legované oceli 20CrMnTi: Odolnost proti opotřebení, tvrdost a průvodce nákupem
Proč skořepiny válečků 20CrMnTi stojí za specifikaci
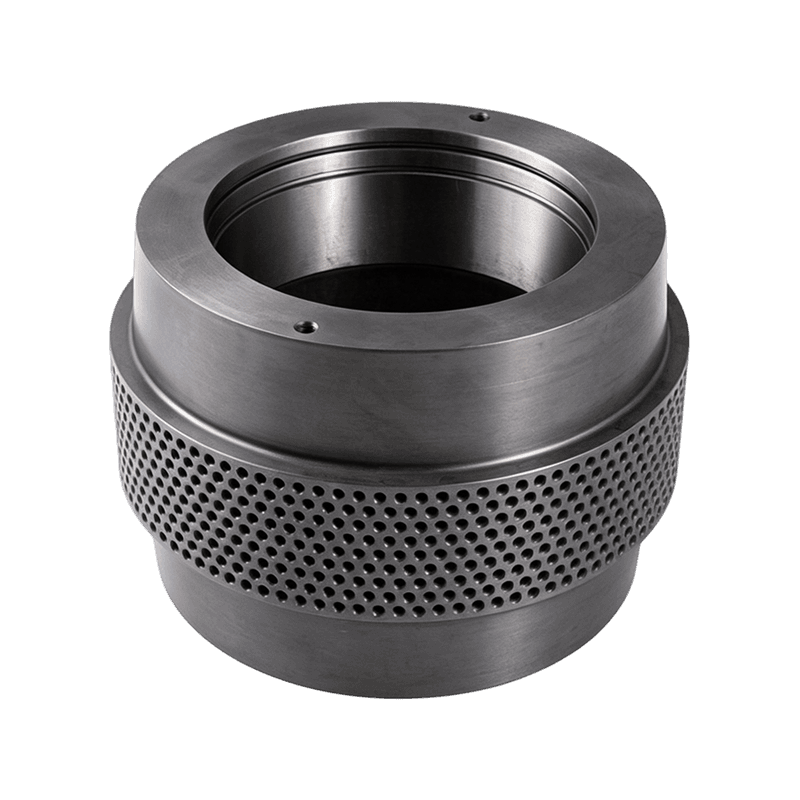
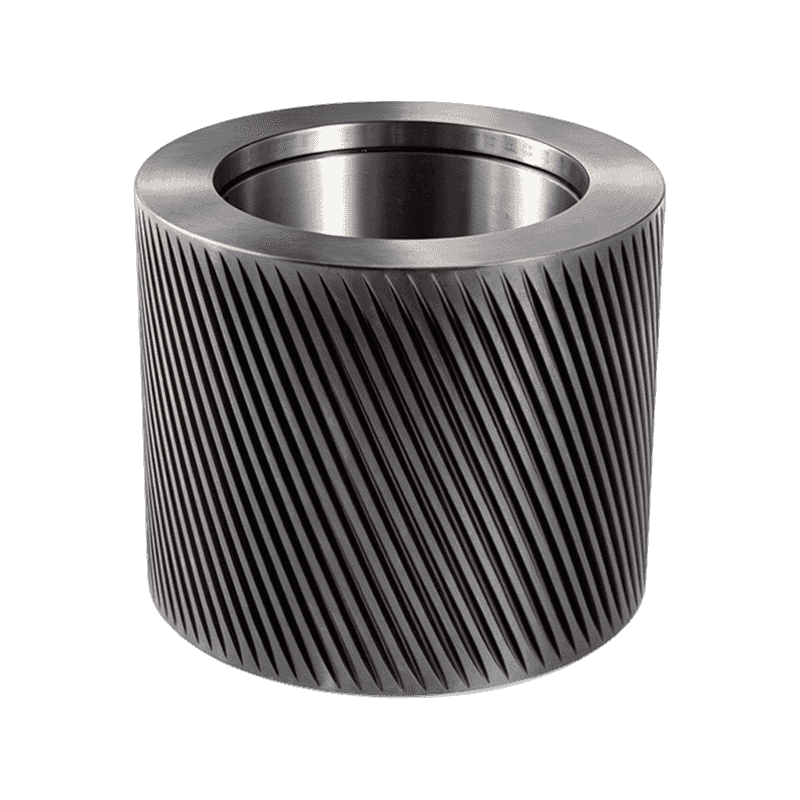
Plášť válce mlýna na pelety vyrobený z legované oceli 20CrMnTi je specifikován z jednoho jasného důvodu: poskytuje nauhličovanou povrchovou tvrdost 58-62 HRC při zachování houževnatého jádra tlumícího nárazy. Tato kombinace není marketingovým prvkem; je přímou odpovědí na dva způsoby selhání skořepin válců ve výrobě – abrazivní opotřebení na valivé ploše a praskání při nárazu. Když plášť válce tlačí materiál proti prstencové matrici, kontaktní plocha nese vysoké tlakové napětí a těleso pláště je opakovaně zatěžováno přes ložisko a excentrický hřídel. Krmiva obsahující minerální abraziva, biomasu s vloženým pískem nebo směsi hnojiv urychlují opotřebení povrchu, zatímco tvrdé částice a nerovnoměrný tok materiálu způsobují rázové zatížení. Skořepina, která je po celou dobu tvrdá, odolává opotřebení, ale riskuje prasknutí. Skořepina, která je pouze odolná, se rychle opotřebovává. Náš plášť válečku na pelety z legované oceli 20CrMnTi je navržen tak, aby se vyhnul oběma režimům selhání.
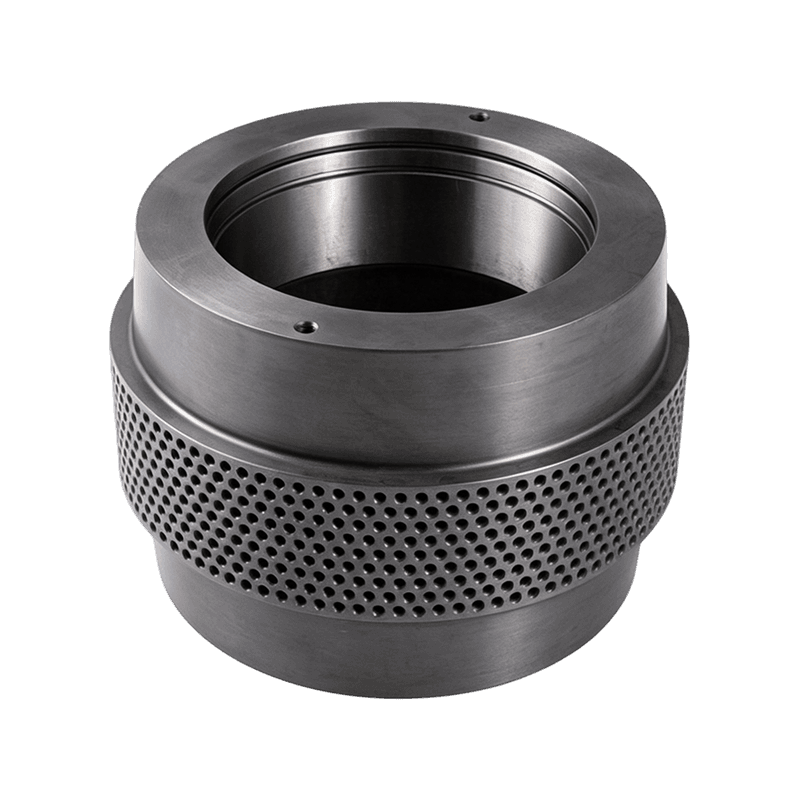 Zakázková slitinová ocel 20CrMnTi Dodavatel pláště válečků na pelety, společnost Anhui Jindingsheng Machinery Co., Ltd je dodavatel a společnost z čínské zakázkové slitinové oceli 20CrMnTi na pelety. Přehled produktu A h... Zobrazit produkt →
Co je legovaná ocel 20CrMnTi
20CrMnTi je nízko uhlíková legovaná konstrukční ocel definovaná v čínské normě GB/T 3077 a široce používaná pro nauhličované součásti. Jeho nominální složení obsahuje 0,17-0,23 % uhlíku, 1,00-1,30 % chrómu, 0,80-1,10 % manganu a 0,04-0,10 % titanu. Nízký obsah základního uhlíku udržuje jádro houževnaté, zatímco chrom a mangan zlepšují kalitelnost a titan zjemňuje strukturu zrna během tepelného zpracování.
Role titanu ve slitině
Titan je to, co odlišuje 20CrMnTi od obyčejné chrommanganové oceli. Vytváří jemné, stabilní karbidy a nitridy, které při zahřívání spojují hranice zrn a zabraňují zhrubnutí austenitových zrn během dlouhého máčení potřebného pro nauhličování. Jemnozrnná struktura v hotovém plášti válce znamená lepší odolnost proti únavě – důležitá vlastnost pro díl, který během své životnosti prochází miliony zátěžových cyklů.
Jak nauhličování vytváří dvojitou strukturu
Při nauhličování se do povrchové vrstvy opracovaného pláště válce vnáší další uhlík. Po kalení a temperování se toto pouzdro bohaté na uhlík přemění na tvrdou martenzitickou vrstvu odolnou proti opotřebení, zatímco jádro s nízkým obsahem uhlíku zůstává tažnější. Pro plášť válečku na pelety je typická efektivní hloubka pouzdra zhruba 0,8 až 1,5 mm, s povrchovou tvrdostí 58-62 HRC a tvrdostí jádra v rozmezí 30-45 HRC. Tato struktura umožňuje plášti válce klouzat po abrazivním materiálu po tisíce provozních hodin bez poškrábání a přesto přežít náraz zbloudilé tvrdé částice.
Proč je u lisu na pelety důležitá struktura pouzdra a jádra
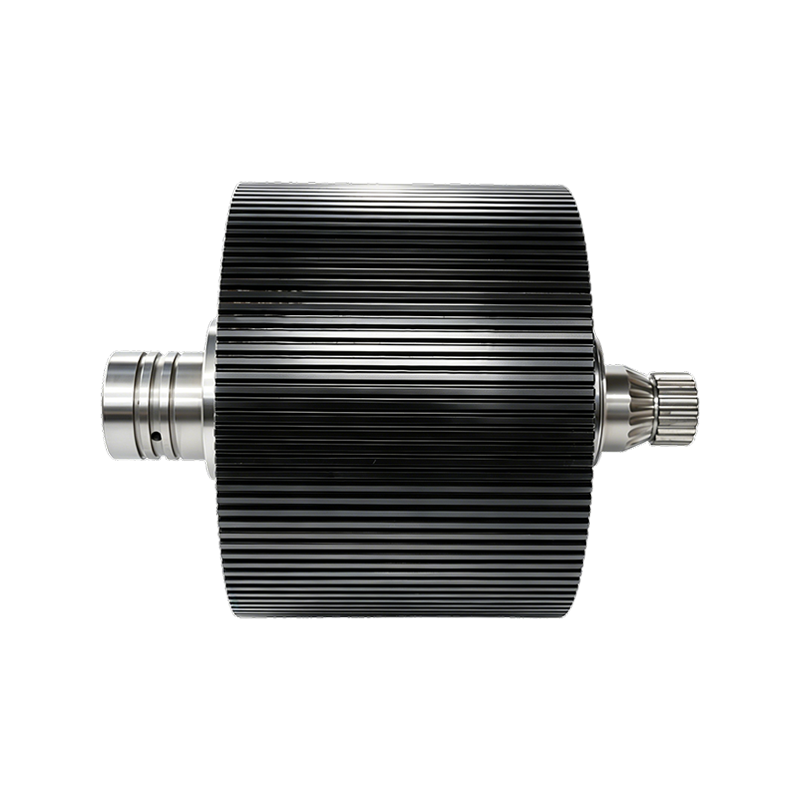
V kruhovém lisu na pelety je plášť válce součástí, která tlačí materiál skrz otvory lisu. Tlak v lisovací zóně je dostatečně vysoký, aby plasticky deformoval materiál a povrch pláště válce je neustále vystaven částicím, které působí jako jemné brusivo. Současně skořepina přijímá střídavé zatížení prostřednictvím sestavy přítlačného válečku, když se valí přes matrici. Nauhličená skořepina 20CrMnTi nabízí praktickou rovnováhu: pevné pouzdro, které odolává abrazivnímu opotřebení, a jádro, které se při velkém zatížení mírně ohýbá, místo aby prasklo. Praktickým výsledkem je předvídatelná životnost, méně neplánovaných zastávek a nižší náklady na tunu pelet. Operátoři, kteří přecházejí z měkčích, průběžně tvrzených materiálů, často uvádějí, že povrch pláště drží svůj profil déle, což také pomáhá udržovat stálou kvalitu pelet.
Pokud hodnotíte, jak plášť válce spolupracuje se zbytkem strany pohonu, náš článek o konstrukce sestavy přítlačných válečků a vzory opotřebení vysvětluje sled poruch a co je třeba kontrolovat během údržby.
20CrMnTi vs jiné materiály pláště válce
Plášť válců je běžně nabízen v několika jakostech oceli a každá třída představuje jiný kompromis mezi tvrdostí, houževnatostí a cenou. Níže uvedená tabulka shrnuje typické hodnoty pro materiály, které se nejčastěji vyskytují v náhradních dílech mlýnů na pelety.
| Materiál | Typ | Typická tvrdost povrchu | Tuhost jádra | Nejlépe se hodí pro |
|---|---|---|---|---|
| 20CrMnTi | Nauhličování legované oceli | 58-62 HRC (pouzdro) | Vysoká | Abrazivní posuv a mírné rázové zatížení |
| 40 kr | Kalená a temperovaná legovaná ocel | 28-40 HRC (přes) | Středně vysoká | Všeobecná práce s mírným opotřebením |
| GCr15 / 100Cr6 | Ložisková ocel | 60-63 HRC (přes) | Nižší | Tvrdé materiály při nízkém nárazu |
| 60Si2Mn | Pružinová ocel | 45-52 HRC (přes) | Vysoká | Nárazové nebo elastické lisovací podmínky |
40Cr je často nejekonomičtější volbou pro měkčí přísady, ale nedokáže udržet tvrdý pracovní povrch při silném oděru. GCr15 poskytuje vysokou tvrdost, ale má nižší houževnatost, takže je pravděpodobnější, že se odštěpí, když je peletový mlýn nerovnoměrně podáván nebo když se do lisovací komory dostanou cizí předměty. 60Si2Mn dobře absorbuje nárazy, ale rychleji se opotřebovává v abrazivním provozu. 20CrMnTi se nachází mezi těmito extrémy: nabízí tvrdost ložiskové oceli na pracovní ploše a houževnatost pružinové oceli v těle, a proto se stala preferovaným materiálem pro náročné peletizační úkoly. Pro operátory s lehčím pracovním zatížením naše Plášť válce z legované oceli 40Cr zůstává nákladově efektivní alternativou.
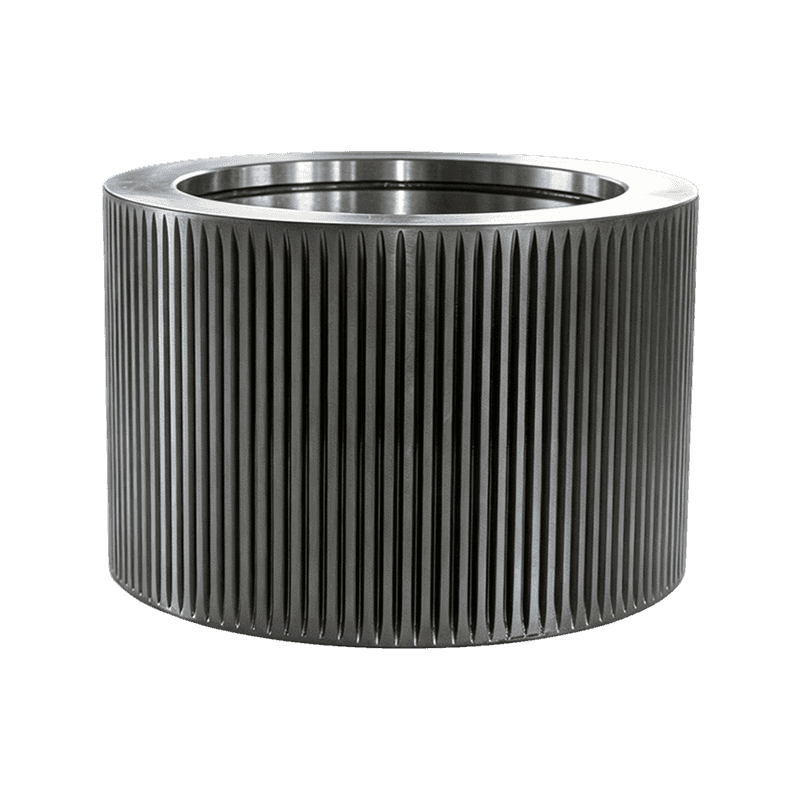 Zakázkový dodavatel pláště válečků na pelety z legované oceli 40Cr, společnost Anhui Jindingsheng Machinery Co., Ltd je čínská zakázková 40Cr ocelová slitina na výrobu peletových válečků a společnost. Přehled produktu Široká... Zobrazit produkt →
Jak se vyrábí plášť válce 20CrMnTi
Třída materiálu funguje podle očekávání pouze tehdy, je-li výrobní proces řízen od kování po konečné broušení. Plášť válce 20CrMnTi obvykle prochází šesti fázemi: kování, hrubé obrábění, nauhličování, kalení a temperování, dokončovací broušení a konečná kontrola.
Kování začíná předvalkem zahřátým na kovací teplotu a tvarovaným blízko konečné geometrii. Správné kování vytváří tok zrna, který sleduje obrys skořepiny, což zlepšuje pevnost součásti. Po hrubém opracování je plášť nauhličován v peci s řízeným uhlíkovým potenciálem, obvykle v rozmezí 900-930°C. Tento krok určuje hloubku případu. Následný cyklus kalení a popouštění vytváří konečné hodnoty tvrdosti. Dokončovací broušení je místo, kde se vytiskne otvor, vnější průměr a válcovací plocha. Vzhledem k tomu, že plášť válce je rotující součást přitlačovaná k matrici, jakákoliv chyba v soustřednosti mezi vývrtem a vnějším průměrem způsobí nerovnoměrné rozložení tlaku, rychlejší opotřebení ložiska a předčasné selhání pláště.
Co zkontrolovat při nákupu 20CrMnTi válečků
Ne všechny pláště 20CrMnTi válečků jsou stejné. Samotné označení materiálu nezaručuje výkon; tepelné zpracování a kvalita obrábění určují, zda skořepina vydrží 500 hodin nebo 2 000 hodin. Při hodnocení dodavatele zkontrolujte následující body.
- Ověření tvrdosti a hloubky pouzdra: Požádejte o testovanou tvrdost povrchu (58-62 HRC) a efektivní hloubku pouzdra. Pokud dodavatel nemůže poskytnout tyto hodnoty, plášť možná nebyl správně nauhličován – nebo vůbec.
- Soustřednost a geometrie: Házení mezi vývrtem a pracovní plochou by mělo být v úzké toleranci, měřeno v desetinách milimetru. Přílišné házení způsobuje nerovnoměrné opotřebení a může přetížit valivá ložiska.
- Povrchová úprava válcovací plochy: Konzistentní povrchová úprava zlepšuje přilnavost materiálu a snižuje opotřebení matrice. Příliš hladké i příliš drsné povrchy způsobují problémy v lisovací zóně.
- Rovnoměrnost tloušťky stěny: Změny tloušťky stěny signalizují špatnou kontrolu obrábění a vedou k nevyvážené rotující sestavě.
- Sledovatelnost materiálu: Renomovaný výrobce může poskytnout mlýnské certifikáty a záznamy o tepelném zpracování potvrzující jakost a proces.
Nákup čistě na základě ceny často vede k nejdražšímu výsledku: skořepina, která brzy selže, poškodí kroužek nebo si s sebou vezme ložisko. Při údržbě se také vyplatí zkontrolovat kompletní sestavu; můžete sledovat naše novinky v oboru o částech a údržbě mlýnů na pelety pokyny k intervalům výměny a kontrolním postupům.
Kde si 20CrMnTi válečky vedou nejlépe
Plášť válců 20CrMnTi se používá v krmivech, závodech na výrobu pelet na biomasu a linkách na organická hnojiva. Při výrobě krmiv vytvářejí přísady jako kukuřice, sójový šrot, minerály a stopové přísady abrazivní prostředí. Materiály na biomasu přinášejí své vlastní výzvy, včetně proměnlivé vlhkosti a občasného písku nebo písku nashromážděného během manipulace a skladování. Linky na granulaci hnojiv často zpracovávají materiály, které jsou abrazivní a náchylné k lepení.
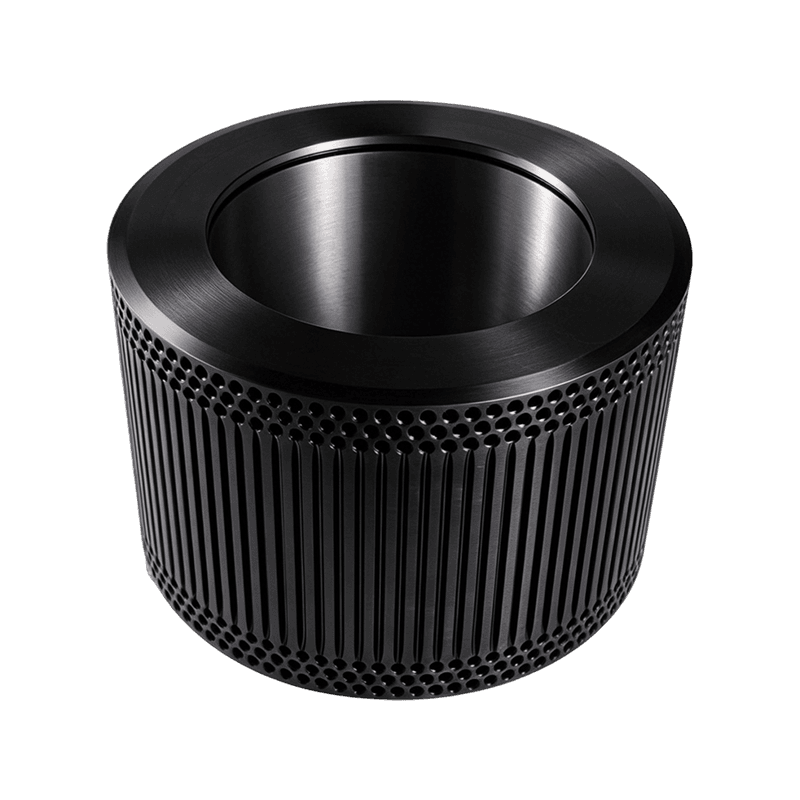
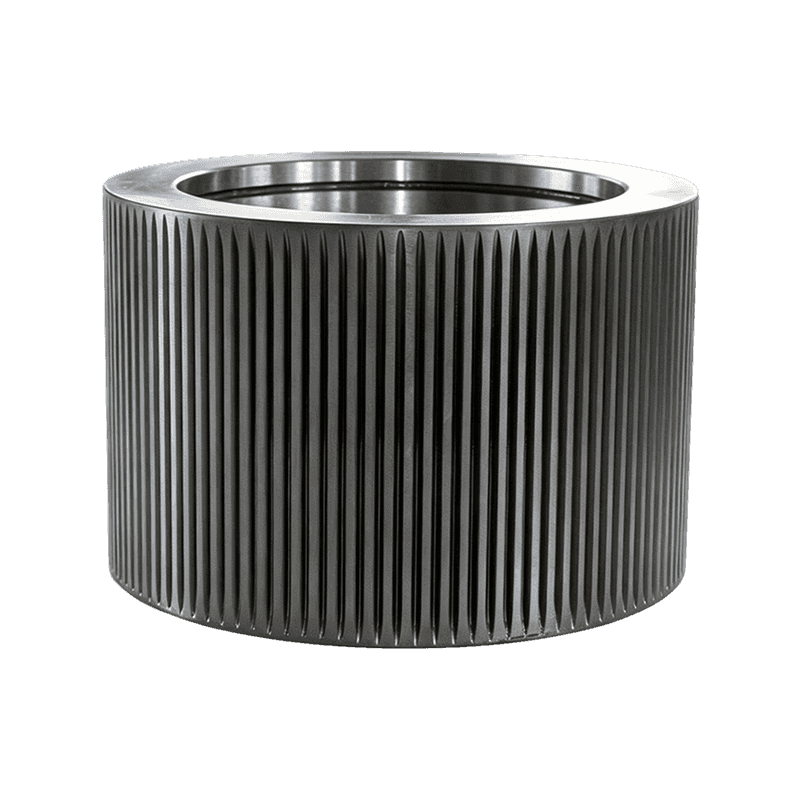
Operátoři krmivářských závodů s abrazivními recepturami si obvykle vybírají standardní plochý plášť 20CrMnTi a spoléhají na jeho nauhličované pouzdro pro dlouhou životnost. Když materiály kloužou místo toho, aby byly sevřeny matricí, je účinnější profil zubu. Pro tyto případy naše plášť válce se zakřivenými zuby pro mlýny na pelety zlepšuje skus materiálu a přitom stále používá slitinu odolnou proti opotřebení, čímž poskytuje to nejlepší z uchopení a trvanlivosti.
 Vlastní zakřivený plášť ozubeného válce pro dodavatele peletového mlýna, společnost Anhui Jindingsheng Machinery Co., Ltd je čínská zakázková zakřivená skořepina ozubeného válce pro dodavatele a společnost na výrobu pelet. Přehled produktu Th... Zobrazit produkt →
Nákup 20CrMnTi válečků od specialisty
Sourcing od výrobce, který řídí celý proces, snižuje variabilitu, která zkracuje životnost pláště válce. Anhui Jindingsheng Machinery Co., Ltd. je profesionální výrobce dílů pro mlýn na pelety a granulátor se sídlem v zóně hospodářského rozvoje Guangde v provincii Anhui v Číně. Společnost se zaměřuje na prstencové matrice, pláště válců, sestavy přítlačných válců, excentrické hřídele a vnitřní komponenty a staví se jako komplexní servisní středisko pro náhradní díly granulátorů a mlýnů na pelety. Se zařízením o rozloze 14 509 metrů čtverečních a zkušenostmi s exportem, které pokrývají Spojené státy, Japonsko, Jižní Koreu, Vietnam, Francii, Bangladéš, Rusko, Indii, Filipíny a několik evropských zemí, jeho výrobní systém již splňuje očekávání mezinárodních kupujících.
Od výběru surovin přes kování, přesné obrábění a tepelné zpracování je výrobní proces udržován pod vlastní kontrolou. To je praktický význam konzistentního pláště válce 20CrMnTi: stejný materiál, stejný cyklus tepelného zpracování a stejné tolerance obrábění v každé dávce. Úplný přehled dostupných konfigurací naleznete na stránce sortiment náhradních dílů k mlýnu na pelety .
Kontaktujte nás
Sledujte nás
Rychlé odkazy
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, průmyslová koncentrační zóna města Qiucun, město Guangde, město Xuancheng, provincie Anhui