Novinky z oboru
Plášť válečku na pelety ze slitin 40Cr: Tvrdost, životnost a průvodce nákupem
Peletárna provozující dvě směny ve vlhkém období může opotřebovat celou sadu válečkových plášťů za jedinou čtvrtinu a ceny náhradních dílů, které dorazí později, se u dílů, které vypadají na fotografiích stejně, často liší o faktor tři. Proměnnou za tímto šířením je ocel a přesněji tepelné zpracování za ní.
Tento průvodce se podrobně zabývá pláštěm válce na pelety z legované oceli 40 kr, středním tahounem na trhu náhradních dílů pro krmiva a všeobecnou peletizaci. Zabývá se tím, co jakost skutečně obsahuje, jak si stojí v porovnání s alternativami 20CrMnTi, GCr15 a 60Si2Mn, jaká čísla by měl kupující požadovat a kde je jejich uvedení chyba.
Co je legovaná ocel 40 kr a proč se hodí pro válečkové skořepiny
40Cr je konstrukční ocel legovaná chrómem definovaná v čínské normě GB/T 3077, obsahující 0,37 až 0,44 procent uhlíku, 0,50 až 0,80 procenta manganu a 0,80 až 1,10 procenta chrómu. U pláště válce je vyvážení záměrné: uhlík nastavuje tvrdost, které může povrch dosáhnout, zatímco chrom prohlubuje prokalitelnost, takže tlusté ozubené části reagují rovnoměrně na indukční kalení.
Kupující na jiných trzích se setkávají se stejnou ocelí pod různými názvy: AISI/SAE 5140, DIN 41Cr4 (1.7035) a JIS SCr440. Požádat dodavatele o certifikát mlýna, který odkazuje na GB/T 3077, a poté provést křížovou kontrolu ekvivalentní třídy, je pětiminutové cvičení, které odfiltruje většinu nabídek s nízkým obsahem.
Dokončovací trasa na správné skořápce se řídí stejnou logikou. Polotovar je kován, poté kalen a temperován, takže jádro dosedá na HB 217 až 255; profil zubu je obroben; a pracovní plocha je indukčně tvrzená, obvykle na 52 až 58 HRC. Výsledkem je pevné tělo odolné proti prasknutí nesoucí tvrdou kůži přesně tam, kde se materiál zakousne.
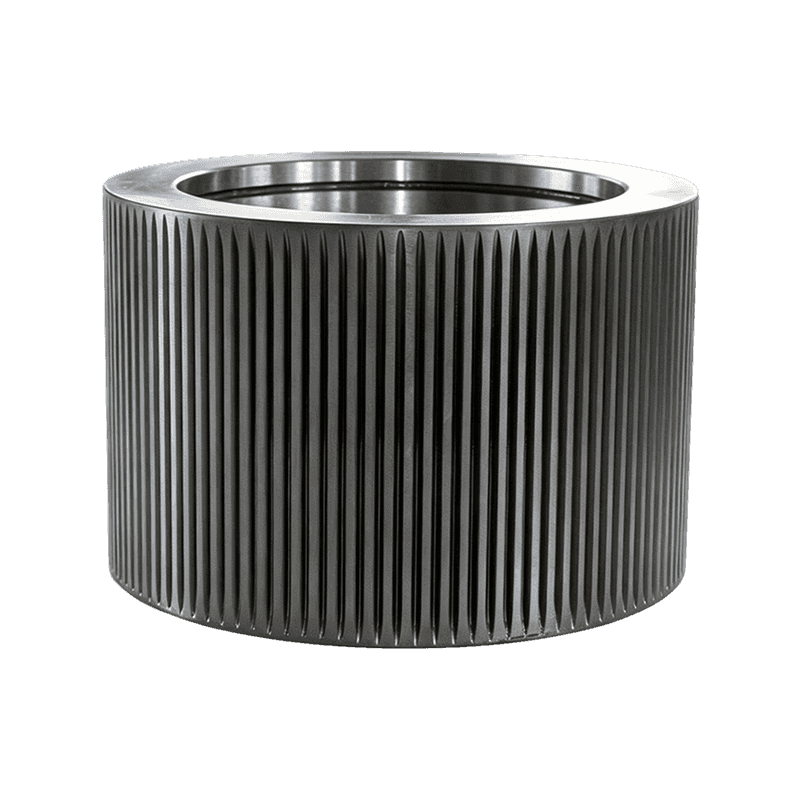
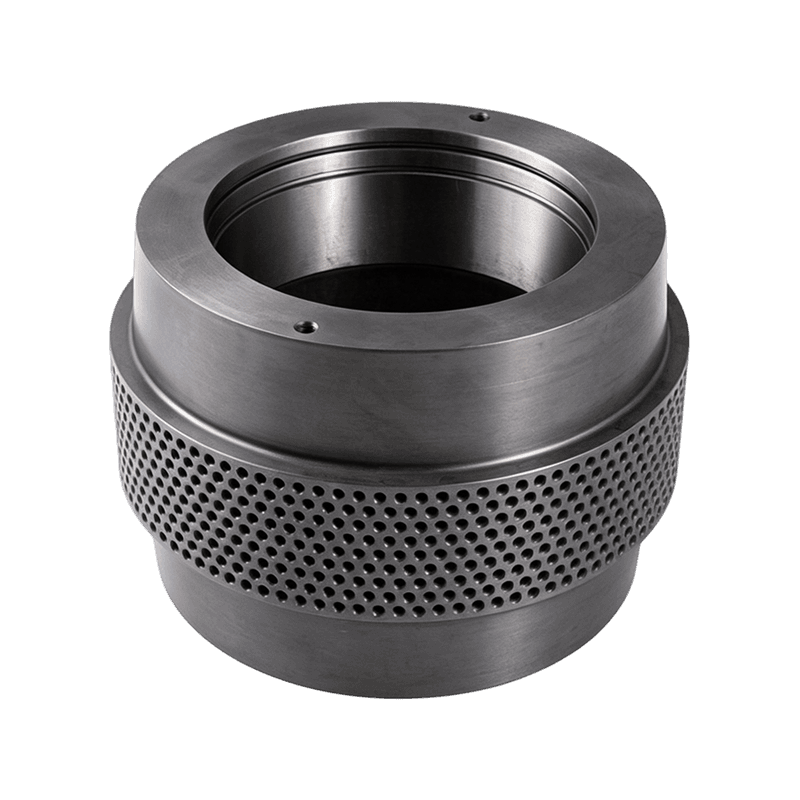
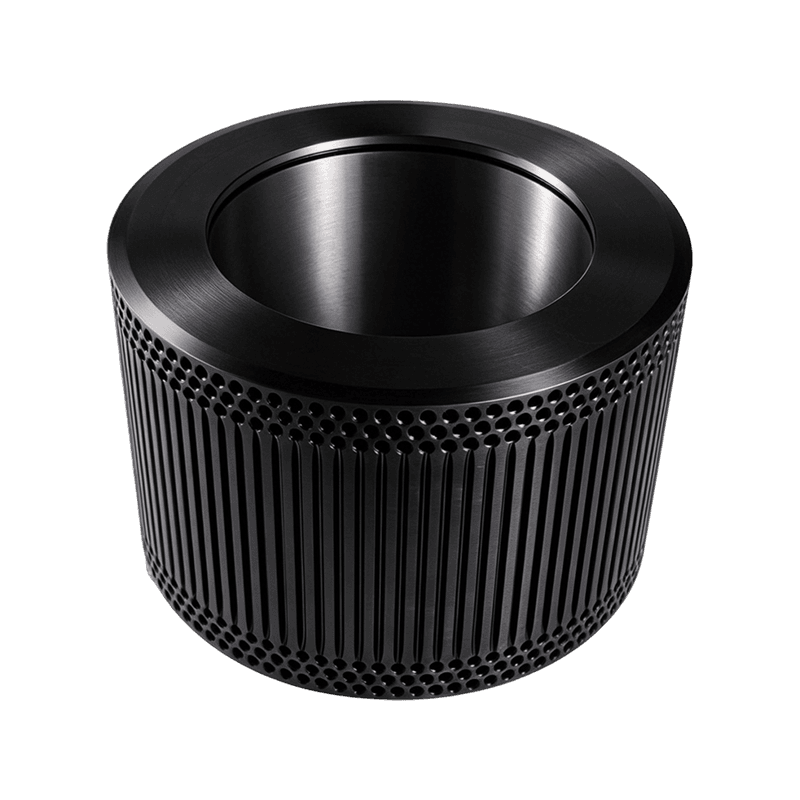
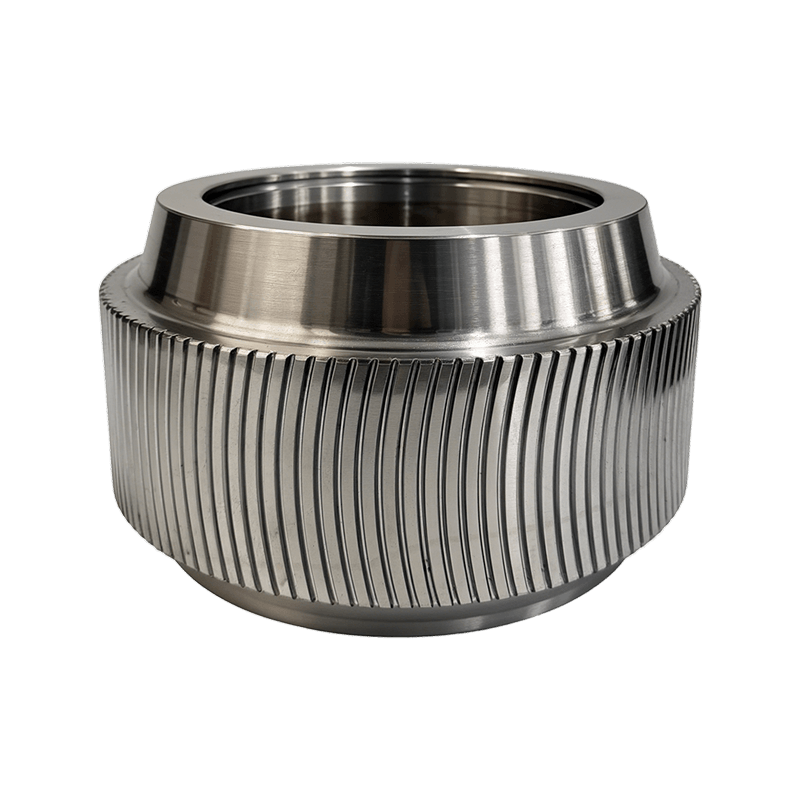
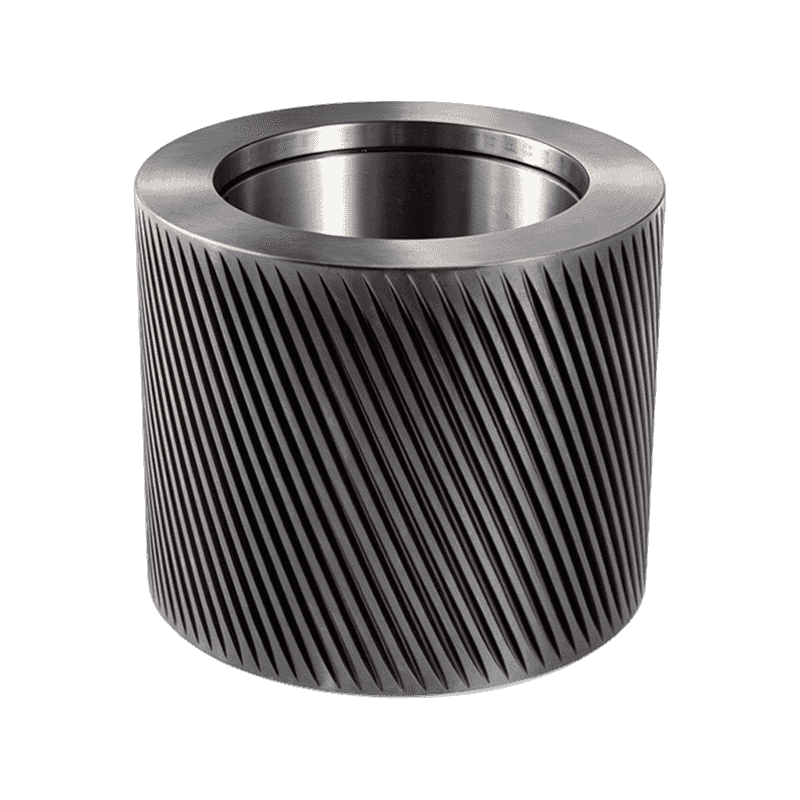
Plášť válce na pelety z legované oceli 40Cr je válcová, opotřebitelná část se zubovým vzorem, která přitlačuje materiál proti prstencové matrici uvnitř mlýna na pelety, vyrobeného z oceli GB/T 3077 40Cr s kaleným a temperovaným jádrem a indukčně kaleným pracovním povrchem zhruba 52 až 58 HRC.
 Plášť válečku na pelety ze slitiny 40Cr Kalená a temperovaná skořepina válce 40Cr s indukčně kaleným ozubeným povrchem, nabízená ve více vzorech zubů. Vyhovuje středně náročnému peletování, kde na tvrdosti a nákladově efektivním opotřebení záleží více než u prémiových ocelí. Zobrazit produkt →
40Cr vs 20CrMnTi, GCr15 a 60Si2Mn: Výběr správné třídy skořepiny
40Cr je výhodná volba pro střední zatížení a prémiové třídy získávají svou cenu pouze tehdy, když se otěr, náraz nebo nepřetržitý provoz změní na silné. Skutečným rozdílem mezi čtyřmi běžnými materiály pláště je strategie tepelného zpracování, kterou umožňuje každá ocel, nikoli válcovna, která ji válcovala.
Skořápka 40Cr nese indukčně tvrzenou kůži přes odpouštějící jádro. Plášť 20CrMnTi je nauhličován: uhlík je před kalením difundován do povrchu, čímž vzniká pouzdro 58 až 62 HRC přes jádro tlumící nárazy, které vyhovuje abrazivním nebo kontaminovaným směsím. Ložisková ocel GCr15 nebo 100Cr6 je prokalená na 60 až 64 HRC pro maximální odolnost proti opotřebení za cenu křehkosti, když válečky běží nesprávně. Pružinová ocel 60Si2Mn vyměňuje špičkovou tvrdost za houževnatost a odolává růstu trhlin, které ničí skořepiny u lisů s vysokým zatížením.
Pokud váš recept obsahuje písek, recyklovaný materiál nebo vláknitou biomasu, vyplatí se přečíst si, jak a nauhličený plášť válce 20CrMnTi vytvoří pevné pouzdro před uzamčením výběru materiálu.
| Materiál | Typická tvrdost povrchu | Cesta tepelného zpracování | Nejlépe se hodí | Hlavní omezení |
| 40Cr | HRC 52 až 58 | Kalení a temperování, poté indukční kalení | Krmivo na bázi obilí a obecná peletizace | Tvrdost povrchu při silném otěru vybledne |
| 20CrMnTi | HRC 58 až 62 | Nauhličování, pak kalení a temperování | Abrazivní nebo znečištěné směsi, dlouhé kampaně | Vyšší cena materiálu a zpracování |
| GCr15 / 100Cr6 | HRC 60 až 64 | Prostřednictvím kalení a popouštění | Vysoce abrazivní biomasa a pelety z tvrdého dřeva | Citlivé na náraz a vychýlení |
| 60Si2Mn | HRC 54 až 58 | Kalení a střední teplota | Vysokozátěžové lisy vyžadující odolnost proti praskání | Nižší maximální tvrdost než ložisková ocel |
Čísla, která rozhodují o tom, jak dlouho vydrží 40Cr Shell
Tvrdost povrchu otevírá rozhovor, ale vůle mezi válečky a geometrií zubů rozhodují o tom, kolik hodin skořepina 40Cr skutečně vydrží. Skořepina, která perfektně skóruje ve zprávě o tvrdosti, stále nedosahuje výkonnosti, pokud uteče o půl milimetru z čela matrice, protože materiál klouže místo stlačování a matrice se vryje do zubů.
Mezi skořápkou a matricí se většina krmných směsí nejlépe pohybuje se zhruba 0,10 až 0,30 mm vůle. Těsnější než to, kovový kontakt žene teplo do pouzdra; volnější a výstup klesá, zatímco se hromadí pokuty. Pak sledujte zuby místo kalendáře: jakmile se profil zakulatí asi o milimetr, přilnavost klesne, průchodnost se propadne a matrice se začne opotřebovávat rychleji než skořepina, za kterou jste právě zaplatili.
Typická tvrdost pracovního povrchu podle materiálu pláště, HRC
Kde si 40Cr Shelly vedou nejlépe a kde brzy selžou
Zvolte 40Cr pro krmivo s převahou obilí a plánovanou údržbu; přejít na nauhličenou nebo ložiskovou ocelovou skořepinu, když dominuje otěr nebo nepřetržitý provoz. Zkušenosti s provozem neustále opakují stejné rozdělení: 40Cr je často nejekonomičtější volbou pro měkčí přísady, ale nemůže udržet tvrdý pracovní povrch při silném oděru.
Uveďte 40Cr, když
- Krmivo pro drůbež, prasata nebo dobytek vyrobené z receptur s převahou obilí
- Plánují se výměny a skořepiny se vymění před extrémním opotřebením
- Náklady na výměnný cyklus jsou důležitější než nejdelší možný interval
Zaplaťte více za prémiovou třídu, když
- Biomasa, tvrdé dřevo nebo materiály s vysokým obsahem oxidu křemičitého způsobují abrazivní opotřebení
- Linky jezdí nepřetržitě a neplánovaná zastávka je drahá
- Skořápky a matrice jsou vyměněny jako sladěná sada s vysokým výkonem
Základní pravidlo používané dodavatelskými týmy: pokud sada skořepin stojí méně než jednu hodinu neplánovaných prostojů, kvalita materiálu není místo, kde byste měli šetřit peníze.
Jak se vyrábí plášť válce 40Cr, krok za krokem
Většina problémů s kvalitou se skořápkami 40Cr má původ ve vynechaných nebo zkrácených krocích tepelného zpracování, takže raději proces auditujte, než abyste důvěřovali certifikátu. Správně vyrobená skořápka prochází šesti fázemi:
- Kování ingotu pro zjemnění struktury zrna a uzavření vnitřní pórovitosti
- Hrubé opracování na téměř čisté rozměry před tepelným zpracováním
- Kalení a popouštění pro nastavení tvrdosti jádra kolem HB 217 až 255
- Dokončete opracování otvoru, ustavovacích ploch a profilu zubu
- Indukční kalení pracovní plochy na HRC 52 až 58
- Finální broušení, vyvažování a kontrola rozměrů
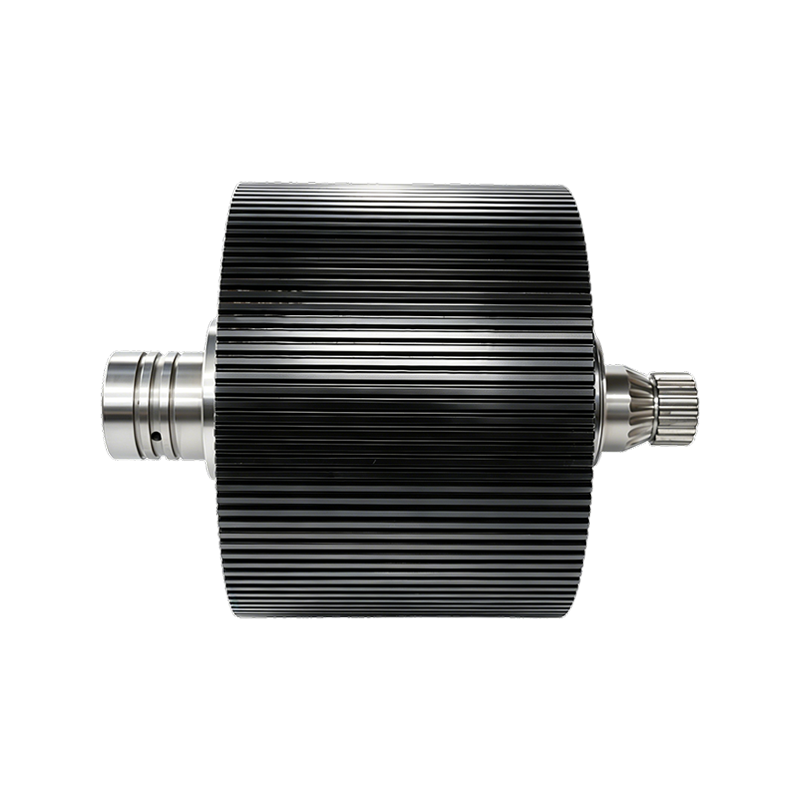
Excentrický hřídel, který pohání válec, sleduje stejnou logiku obráceně. Běžně je nabízena ve stejné třídě 40Cr, takže její pevnost a chování při opotřebení zůstávají přizpůsobeny skořepině, kterou podporuje, a objednání obou od jednoho výrobce udržuje konzistentní padnutí.
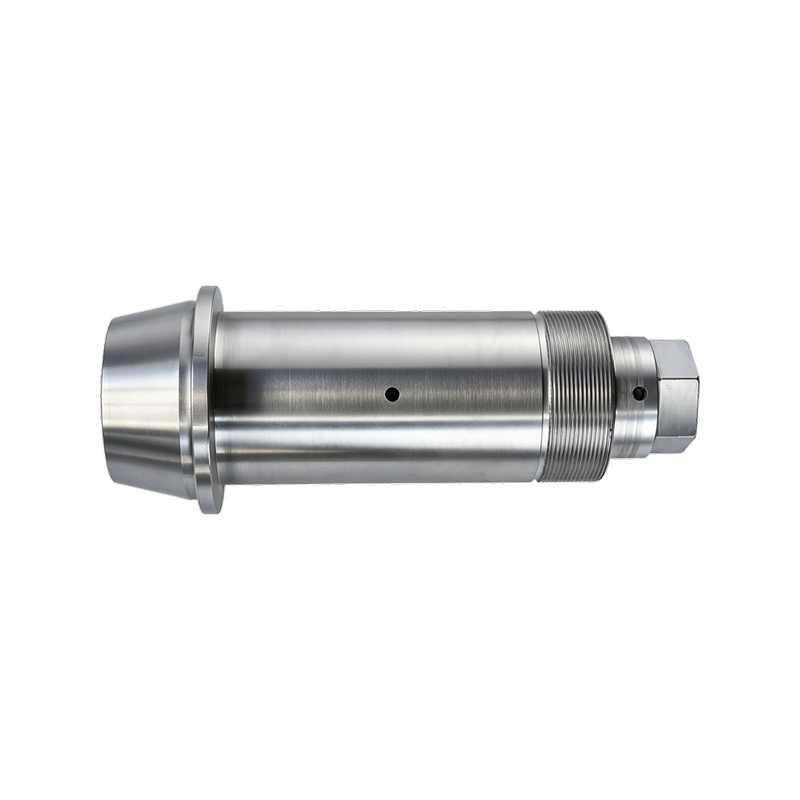 Excentrický hřídel 40Cr pro mlýny na pelety CNC obráběný excentrický hřídel 40Cr s kaleným povrchem bez okují, dostupný ve standardních průmyslových velikostech. Získání ve stejné kvalitě jako plášť válce udržuje pevnost, chování při opotřebení a montážní fitinky konzistentně přizpůsobené. Zobrazit produkt →
Spojte plášť, matrici a hřídel jako jeden systém opotřebení
Plášť válečku se nikdy neopotřebovává sám, takže zkušení kupující specifikují plášť, kroužkovou matrici a excentrický hřídel jako jeden sladěný balíček. Zaveďte novou skořepinu proti staré matrici a tvrzenému lůžku zubů do opotřebovaného profilu, kontaktní tlak v několika bodech vyvrcholí a obě části se opotřebují rychleji než každá samostatně.
U vysoce výkonných linek lze párování zakoupit jako jednu položku: sada prstencových matric a válečků vyrobených a zkontrolovaných společně odstraňuje dohady o shodě tvrdosti a geometrie u dvou prodejců.
 Sestava prstencové matrice a válečkového pláště Sladěná sestava kroužku a pouzdra válečku s pouzdry z legované oceli tvrzenými na HRC 58-62, odolnými kuželovými ložisky a vícevrstvým těsněním. Nákup páru jako jedné kontrolované jednotky odstraňuje dohady o shodě tvrdosti a geometrie u různých prodejců. Zobrazit produkt →
Vzhledem k tomu, že tyto části interagují, mnoho kupujících dává přednost nákupu nábojů, lisovacích nástrojů a hřídelí z jednoho zdroje dodavatel náhradních dílů k mlýnu na pelety . Anhui Jindingsheng Machinery Co., Ltd. pracuje přesně v této pozici: společnost se zaměřuje na válcové pláště, prstencové matrice a odpovídající komponenty mlýnů na pelety a popisuje se jako komplexní servisní středisko, které řídí řetězec od výběru surovin přes kování, přesné obrábění a tepelné zpracování.
40Cr Roller Shell FAQ
Jak dlouho vydrží plášť válce 40Cr?
Více než na oceli samotné záleží na složení a provozních hodinách. Krmná zařízení s recepturami na bázi obilí běžně uvádějí 800 až 1 500 provozních hodin na sadu, zatímco abrazivní biomasa může snížit toto okno na polovinu. Sledujte profil zubů a propustnost, nikoli kalendář.
Je 40Cr stejná ocel jako AISI 5140?
Jsou to blízké ekvivalenty se stejnou rovnováhou uhlíku a chrómu, ačkoli rozsahy tolerance pro mangan a křemík se mezi GB/T 3077 a normou SAE mírně liší. Považujte 5140 za křížový odkaz a přesto požádejte čínského dodavatele o certifikát GB/T 3077.
Lze opotřebovanou skořepinu 40Cr znovu opracovat?
Zřídka. Indukčně kalené pouzdro je obvykle jen několik milimetrů hluboké, takže opětovné vyříznutí profilu zubu odizoluje kalenou vrstvu a ponechává měkkou ocel najetou na matrici. Výměna je standardní praxí.
Jakou tvrdost by měla uvádět nákupní objednávka?
U povrchu specifikujte HRC 52 až 58, ve zprávě požadujte tvrdost jádra a hloubku pouzdra a trvejte na tom, aby byly odečteny u kořene zubu. Jednořádkový údaj o tvrdosti na faktuře není záznamem o tepelném zpracování.
Plášť válečku na pelety z legované oceli 40Cr si drží svou pozici z poctivých důvodů: předvídatelný na výrobu, snadno ověřitelný a dostatečně dostupný, aby zůstal výchozím opotřebitelným dílem na většině přívodních vedení. Přizpůsobte jej svému složení, zkontrolujte dokumentaci tepelného zpracování a vyměňte jej jako součást systému a vrátí některé z nejnižších cen za tunu v tiskové místnosti.
Kontaktujte nás
Sledujte nás
Rychlé odkazy
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, průmyslová koncentrační zóna města Qiucun, město Guangde, město Xuancheng, provincie Anhui