Novinky z oboru
Přítlačný válec mlýna na pelety: Materiály, vůle a načasování výměny
Provozovatel linky na pelety s prstencovými matricemi o výkonu 350 kW sleduje během šesti týdnů posun výkonu z 12 t/h na 9,6 t/h. Forma je čistá, teplota kondicionování je stabilní a zatížení motoru je normální. Chyba je na straně válce: všechny tři přítlačné válce mlýna na pelety mají plochá místa a kompresní mezera se změnila v kluznou zónu. Tato posloupnost poruch vysvětluje velký podíl náhlých ztrát výkonu ve výrobnách krmiv.
Přítlačný válec mlýna na pelety je opotřebitelný komponent s měřitelnou životností a jeho výběr není generickou objednávkou dílů. Složení krmiva, profil skořepiny, materiál skořepiny a montážní vůle mění životnost válce dvakrát nebo vícekrát. Společnost Anhui Jindingsheng Machinery Co., Ltd. vyrábí pláště válců, sestavy přítlačných válců, excentrické hřídele a vnitřní součásti pro mlýny na pelety a níže uvedená rozhodnutí jsou ta, která její inženýři vidí v rozpočtech na údržbu nejčastěji opakovaná.
Co dělá tlakový válec na pelety během komprese
Přítlačný válec mlýna na pelety převádí tření matrice na radiální kompresi, která tlačí upravenou kaši skrz otvory matrice. Prstencové lisovací stroje nesou dva nebo tři válečky na pevných excentrických hřídelích a každý průchod štěrbinou vytváří místní tlaky blízké 300-500 MPa. Při povrchových rychlostech kolem 5-7 m/s tento tlak zahušťuje krmivo, dřevo nebo hnojivo na pelety.
Válec je napadán otěrem a únavou zároveň. Minerální drť škrábe na povrchu a opakované cyklické zatížení povrch odlupuje. Složení krmiva, které obsahuje pouze 2-3 % písku nebo oxidu křemičitého, může snížit životnost skořápky o více než polovinu. To je důvod, proč je výběr materiálu před každou další údržbou.
Před obviňováním válečkové části ověřte tři provozní podmínky:
- Vůle: mezera větší než 0,3 mm vyvolá kluzný kontakt a nahromadění tepla.
- Plný kontakt: rozdíly v průměru pláště větší než 1 mm po šířce mění profil tlaku.
- Sedla ložisek: vůle v excentrickém hřídeli nebo válečkovém ložisku způsobuje klepání na hranu pláště.
Tři vzory opotřebení, které odhalují problémy s tlakovými válci mlýna na pelety
Každý vzor opotřebení na plášti přítlačného válce ukazuje na konkrétní základní příčinu. Správné přečtení vzoru sdělí týmu údržby, který materiál má objednat jako další a kterou provozní poruchu opravit jako první.
| Vzor | Vizuální znamení | Hlavní příčina | Typická oprava |
| Abrazivní bodování | Jemné paralelní drážky ve směru válcování | Písek, oxid křemičitý nebo recyklovaný jemný podíl v rmutu | Přejděte na GCr15/100Cr6, tvrdost nad 58 HRC |
| Ploché špinění | Leštěné fasety, které zplošťují křivku skořepiny | Vůle je příliš těsná nebo skořepina příliš měkká pro zatížení | Resetovat vůli na 0,1-0,3 mm; zvážit 40 kr |
| Spalling | Malé jámy, které rostou do kráterů | Cyklování únavy, tvrdost povrchu přesahující podporu jádra | Použijte nauhličený 20CrMnTi pro pevnější systém pouzdra a jádra |
| Vylamování hran | Zlomené okraje v rozích pláště | Vůle ložiska nebo nesouosost sady válečků | Nejprve zkontrolujte excentrický hřídel a sedla ložisek |
Odlupování je selhání, které následuje po zvýšení tvrdosti. U mlýna, který se pohybuje z 40Cr na GCr15 bez kontroly stavu ložisek, se někdy během týdnů objeví důlky: velmi tvrdá skořepina bez podpory jádra nemůže absorbovat nárazy. Carburized 20CrMnTi existuje právě pro tuto kombinaci oděru a nárazu.
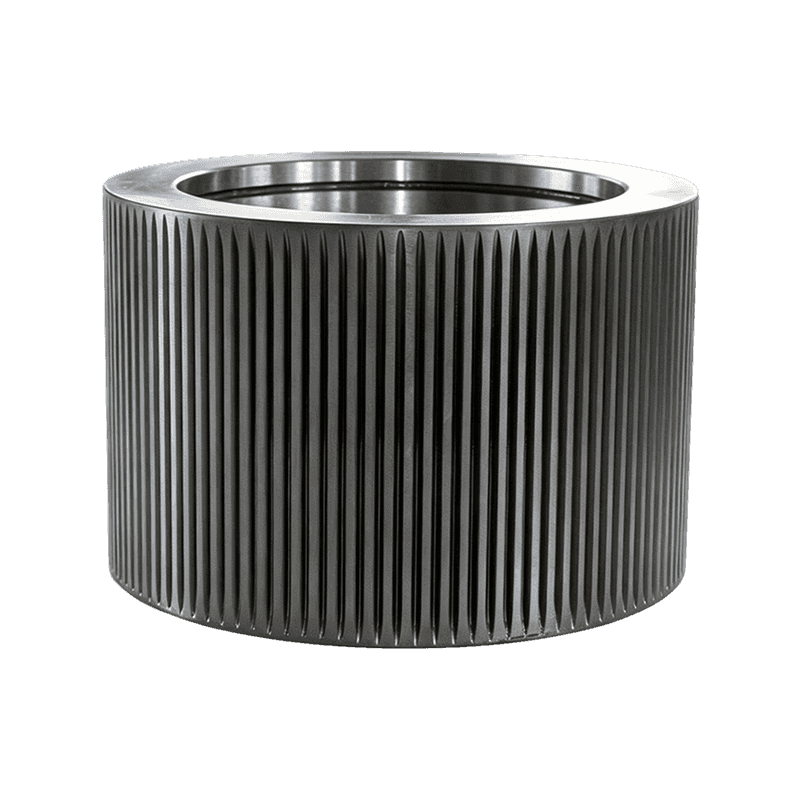
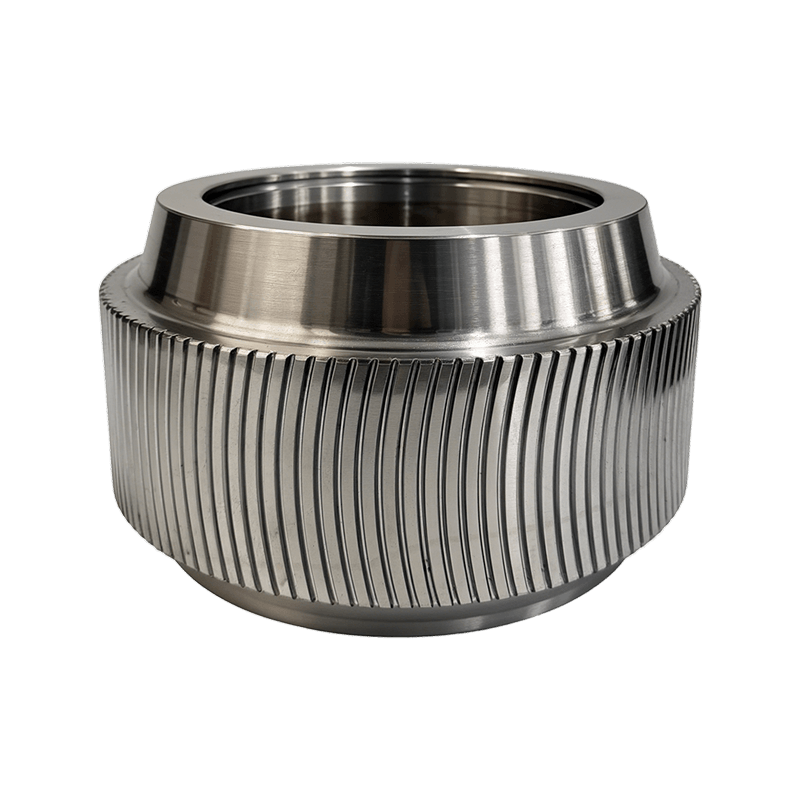
 Ložiskový ocelový válec na pelety GCr15/100Cr6 pro vysoce otěrové zatížení Tento válec používá ložiskovou ocel s vysokým obsahem uhlíku a chromu pro maximální tvrdost povrchu, což z něj činí silnou volbu, když abraze převažuje nad nárazy v náročných podmínkách peletizace. Zobrazit produkt →
Materiály pláště přítlačného válce: Tvrdost vs. houževnatost
Životnost pláště je kompromisem mezi tvrdostí povrchu a houževnatostí jádra. Průběžně kalený GCr15/100Cr6 nejlépe odolává otěru, nauhličovaný 20CrMnTi je nejlepším kompromisem pro rázově zatížené mlýny a 40Cr zůstává výchozím nastavením pro běžné plnění.
| Třída oceli | Tvrdost povrchu | Relativní život | Nejlépe sedí |
| 45# uhlíková ocel | 45-52 HRC | 1,0x | Nízkonákladová náhrada, neabrazivní kaše |
| Legovaná ocel 40Cr | 52-56 HRC | 1,4x | Všeobecné krmné mlýny, kukuřično-sójové dávky |
| Pružinová ocel 60Si2Mn | 45-50 HRC | 1,2x | Nárazová práce, silně se měnící zatížení |
| 20CrMnTi nauhličovaný | 58-62 HRC | 1,8x | Abrazivní posuv s rázovým zatížením |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Čisté, ale abrazivní dávky |
Indexy životnosti jsou relativní srovnání na úrovni dílny za podobných podmínek clearance a vzorce; nemají zaručené hodnocení.
Řádky dřevěných pelet mění výpočet. Piliny přenášejí oxid křemičitý z kůry a polní drti, takže mnoho provozovatelů dřevěných pelet volí povrchy 20CrMnTi nebo GCr15, i když má matrice stejnou velikost jako podávací matrice.
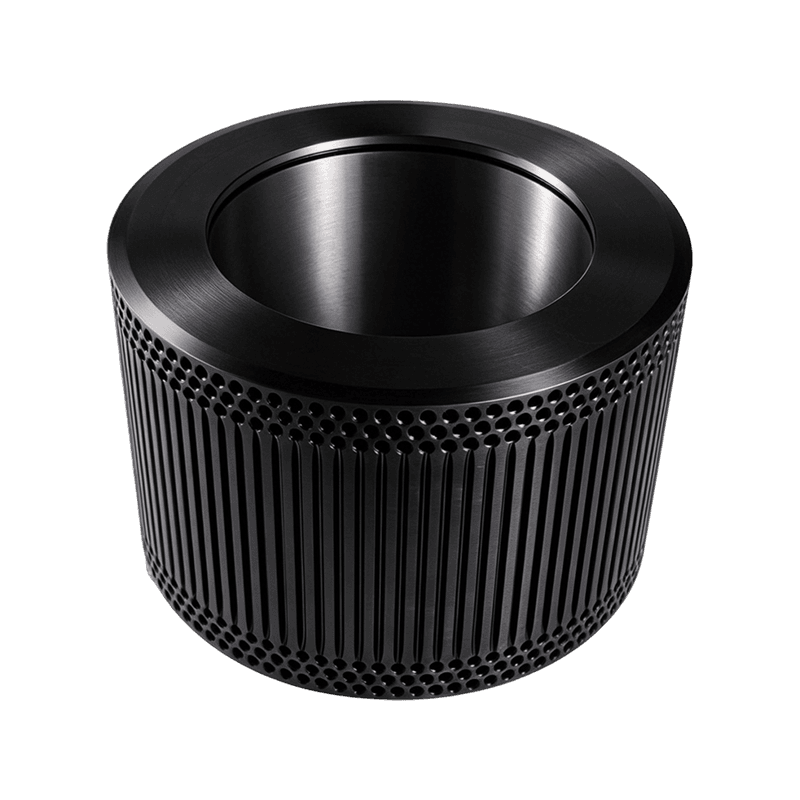
 Plášť válečku na pelety z legované oceli 40Cr s několika profily zubů Všestranný, cenově výhodný válečkový plášť dostupný v přímém, spirálovém, obloukovém nebo děrovém vzoru, vhodný pro biomasové a napájecí linky, které vyžadují spolehlivý výkon pro všeobecné použití. Zobrazit produkt →
Přizpůsobení profilu pláště válce vstupní surovině
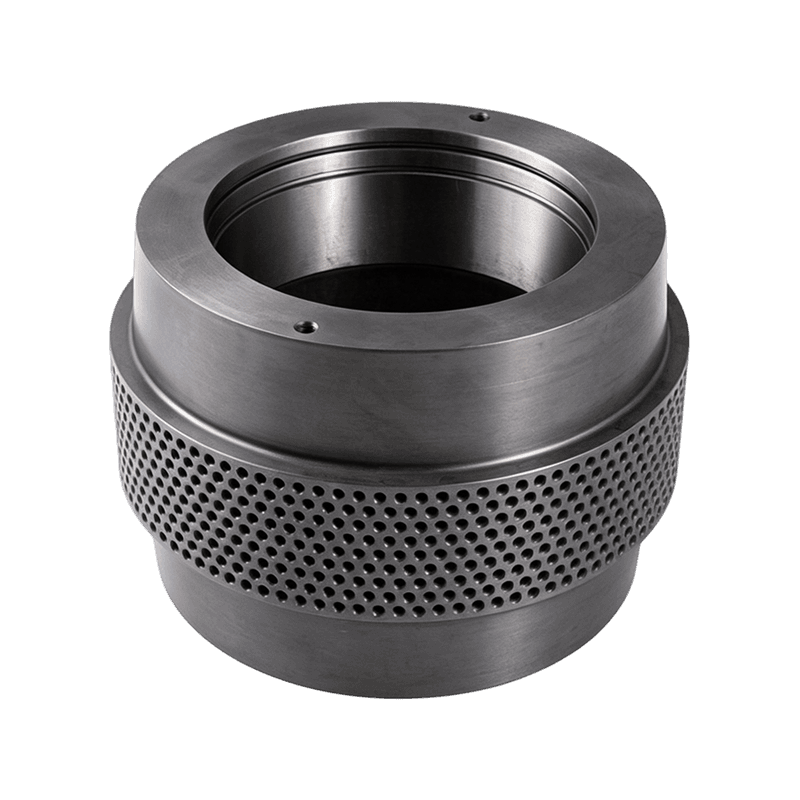
Profil skořepiny řídí, jak je rmut vtahován do nipu. Rovnou skořepiny vlnitých válečků Přilnavá vláknitá kaše, dolíčkový povrch se jemně stlačuje a zakřivená skořepina zubů zlepšuje skus jemných moučných přísad. Neexistuje žádný univerzální nejlepší profil, pouze rozhodnutí o spárování mezi povrchem válce a specifikací matrice.
- Vlnitý profil: nejlepší pro objemné, vláknité materiály, jako je sláma a seno; zlepšuje příjem materiálu.
- Profil s důlky: nižší kompresní ráz, vhodný pro mastná a na teplo citlivá krmiva.
- Zakřivený profil zubů: bezpečný úchop s menším prokluzem, vhodný pro jemně mletou kaši a dřevo.
- Uzavřené skořepiny chrání strany válce při abrazivním zatížení; otevřené skořepiny čistí rychleji a vyhovují měkkým formulím.
Před objednáním zkontrolujte šířku pláště a zkosení podle původního montážního výkresu. Válec, který se nedotýká matrice po celé její šířce, vytváří přítlačný pruh, který způsobuje opotřebení matrice v úzkém pásu.
Nastavení vůle válců a plán údržby
Vůle mezi válcem a matricí se nastavuje při zastaveném mlýnu: válec se musí dotýkat matrice v celé šířce, poté se musí posunout o 0,1-0,3 mm. Větší vůle způsobuje prokluz a menší vůle zplošťuje válec a přetěžuje matrici.
Denní spouštění
Otočte matricí rukou, poslouchejte kontakt s kovem a po prvních minutách zatížení zkontrolujte čelo válce.
Každých 200 hodin
Změřte průměr pláště na obou okrajích a uprostřed; zaznamenejte ploché skvrny v milimetrech.
Každých 300-500 hodin
Před montáží nových pánví zkontrolujte vůli ložiska a stav excentrického hřídele.
Každých 600-800 hodin
Otočte nebo vyměňte skořepiny na základě naměřeného trendu opotřebení, nikoli podle odhadu kalendáře.
Tento plán je praktickým minimem pro výrobnu krmiv pracující na dvě směny. V závodě s výkonem 12 t/h stojí kontrola válců několik hodin práce; neplánovaná porucha stojí výměnu matrice a pětimístný prostoj.
Když je rychlejší výměna sestavy tlakového válce mlýna na pelety
Výměna pouze pláště je papírově levnější, ale kompletní sestava přítlačného válečku je často racionální volbou, když se také blíží konec životnosti ložisek, těsnění a sedel hřídele. Rozdíl v práci je velký, protože při výměně sestavy nedochází k odlisování starého pláště a nalisování nového.
Výměna pouze skořápky
- Nižší náklady na komponenty
- 4-6 hodin bourání a lisování
- Druhé riziko roztržení v případě opotřebení ložisek
Kompletní sestava přítlačného válce
- Vyšší cena komponent
- 1-2 hodiny výměnné práce
- Jediné okno údržby se známým koncovým stavem
24/7 linka obvykle dělá výběr montáže. Dodatečné náklady na komponenty jsou menší než hodnota za první hodinu eliminovaného prostoje.
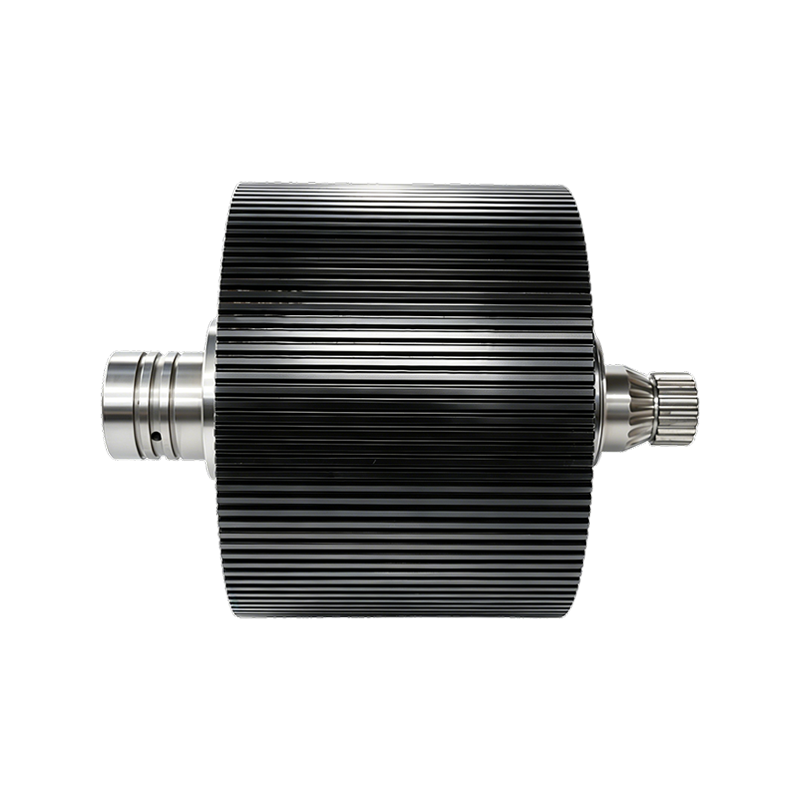
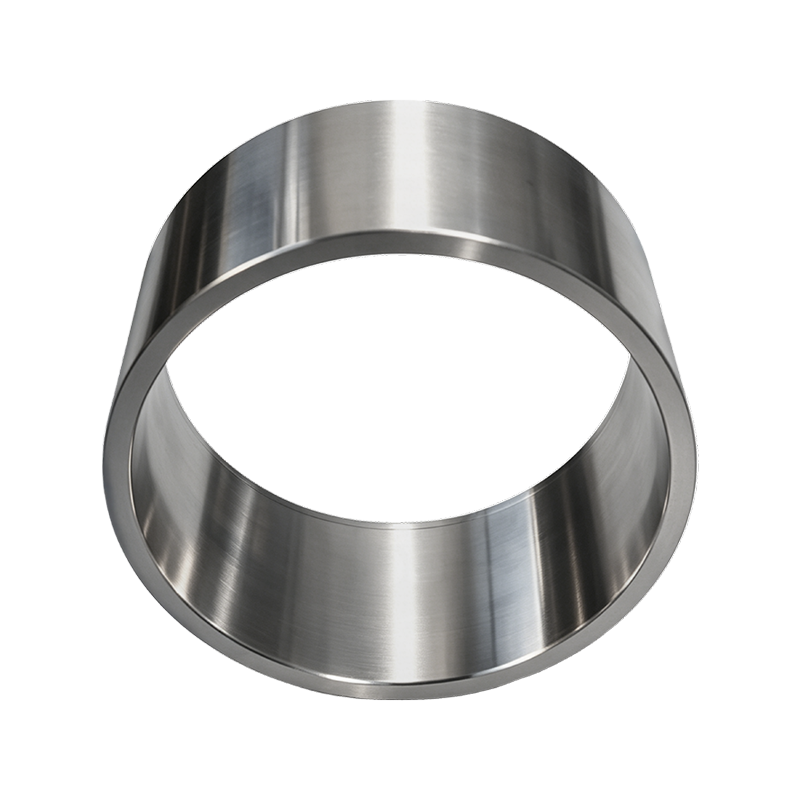
 Kompletní sestava pláště mlýna na pelety s ložisky a hřídelí Tato sestava spojuje plášť válce, ložiska, hřídel a těsnicí systém do jedné jednotky, což zjednodušuje výměnu a snižuje prostoje při nepřetržité výrobě pelet. Zobrazit produkt →
Často kladené otázky tlakový válec mlýna na pelety
To jsou otázky, které si kupující údržby kladou nejčastěji při objednávání dílů tlakových válců mlýna na pelety.
Jak často by se měl vyměňovat přítlačný válec mlýna na pelety?
Správně přizpůsobená skořápka v krmném provozu vydrží zhruba 1 000 až 2 400 hodin. Dřevěné linie s abrazivní kůrou probíhají směrem k dolnímu konci, čisté dávky kukuřice a sóji směrem k hornímu konci. Zkontrolujte při každé plánované zastávce a vyměňte, když plášť ztratí 1,5-2 mm v průměru nebo se objeví důlky od třísek.
Jaká je správná vůle mezi válcem a matricí na přítlačném válci mlýna na pelety?
Nastavte váleček tak, aby se sotva dotýkal matrice, a poté ustupte o 0,1-0,3 mm. Ověřte značku kontaktu po celé šířce skořepiny se stacionární matricí. Uvolněný válec klouže a zahřívá; těsný váleček ploché skvrny a praskliny.
Lze opotřebovaný plášť tlakového válce mlýna na pelety natvrdit a znovu použít?
Nanášení velkých plochých válečků je příležitostně praktické, ale na prstencových zápustkách se to zřídka vyplatí. Teplo při svařování deformuje profil skořepiny a tloušťka překrytí nemůže udržet toleranci 0,1 mm potřebnou pro rovnoměrný tlak. Nová skořepina 40Cr nebo 20CrMnTi stojí méně než přepracování plus prostoje.
Jakou tvrdost by měl mít plášť přítlačného válce pro krmné pelety ve srovnání s dřevěnými peletami?
Krmná kaše je mastná, ale méně abrazivní než dřevo. Většina krmných dávek funguje dobře při 52-56 HRC ve 40Cr. Dřevěné pelety obsahující kůru a drť bohatou na oxid křemičitý preferují povrchy 58-62 HRC z 20CrMnTi nebo GCr15/100Cr6. Pod 45 HRC životnost v obou aplikacích prudce klesá.
Kontaktujte nás
Sledujte nás
Rychlé odkazy
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, průmyslová koncentrační zóna města Qiucun, město Guangde, město Xuancheng, provincie Anhui