Novinky z oboru
Části stroje na pelety: Výběr plášťů válců, sestav a náhradních dílů pro maximální dobu provozu
Krmivna ve Vietnamu ztratila šest hodin výroby, když plášť válce praskl na zahloubení šroubu a náhradní díl objednaný od makléře měl jinou toleranci otvoru než originál. Oprava stála 3 200 USD v letecké dopravě a přesčasech, což je asi dvanáctinásobek fakturované hodnoty pláště. Většina odstávek zařízení na pelety má stejnou sekvenci: selhání opotřebení, nesprávná specifikace a nesoulad zjištěný během instalace.
Tato příručka pokrývá části stroje na pelety které skutečně rozhodují o provozuschopnosti mlýna: pláště válců, sestavy přítlačných válců, excentrické hřídele a vnitřní součásti. Vysvětluje, jak je specifikovat, aby náhrada seděla napoprvé, předvídatelně se opotřebovávala a při běžné zátěži předčasně neselhala.
Které části peletovacího stroje selžou jako první?
Válcové pláště a prstencové matrice způsobují většinu prostojů souvisejících s opotřebením v prstencových lisovnicích na pelety. Za normálního provozu skořepina vtlačuje surovinu do otvorů v matrici pod přibližně 100 až 150 MPa kontaktního tlaku, což způsobí, že povrch skořepiny ztratí svůj profil jako první.
Sekvence poruch v typické válcovně je předvídatelná:
- Opotřebení povrchu pláště válce, oděru nebo prasknutí na pracovní ploše
- Zvětšení otvoru prstencové matrice a eroze na čele matrice
- Opotřebení sedla ložiska excentrického hřídele znečištěním nebo ztrátou předpětí
- Poruchy vnitřních součástí, jako jsou deformované rozpěrky a prosakující olejové odstřikovače
Protože je sekvence předvídatelná, plánovaná údržba se soustředí na plášť a matrici. Neočekávané odstávky téměř vždy vedou zpět k dílu, který byl zkontrolován příliš pozdě nebo byl nesprávně specifikován.
Materiály pláště válce: Přizpůsobte tvrdost vašim provozním podmínkám
Tvrdost povrchu je jediným nejlepším ukazatelem životnosti pláště válce, ale tvrdost bez houževnatosti jádra vytváří křehkou součást, která praská při rázovém zatížení. Správná volba vyvažuje tvrdý pracovní povrch a jádro, které dokáže absorbovat náraz.
Čtyři třídy oceli pokrývají většinu trhu s náhradními díly: 40 kr, 20CrMnTi, GCr15/100Cr6 a 60Si2Mn. Liší se v tom, jak se vyvine tvrdost, buď průchozí kalení nebo nauhličování, a tento rozdíl ovlivňuje jak rychlost opotřebení, tak způsob porušení.
| Třída oceli | Tvrdost povrchu | Případ a základní chování | Nejlépe se hodí pro |
| 40Cr (AISI 5140) | 28 až 34 HRC | Jednotná díky tvrdosti, houževnaté jádro | Běžné krmné pelety, střední výkon |
| 20CrMnTi | 58 až 62 HRC | Tvrdé karburované pouzdro, houževnaté nízkouhlíkové jádro | Abrazivní biomasa a vysokotlaký přívod |
| GCr15 / 100Cr6 | 58 až 63 HRC | Plně tvrzené, nižší tolerance nárazu | Čisté přívodní potrubí, trvale vysoká průchodnost |
| 60Si2Mn | 40 až 46 HRC | Pružinová houževnatost, vysoká únavová pevnost | Rázové zatížení a přerušovaný provoz |
Typická tvrdost povrchu po doporučeném tepelném zpracování v HRC
Terénní údaje ze závodů na výrobu pelet ukazují 30 až 50 procent zlepšení životnosti obalu při přechodu z 40Cr na nauhličovaný druh za podmínek abrazivního krmiva. Zlepšení vychází z hloubky pouzdra stejně jako z tvrdosti povrchu.
Hloubka pouzdra je hloubka pod pracovní plochou, kde tvrdost zůstává nad minimální přijatelnou úrovní. U nauhličených 20CrMnTi skořepin specifikujte minimální efektivní hloubku pouzdra 1,5 mm na pracovní ploše. Pod tím se pouzdro pod kontaktním tlakem zbortí a skořepina selže plastickou deformací, nikoli opotřebením.
Riziko nabídky je na tomto trhu reálné. Nízkonákladové skořepiny označené GCr15 někdy neprojdou kontrolou přenosného spektrometru, protože neobsahují žádný měřitelný chrom. Požádejte o certifikát mlýna a ověřte jakost před instalací, nikoli po předčasném selhání.
Pro čisté přívodní potrubí běžící nepřetržitě poskytuje plně tvrzený ocelový plášť ložiska, jako je GCr15/100Cr6, nejdelší interval mezi výměnami.
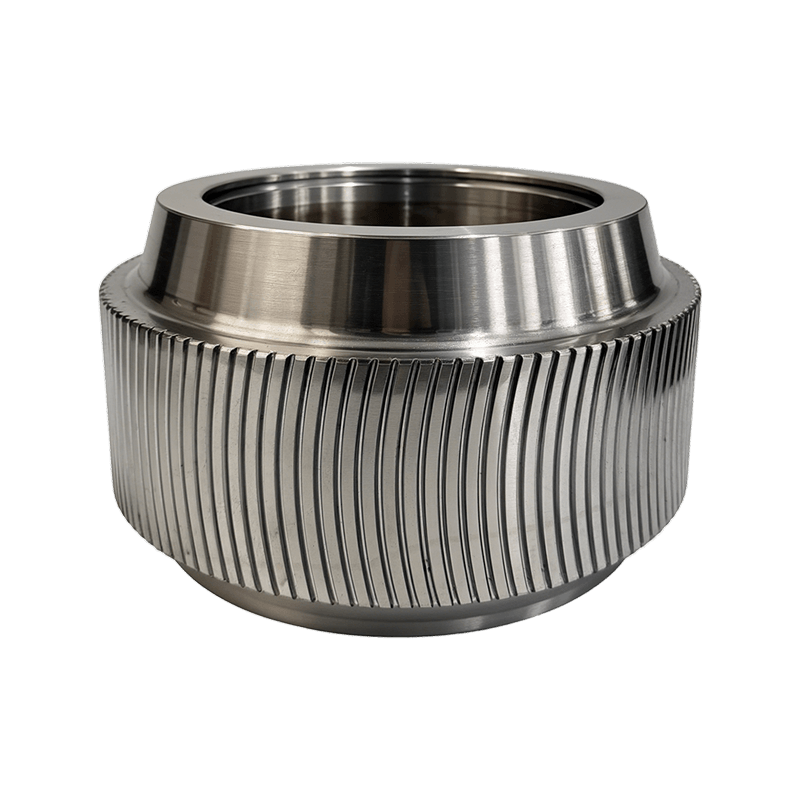
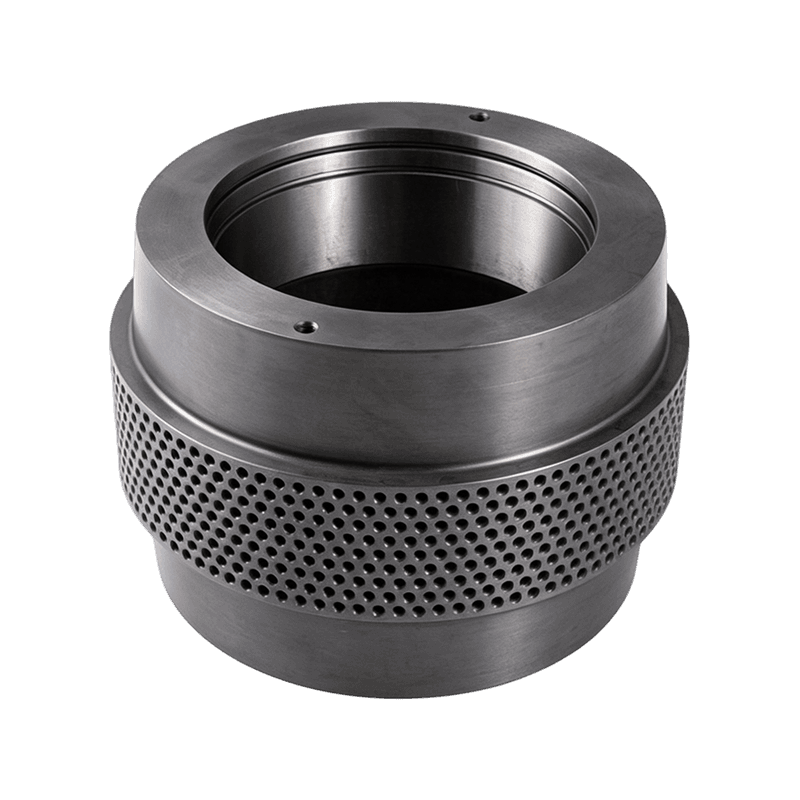
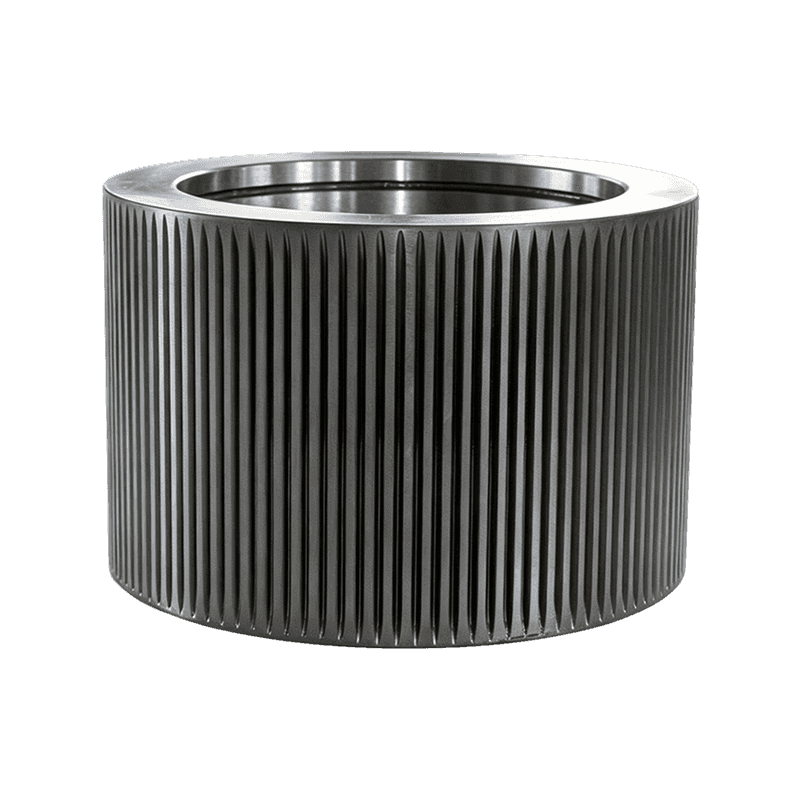
 Ložiskový ocelový válec na pelety GCr15/100Cr6 Tato plně tvrzená ložisková ocelová skořepina válečku je vhodná pro kontinuální přívodní potrubí, která vyžadují dlouhou životnost. Jeho geometrie zubů ovlivňuje záběr materiálu a podávání matrice, což z něj činí spolehlivou volbu pro podmínky peletizace s vysokým zatížením. Zobrazit produkt →
Profil zubu: Nejpřehlíženější specifikace částí stroje na pelety
Geometrie zubů určuje, zda skořepina zachytí materiál a vtáhne jej do zóny sevření. Skořepina vyrobená ze správné oceli, ale se špatným profilem, klouže, zesklovatí a vyhladí matrici.
Přizpůsobte profil receptuře, nejen stroji:
- Standardní vlnité zuby vyhovují suché, volně tekoucí kaši se stabilní vlhkostí
- Skořápky s důlky zlepšují přilnavost u přípravků s vysokou vlhkostí a vysokým obsahem tuku
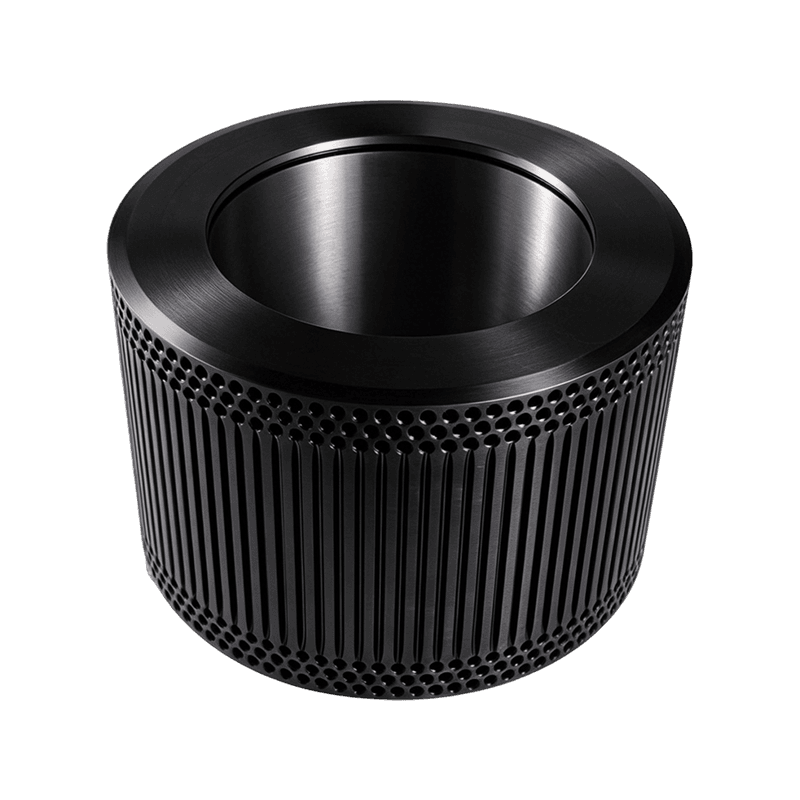
- Mušle se zakřivenými zuby používají šikmý vstup, který se agresivněji zakousne do kluzkého nebo mastného materiálu
Profil také ovlivňuje, jak skořápka a zemře stárnou společně. Provozování nového pláště proti opotřebované matrici soustředí napětí na menší kontaktní plochu a rostliny v tomto stavu běžně zaznamenávají pokles výkonu o 15 až 20 procent. Před naplánováním výměny změřte opotřebení matrice.
Kdy vyměnit sestavu plně přítlačného válečku
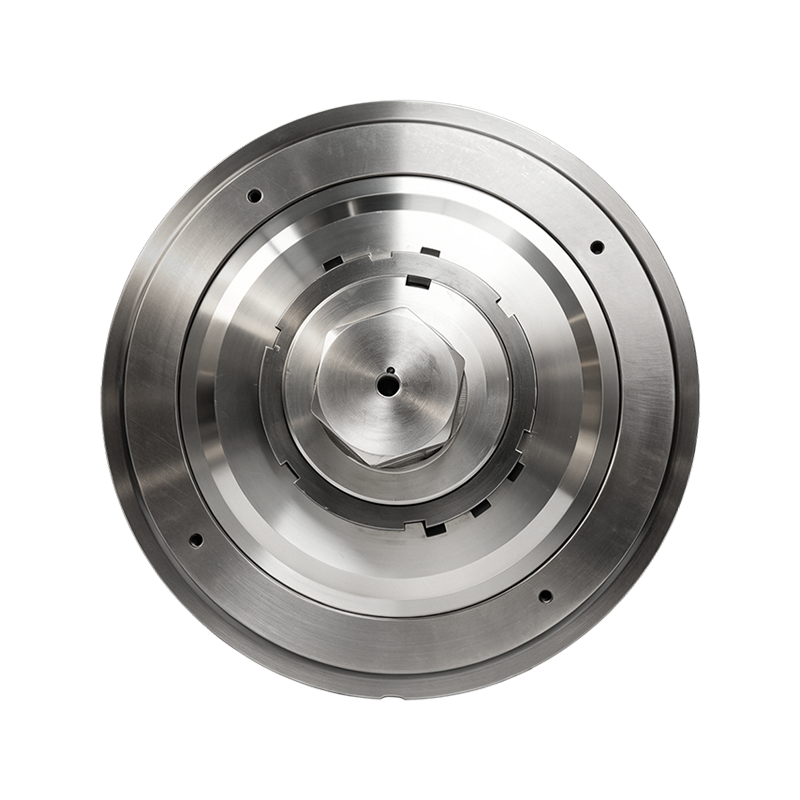
Vyměňte celou sestavu přítlačného válečku, když jsou ložiska hlučná, těsnění prosakuje mazivo nebo když plášť ztratil více než 1 mm profilu zubů. Sestava přítlačného válečku je plně rotující jednotka, která přitlačuje materiál proti matrici: plášť válce, sada ložisek, olejová těsnění, distanční pouzdro a upevňovací prvky.
Pochopení jak sestavy přítlačných válečků jsou konstruovány a kde dochází k jejich opotřebení činí rozhodnutí o výměně přímočarým.
Výměna pouze skořápky
- Nižší částečné náklady na změnu
- Vyžaduje vytažení ložiska, kontrolu a opětovné namontování ve mlýně
- Riziko poškození těsnění nebo chyby předpětí během montáže
- Delší doba přepínání na běžící lince
Kompletní výměna sestavy
- Předmontované s přizpůsobenou vůlí ložisek a předpětím
- Kratší plánovaná zastávka, protože žádné lisovací práce na místě
- Konzistentní tolerance mezi pláštěm, hřídelí a těsněním
- Vyšší počáteční náklady, které se obvykle vrátí v rámci jedné zabráněné poruchy
Závody, které jsou v provozu 24 hodin denně, 7 dní v týdnu důsledně vybírají kompletní sestavy pro plánované zastávky. U menších mlýnů, kde je k dispozici pracovní síla a lze kontrolovat tolerance, zůstává výměna pouze pláště nákladově efektivní.
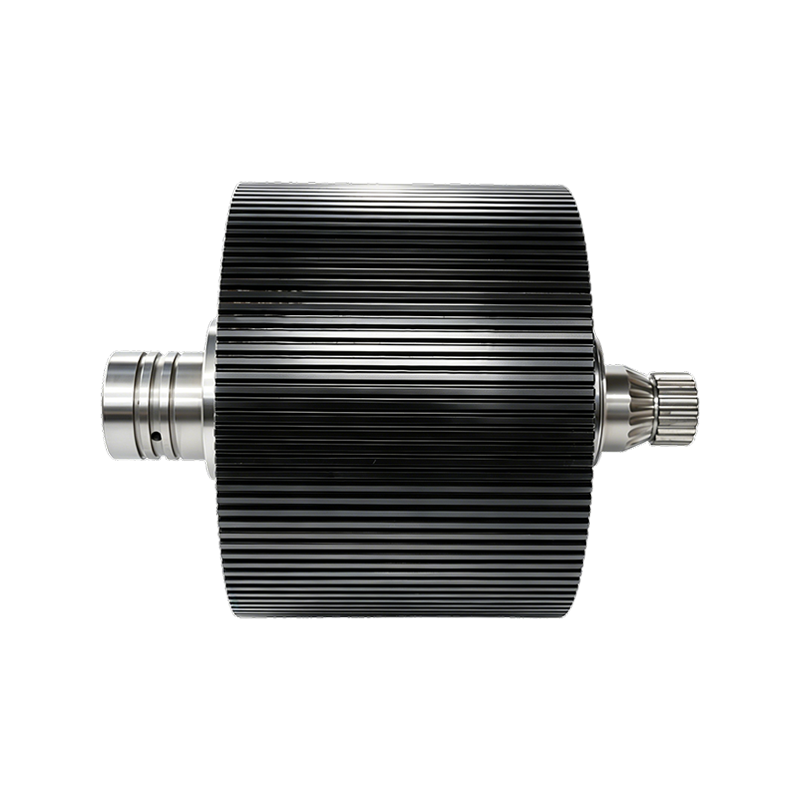
 Vysoce produktivní sestava skořepiny prstencového zápustkového válce Kompletní sestava s pláštěm z legované oceli, kuželíkovými ložisky a těsnícím systémem pro provozy 24/7. Udržuje přesnou mezeru mezi válečkem a matricí, zlepšuje přilnavost materiálu a snižuje prostoje během plánovaných zastávek údržby. Zobrazit produkt →
Excentrické hřídele a vnitřní součásti: Malé díly, velké poruchy
Excentrická porucha hřídele je zřídka způsobena samotnou hřídelí; obvykle začíná jako selhání mazání nebo vyrovnání u těsnění, distanční vložky nebo ložiskové ucpávky, která byla přeskočena během údržby.
Excentrický hřídel se otáčí, aby posouval válec směrem k matrici nebo od ní, čímž se nastavuje štěrbina. Když se sedlo ložiska opotřebuje, kontrolovaná mezera se změní na ovál, výkon klesne a plášť válce začne klepat. Hřídele se obvykle dodávají z oceli 45 pro standardní provoz, 40Cr pro zvýšenou pevnost nebo 42CrMo pro stroje s vysokým točivým momentem, které pracují s abrazivními materiály.
Vnitřní komponenty přitahují ještě méně pozornosti a selhávají stejně předvídatelně:
- Koncové kryty ložiskových ucpávek zadržují mastnotu a nečistoty
- Olejové odstřikovače a deflektory směřují mazivo na kroužek ložiska
- Přesné distanční podložky a distanční kroužky nastavují správné předpětí ložiska
Deformovaná rozpěrka ničí předpětí ložiska a ložisko běžící bez předpětí může selhat během několika hodin. Při objednávání vnitřních dílů potvrďte toleranci šířky; distanční vložka, která se liší od originálu o 0,1 mm, změní celou dráhu zatížení.
 Excentrický hřídel z legované oceli 42CrMo Přesně kovaná a tepelně zpracovaná 42CrMo hřídel pro mlýny na pelety. Jeho rozměrová přesnost a povrchová úprava chrání ložisko předpětí a vyrovnání, které jsou kritické při výměně vnitřních dílů během údržby. Zobrazit produkt →
Kontrolní seznam pro dodavatele: Jak prověřit výrobce dílů
Hodnotit proces dodavatele, nejen cenu. Díly, které sedí a vydrží nejdéle, pocházejí od výrobců, kteří kontrolují materiál, tepelné zpracování a konečné rozměry na jednom místě.
Pro každý nový zdroj použijte tento kontrolní seznam:
- Vyžádejte si certifikát mlýna s číslem tavby a chemickým složením pro každou šarži
- Potvrďte, že testování tvrdosti se provádí na hotových dílech, nejen na kuponu pro svědky
- Ověřte tolerance otvoru, drážky pro pero a soustřednosti vůči původnímu výkresu nebo svým vlastním měřením
- Zeptejte se na zásoby a dodací lhůtu; dvoutýdenní nouzová letecká objednávka může stát více než samotný díl
- Potvrďte, že záruka se vztahuje na předčasné opotřebení nebo zlomení za zdokumentovaných provozních parametrů
Společnost Anhui Jindingsheng Machinery Co., Ltd. vyrábí součásti peletovacích strojů ve svém závodě o rozloze 14 509 metrů čtverečních v Guangde a řídí tok surovin, kování, přesné obrábění a tepelné zpracování. Společnost dodává skořepiny válců, sestavy přítlačných válců, excentrické hřídele a vnitřní komponenty jako jednorázový servis dílů s exportem do Spojených států, Japonska, Jižní Koreje, Vietnamu, Francie, Bangladéše, Ruska, Indie a na Filipíny.
Časté dotazy: Části stroje na pelety
Jak často by se měly vyměňovat pláště válců peletovacího stroje?
Typická životnost se pohybuje od 800 hodin na abrazivní biomase do 1 500 hodin na čistých přívodních linkách. Praktickým spouštěčem je ztráta profilu zubu; když se výška zubu sníží asi o jednu třetinu, vyměňte skořepinu před vznikem trhlin.
Jaký je rozdíl mezi válečkovými pouzdry s otevřeným koncem a uzavřeným koncem?
Otevřená skořepina je obrobené pouzdro, kde ložisko dosedá na osazení a hřídel plně prochází. Skořepina s uzavřeným koncem má jeden uzavřený konec, takže ložisko je zachyceno v kapse a cesta tepla k vnějšímu povrchu je odlišná. Vyberte si styl, který odpovídá uspořádání ložisek vašeho mlýna.
Proč skořepiny prémiových válečků praskají dříve, než se opotřebují?
Praskliny v prémiových skořepinách obvykle pocházejí z problémů s vůlí, nikoli z kvality oceli. Předimenzovaný válečkový hřídel nebo poddimenzovaný vývrt odstraní předpětí, skořepina se pod zatížením ohne a únavové trhliny začínají u drážky pro pero nebo u otvorů pro šrouby. Před montáží změřte vrtání a hřídel.
Měl bych při výměně pláště válečku vždy vyměnit prstencovou matrici?
Ne pokaždé, ale měli byste změřit kostku. Pokud se hloubka zahloubení zdvojnásobila nebo čelo matrice vykazuje radiální opotřebení 0,5 mm nebo více, nová skořepina proti staré matrici vytváří nerovnoměrný tlak a zkracuje životnost nového dílu.
Kontaktujte nás
Sledujte nás
Rychlé odkazy
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, průmyslová koncentrační zóna města Qiucun, město Guangde, město Xuancheng, provincie Anhui